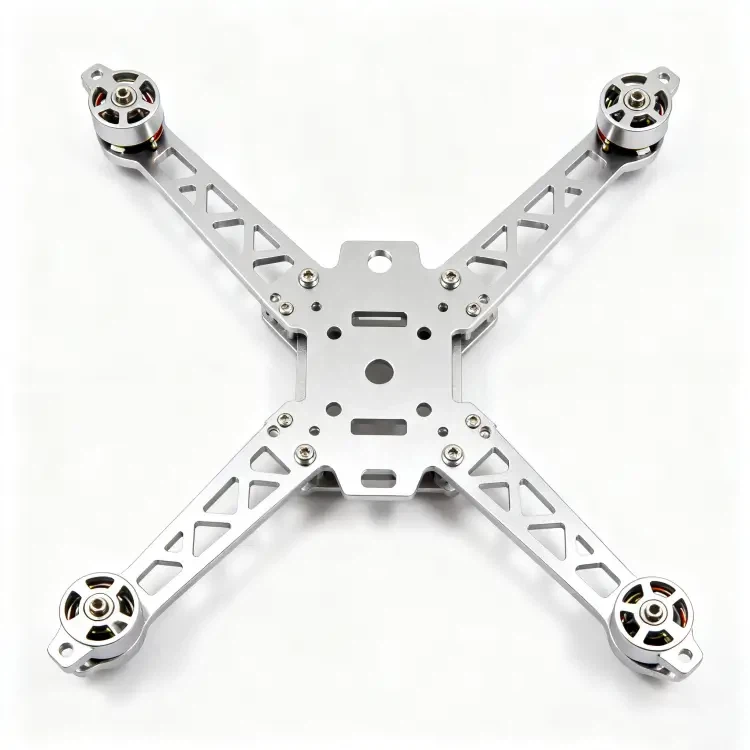
שירות כרסום מדויק של גוף קירור אלומיניום CNC
בילט-פתרונות ניהול תרמיים במכונה עם שטוחות מאושרת ואפס נקבוביות פנימית.
תכונות הנדסיות ליבה:
גוף קירור אלומיניום בעיבוד CNC בהתאמה אישית: סובלנות של ±0.02 מ"מ.
סנפירי סיכות-בצפיפות גבוהה עם יכולת יחס רוחב-גובה של 15:1.
שטוחות הממשק התרמי מאומתת לטווח של פחות או שווה ל-0.02 מ"מ.
עובי האנודיז פוצה במהלך כרסום דיוק CNC.
אב טיפוס מהיר של גוף קירור אלומיניום CNC נשלח תוך 3 ימים.
גוף קירור אלומיניום CNC מותאם אישית BMS לשימוש בסוללת EV.

יכולות ייצור ועיבוד של גוף קירור CNC אלומיניום
כרסום מדויק של 3 צירים ו-5 צירים מתוכנן כדי למזער את ההתנגדות התרמית של הממשק.
שֶׁלָנוּשירות עיבוד שבבי CNCמשתמש בכרסום-בציר 3-ו-5-בדיוק גבוה כדי לייצר פתרונות תרמיים בעלי מוליכות גבוהה ללא נקבוביות. תוך שימוש בדרגות חומרי גלם כמו AL6061-T6 ו-AL6063-T5, אנו מכינים פרופילי גיאומטריה מורכבים, כולל פינ-סנפיר, בסגנון מסרק, פרופיל נמוך במיוחד וגופי קירור משולבים. אנו מייעלים את המוליכות התרמית על ידי עיבוד ישיר מבית מוצק, ומבטלים את ההתנגדות התרמית המשותפת הנפוצה בפרופילים מורכבים או מולחמים.

פתרון תקלות ייצור מקרי מקרה והתאמות הנדסיות
כיצד תיקנו כשלים מימדיים ותרמיים כדי ליצור תשואות ייצור שניתן לחזור עליהן.
במקום להסתמך על טענות שיווק גנריות, אנו מאמתים את היכולת ההנדסית שלנו באמצעות פתרון בעיות{0}}של הייצור בפועל. להלן שלושה מקרים אמיתיים שבהם-הנדסנו מחדש את תהליכי הייצור שלנו כדי לפתור פגמים תרמיים, מימדים וגיאומטריים קריטיים.
ביקורת טכנית 1: תיקון התנגדות ממשק תרמי במכלולי LED בכבישים
במהלך ייצור ראשוני של-הספק גבוה בחוץגוף קירור אלומיניום CNC לתאורת לדמכלולים, השתמשנו בתהליכי כרסום פנים-סטנדרטיים. בעוד שהממדים הפיזיים החיצוניים עמדו בציורי הלקוח, פני המגע התרמיים רשמו סטיית שטוחות של כ-0.08 מ"מ. במהלך בדיקת עומס- של לקוחות, 30% משבבי ה-LED חוו טמפרטורות צומת חורגות מהגבולות המדורגים, מה שהוביל לדעיכה מהירה של האור.
פיתחנו פרוטוקול של-אנשי קשר-ביתי של כיול פני השטח. לאחר מחזור הטחינה הראשי, הצגנו מעבר טחינה במראה דיוק משני- כדי להוריד את השטיחות לפחות מ- או שווה ל-0.02 מ"מ וחספוס פני השטח ל-Ra 0.8. קבענו שער בדיקה של 100% באמצעות משטחים אופטיים ומדדי מישוש כדי לאמת קו-מפלסיות.
התנגדות הממשק התרמי ירדה ב-40%, והפחיתה את שיעורי דעיכת האור של השבב ב-70%. הלקוח שמר על לוח זמנים חודשי עקבי של-הזמנות מחדש עם אפס כשלים תרמיים עוקבים.

ביקורת טכנית 2: ביטול הפרעות התאמת אנודיזציה קשה בבתי EV BMS
קיבלנו הזמנה עבור אבית פיזור חום אלומיניום בעיבוד CNC מדויקמיועד לרכב חשמלי מערכת ניהול סוללות (BMS). המפרט דרש אנודיזציה-קשה בשחור. בתחילה, עיבדנו את המארזים לממדים נומינליים של CAD לפני האילגון. שלב זה התעלם מהצטברות שכבת תחמוצת 10-20 מיקרומטר, שהגבילה את קוטרי חורי ההרכבה וגרמה להפרעות בממשקי לשוניות נעילה קריטיות.
הקמנו פרוטוקול קדם פיצוי מימדי פעיל של אנודיזציה.- בהתבסס על פרמטרי האמבט הכימי (סטנדרטי לעומת אילגון קשה), אנו מחשבים מראש את צמיחת התחמוצת הצפויה. קיזוז תכנות ה-CNC מכוילים להגדלת הקומות ולהקטנת הפרופילים החיצוניים לפני טיפול פני השטח. יתר על כן, אנו מפעילים חלקי אצווה זהים במחזורי- מיכל בודדים כדי להבטיח שקיעת סרט אחידה.
התשואה של הרכבה-שלאחר האנודיז הגיעה ל-100%, מה שפתר את הסיכון של דחיית חלקים לאחר טיפול כימי.

ביקורת טכנית 3: תיקון הסטת סנפיר ביחס גובה-רוחב גבוה במודולי טלקום
לקוח תקשורת ציין אגוף קירור אלומיניום CNC ביחס גובה-רוחב גבוהעם סנפירי סיכות בגובה 20 מ"מ ועובי 1 מ"מ (יחס רוחב-גובה של 20:1). ריצות הכרסום הרגילות הראשוניות שלנו-הובילו להטיית הכלים ולפטפוטים, וגרמו לסנפירים מעוותים בעלי עובי לא- אחיד ואנכיות גרועה. סטייה גיאומטרית זו הפחיתה את אזור פיזור החום האפקטיבי ב-18%, מה שגרם ליכולת הפיזור התרמי להיכשל בתקני הלקוח.
הנדסנו תוכנית כרסום הדדית מרובה-מעברים, המגבילה את עומק החיתוך (Ap) לפחות או שווה ל-0.5 מ"מ למעבר כדי למזער את כוח החיתוך לרוחב. שילבנו את זה עם-פיצוי רדיוס של כלים פעילים ושילבנו שלב חישול לאחר-חישול מתח תרמי-.
אנכיות הסנפיר הובאה לפחות מ-0.03 מ"מ או שווה ל-0.03 מ"מ, כאשר ניצול שטח הפנים הכולל של פיזור תרמי עולה על 98%, מה שמאפשר לרכיבים לעבור את כל בדיקות מנהרות הרוח הסביבתיות.-

פרוטוקולי עיבוד שבבי קנייניים עבור גופי קירור בעלי ביצועים גבוהים
הסטת מתח העיבוד לשמירה על קו-מפלסריות ודיוק גיאומטרי של סנפיר פינים.
שלושת פרוטוקולי העיבוד הקנייניים הללו שולבו בהליכי ההפעלה הסטנדרטיים שלנו:
יישור ממשק מגע תרמי
· תהליך:כרסום פנים-משולב CNC עם השחזה אוטומטית במראה-.
· תקן:חספוס פני השטח נשלט ל-Ra פחות או שווה ל-0.8; שטוחות פני השטח נשמרת על פחות או שווה ל-0.02 מ"מ.
· אימות:100% בדיקת הפרעות אופטיות מזכוכית שטוחה-.
בקרות יחס גובה-רוחב של פינים בצפיפות גבוהה
· תהליך:כרסום פרוגרסיבי מרובה-שלבים יחד עם נתיבי כלים כפולים-.
· תקן:השג עובי סנפיר מינימלי של 0.8 מ"מ ויחסי רוחב-גובה של עד 15:1.
· אימות:מעקב אחר מכונת מדידת קואורדינטות (CMM) של אנכיות (פחות או שווה לסובלנות של 0.03 מ"מ) ועקביות גובה הסיכה.
פיצויי ציפוי ממדיים לפני-עיבוד
· תהליך:פיצוי לפני-עיבוד עיבוד מחושב מול עובי ציפוי ידוע (5-10 מיקרומטר לאלגון רגיל; 10-25 מיקרומטר לאלגון קשה).
· תקן:קטרים חיצוניים מופחתים וקטרים פנימיים מורחבים במהלך כרסום גולמי, כך שהמידות המוגמרות יושבות באמצע רצועת הסובלנות לאחר הציפוי.
· אימות:חוט-go/no- go מדדי ומיקרומטרים מיושמים לאחר האנודיז-.

מפרטים מכניים וסובלנות תרמית
פרמטרים מטרולוגיים מאומתים התואמים תקנים הנדסיים בינלאומיים מחמירים.
|
פָּרָמֶטֶר |
מִפרָט |
ציוד אימות |
|
ציוני חומר |
AL6061-T6, AL6063-T5, AL1060, AL5052 |
ניתוח חומר ספקטרומטר |
|
תהליך עיבוד שבבי |
כרסום CNC 3-צירים, 4-צירים ו-5-צירים |
מרכז עיבוד שבבי CNC |
|
סובלנות מימדית |
±0.02 מ"מ (עד ±0.01 מ"מ בתכונות קריטיות) |
Mitutoyo מיקרומטרים / CMM |
|
שטוחות פני השטח (בסיס) |
פחות או שווה ל-0.02 מ"מ |
מד אופטי שטוח ומוח |
|
חספוס פני השטח |
Ra 0.8 עד Ra 3.2 |
פרופילומטר |
|
מקסימום מעטפת חלקים |
800 מ"מ × 600 מ"מ × 200 מ"מ |
ורנייה מחוגה / CMM |
|
עובי סנפיר מינימלי |
0.8 מ"מ |
קליפרים / משווה אופטי |
|
יחס גובה-רוחב סנפיר מקסימלי |
15:1 |
מכונת מדידת קואורדינטות |
|
גימורי פני השטח |
התזת חול, שרטוט חוטים, אנודיזציה (סטנדרטי וקשיח), סימון לייזר, המרת כרומט |
מד עובי ציפוי / בדיקת ריסוס מלח |
|
זמן אספקה |
3 ימים (אב-טיפוס), 7-10 ימים (אצווה-נמוכה) |
מעקב אחר ניהול פרויקטים |

הערכת ייצור: כרסום CNC לעומת שחול לעומת יציקת גזר
כימת צפיפות תרמית וחופש גיאומטרי על פני שיטות ייצור.
תוך כדי בחירת תהליך העיצוב האופטימלי, מהנדסים מעריכים לעתים קרובות אפשרויות בין עיבוד טהור לטוהר- גבוהחלקי פליז ונחושת CNCעם מוליכות גבוהה, וסגסוגות אלומיניום יצוק טיפוסיות-.
|
תכונה / מדד |
בילט מעובד CNC |
שחול אלומיניום |
למות-ליהוק |
|
מוליכות תרמית |
מעולה (צפיפות 100%); אין חללים |
טוֹב; מבנה גרגר ליניארי |
לְהוֹרִיד; נוטה לנקבוביות פנימית |
|
גמישות עיצובית |
ללא הגבלה; כיסים מורכבים ותצורות סנפיר תלת מימדיות משתנות |
מַגְבִּיל; פרופיל דו מימדי קבוע בלבד |
מורכבות גבוהה, אך מוגבלת על ידי זוויות טיוטה |
|
דיוק ושטיחות |
שטוחות ±0.02 מ"ממעובד ישירות |
דיוק נמוך; דורש כרסום משני |
יָרוּד; דורש עיבוד משני על משטחים קריטיים |
|
עמלת כלי עבודה ועובש |
אפס עמלות עובש; תכנות בלבד |
עמלות עובש גבוהות |
עלויות כלי עבודה גבוהות במיוחד |
|
זמן אספקה |
3 ימים יצירת אב טיפוס; ייצור מיידי |
4-6 שבועות לייצור קוביות |
6-8 שבועות לייצור עובש |
|
עלות-נמוכה |
חסכוני ביותרעבור 1-1,000 יחידות |
עלות-מאוסרת לריצות קצרות |
עלות-מאוסרת לריצות קצרות |

מדריך הנדסי בדרגת חומר: AL6061-T6 לעומת AL6063-T5
איזון חוזק מתיחה מול מוליכות תרמית לחיי פעולה אופטימליים.
בחירה מתוך שלנוחומרי עיבוד CNC מדויקיםחיוני לאיזון חוזק מכני עם ביצועי פיזור חום:
AL6061-T6
· מוליכות תרמית: ~167 W/m·K.
· מאפיינים הנדסיים: חוזק מתיחה גבוה, קשיחות מבנית מעולה וסיכון דפורמציה נמוך במהלך כרסום כיס עמוק.
· מקרי שימוש אופטימליים: מבנייםמִנְהָג גוף קירור אלומיניום CNC לניהול סוללות EV,-מארזים תעשייתיים כבדים ומודול סנפירים ביחס גובה-רוחב גבוה הדורשים יכולת נשיאת עומס- מבנית.
· הגבלה: ביצועים תרמיים נמוכים מעט בהשוואה ל-6063.
AL6063-T5
· מוליכות תרמית: ~201 W/m·K.
· מאפיינים הנדסיים: ביצועים תרמיים גבוהים יותר ועקביות צבע אילגון מעולה.
· מקרי שימוש אופטימליים: פרופילים מסוג-מסרקים סטנדרטיים, גוף קירור אלומיניום CNC לתאורת LED ולוחות פיזור תרמי פונקציונליים בלבד.
· הגבלה: קשיות מכנית נמוכה יותר; מבנים דקים של סנפירים עם יחסי רוחב-גובה רגישים יותר לעיוותים תחת מתחי עיבוד רוחביים גבוהים.

סיווגי פרופיל תרמי וטיפולי גימור משטחים
הגנה מכנית משולבת בשילוב עם-ציפויים כימיים בעלי פליטה גבוהה.
סיווגי מוצרים
· פיני חום גופי פינים:עוצב עבור זרימת אוויר בכל כיוונית, ומספק יחסי שטח גבוהים-ל-נפח.
· גופי קירור מסרק / צלחת סנפיר:תוכנן עבור הגדרות קירור אוויר מאולצות-חד כיווניות.
· מארזי פיזור חום:עיצובים משולבים הממזגים הגנה מבנית על השלדה עם סנפירי קירור.
· גופי קירור בפרופיל-דק נמוך- במיוחד:עוצב עבור אילוצי מקום צפופים.
· חלקים מותאמים אישית מרובי-צירים:גיאומטריות מותאמות אישית שתוכננו סביב רכיבים פנימיים קיימים של המערכת.
טיפולי שטח מקצועיים
· התזת חול:טיפול מקדים-סטנדרטי למרקם משטח אחיד (התזת חרוזים).
· ציור תיל (הברשה):מיישר את גרגירי השטח למשיכה אסתטית.
· אנודיזציה (סוג II וסוג III):מגביר את עמידות בפני קורוזיה, מוסיף בידוד חשמלי ומאפשר התאמת צבעים (שחור, שקוף, כחול, זהב).
חריטת לייזר:סימון קבוע, קריא, של סידורי לוגו, ומספרי חלקים.
· ציפוי המרת כרומט (אלודין):שומר על מוליכות חשמלית תוך מניעת חמצון פני השטח.

סביבות תעשייתיות קריטיות ותרחישי הפעלה
הגנה על מיקרו-אלקטרוניקה רגישה במיוחד בשדות תפעול-בלחץ גבוה.
המכלולים הטחונים שלנו מתוכננים לפעול בתנאי אמינות- תובעניים, בשישה סקטורים תעשייתיים קריטיים:

תשתית טלקומוניקציה
מגברי כוח 5G מאקרו- ויחידות משדרי RF הדורשים קירור פסיבי מרחוק בתנאי חוץ קשים.

מערכות רכב ו-EV
לוחות איזון תרמיים של ערכת סוללות רטט- גבוהה ומודולי ממירי מתיחה של מנוע הדורשים שלמות מבנית גבוהה.

אוטומציה ובקרה תעשייתית
מערכות הנעה גבוהות-TDP מנוע, ארונות בקרת PLC ובקרי סרוו מרובי-צירים הפועלים בסביבות אטומות-אבק.

אופטואלקטרוניקה גבוהה-
גופי תאורה מסחריים גבוהים-, מערכות הקרנת שלב אדריכלי ומערכות אור לגידול חקלאיות הדורשות טמפרטורות נמוכות של צומת שבבים-.
אופטימיזציה של שרשרת אספקה ואבני דרך מסירת פרויקטים
תקשורת ישירה ואיטרציה מהירה של CAD כדי להאיץ שלבי בדיקה פיזית.
אנו מבצעים רצף ייצור אופטימלי כדי להעביר את הפרויקט שלך מתכנון ראשוני לאספקה גלובלית:
· הגשת פניות CAD:שלח קבצי תלת מימד (STEP, IGS) כדי ליזום התאמה אישיתכרסום CNCסקירת טרום-הפקה.
· ניתוח DFM והצעת מחיר:אנו מאמתים גיאומטריות, בודקים פינות טיוטה, מחשבים יחסי גובה-רוחב-ל-ספיר, ומוציאים פירוט תמחור קבוע.
· הגדרות חומרים ותכנות:סטנדרטיזציה של כרטיסיות חומר גלם, בחירת כלי חיתוך ופיתוח רצפי קוד G-.
· CNC Rapid Prototyping (3 ימים):ביצוע של רכיבי ריצה קצרה-ללא כלים קשיחים, מאומת באמצעות FAI.
· אישור לדוגמה:מסירה של דוגמאות אימות פיזיות ראשוניות כדי לאמת אינטגרציה ברמת המערכת.-
· השקת ייצור המוני:כרסום אצווה אוטומטי תוך שימוש בלוחות מחזיקי מתקן מודולריים לתפוקה מרבית.
· לאחר-גימור משטח עיבוד:ביצוע טיפולי התזת חול, תחריט כימי או אילגון.
· שער בדיקה סופית ומטרולוגיה:אימות מימד, בדיקות שטוחות הבסיס ופעולות בדיקת חוט.
· ייצוא אריזה ומשלוח:מכלולים מוגמרים נשלחים ברחבי העולם באמצעות הסכמי FOB, CIF או DDP.
תקני מטרולוגיה ופעולות-בדיקה בתהליך
מספקטרומטריית חומר גלם ועד 100% אימות ממשק אופטי.
כדי להבטיח אמינות ביצועים בסביבות תפעוליות קריטיות, אנו מתחזקים מערכת שערים איכותיים-רב שכבות:
· בקרת חומרים נכנסים (IQC):כל משלוח בילט גולמי עובר בדיקת הרכב כימי ספקטרומטר. אנו מאמתים אישורי חומר ושומרים על מעקב מלא-בחום.
· בדיקת מאמר ראשון (FAI):אנו מחייבים בדיקת FAI במהלך-אתחול ההגדרה, שינויים בכלים או התאמות תוכנית. לא מתחילות ריצות אצווה ללא חתימה-על דוח ה-FAI.
· בקרת איכות-בתהליכים (IPQC):מפעילי עיבוד שבבי מבצעים הערכות מיקרומטריות מתוזמנות במרווחים של 30 דקות, תוך ניטור אנכיות סנפיר, מרווחי חריצים ועובי דופן.
· אימות ממשק תרמי:100% מהחלקים המוגמרים עוברים בדיקות מישוריות שטוחות אופטיות כדי לוודא שהשטוח של פני ההרכבה נשאר בטווח של פחות או שווה ל-0.02 מ"מ.
· בקרת איכות סופית (FQC):כולל פוסט-חוט אנודיזציה-go/no-go מדידת ובדיקת עובי של שכבת התחמוצת.
· אריזה ומניעת נזקים:אנו משתמשים בקני קצף מפוליאתילן (PE) בהתאמה אישית-בהתאמה אישית בתוך קרטונים גליים-כבדים כדי למנוע עיוות סנפיר או שריטות קוסמטיות במהלך תחבורה גלובלית.
הסכמי לוגיסטיקה בינלאומיים והבטחות איכות
עיבוד מכס חלק, הפחתת סיכונים ותאימות מלאה לתיעוד.
· Incoterms נתמכים:FOB, CIF, DDP (כולל שחרור ממכס ותשלומי מכס ישירות למתקן שלך).
· לבן-תווית ומיתוג מותאם אישית:אריזה ניטרלית, תיוג חלקים מותאמים אישית וברקודים מסומנים בלייזר-.
· שיפוי איכות:אחריות החלפה מלאה על כל אי התאמה-ממדית, עם עלויות משלוח חזרה המכוסות על ידי המתקן שלנו.
· חבילת תיעוד הנדסי:כל משלוח כולל תעודת התאמה (CoC), דוח כימי חומר, דפי בדיקה מידות ויומני אימות בדיקה תרמית אופציונליים.
שאלות נפוצות: לגבי עיבוד שבבי לניהול תרמי

01.האם אתה יכול להתאים אישית גוף קירור אלומיניום בעיבוד CNC?
02.האם אתה מציע שירות ייצור גופי קירור אלומיניום CNC?
03.האם אתה יכול לייצר אב טיפוס מהיר של גוף קירור אלומיניום CNC?
04.מדוע עלי לבחור בגוף קירור 6061 אלומיניום CNC כרסום?
05.האם אתה מייצר רכיבים לגוף קירור עם פיני אלומיניום מסוג CNC אנודייז?
06.מהי היכולת שלך עבור בית אלומיניום לפיזור חום בעיבוד CNC מדויק?
שלח את שרטוטי הנדסה 2D שלך (PDF) ודגמי CAD 3D (קבצי STEP, IGS או Parasolid) לסקירת DFM מלאה והצעת מחיר מפורטת תוך 24 שעות.
צור קשר עם צוות ההנדסה שלנו בכתובתerica@dazaocn.comכדי להאיץ את פרויקט הניהול התרמי שלך.
צור קשר

תגיות פופולריות: גוף קירור אלומיניום CNC, גוף קירור אלומיניום בעיבוד CNC בהתאמה אישית, שירות ייצור גוף קירור CNC אלומיניום, גוף קירור 6061 אלומיניום CNC כרסום