שירות עיבוד שבבי CNC מדויק עבור חלקי נרגילה ושישה
פתרונות הנדסיים-בדיוק גבוה המבטלים התנגדות למשיכה, דליפת מפרקים תרמית ונקודות חמות לניהול חום.
נקודות תבליט הנדסיות ליבה:
ריצות ייצור Monolithic 6061-T6, SS304 ו-Ti-6Al-4V.
גימור משטח הגבעול הפנימי מאומת ב-Ra פחות או שווה ל-0.8 מיקרומטר.
בדיקת לחץ טמפרטורה כפולה{{0} ב-20 מעלות ו-60 מעלות.
בדיקת התאמת חוט של 100% עם מדדי תקע go/no-go.
יצירת אב טיפוס מהירה למשך 5 ימים עם אפס התקנת כלי עובש.
כמות הזמנה מינימלית החל מ-1 יחידה לאימות.
אופטימיזציה של טופולוגיה תרמית מלאה עבור HMDs אלומיניום CNC.

סקירת מוצר ויכולות עיבוד מתקדמות
אספקת פניה מרובה-צירים וכרסום רציף של 5-צירים עבור חומרת עישון בעלת ביצועים גבוהים.
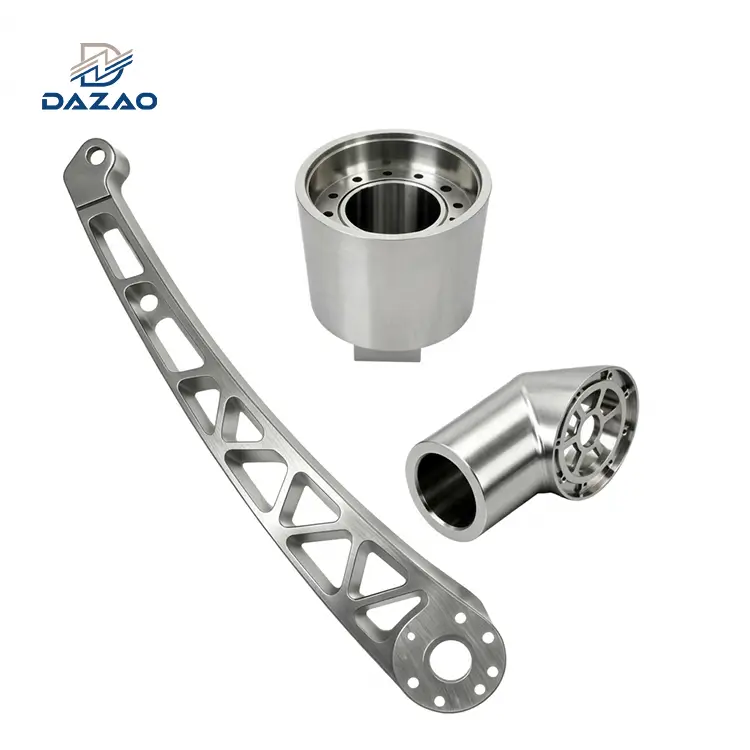
Dazao מספקת עיבוד של חלקי נישה בקנה מידה מלא-באמצעות עיבוד מרכזי-צירים-צירים-עיבוד CNC בו-זמני של 5 ציריםעבור רכיבי נרגילה. אנו מייצרים גבעולים של נרגילה, גבעולים תחתונים, לבבות בסיס, שסתומי טיהור, מפזרים, מגשי פחם, והתקני ניהול חום (HMD) מבריטים מוצקים.
כל רכיב עובר קידוח מדויק, פיצוי- מראש וגימור משטח מבוקר. אנו מבטלים פגמים תפקודיים הליבה במכלולי נרגילה-גבוהים-כולל התנגדות אוויר פנימית של סימני כלים, דליפת מפרקים מוגברת-בטמפרטורה ושריפת פחם לא אחידה.
יכולות כרסום מרובות-צירים וחריטה שוויצרית
גיאומטריות מורכבות כגון יציאות פינוי סליליות, ליבות בסיס מרובות-יציאות ופיות ארגונומיות מעובדות בהגדרות בודדות כדי לשמור על סובלנות מיקום אמיתית בטווח של ±0.010 מ"מ.
ארכיטקטורת בילט מונוליטית לעומת יציקת גזרות
כל הרכיבים המבניים מעובדים בעיבוד CNC מיליטות מחושלות ולא מיציקות נקבוביות, ומונעים התפשטות מיקרו-סדקים, ספיגת לחות וזיהום טעם לאורך מחזורי פעולה ממושכים.

שורש כשל-ניתוח ופתרונות הנדסיים
אמצעי נגד הנדסיים הנגזרים מאימות שדה מימד ופנאומטי קפדני.
גימור קדחת הידרו-לכיול התנגדות לציור
· ניתוח כשלים:גבעולים תחתונים מאלומיניום-קדוחים בקוטר 300 מ"מ הראו סימני כלי ספירלה מיקרוסקופיים. בבדיקות משיכה נפחיות, רכסים אלו גרמו למערבולת אוויר בשכבת הגבול, ויצרו עד 20% שינויים בהתנגדות למשיכה ושיעורי החזרה גבוהים של לקוחות.
· אמצעי נגד הנדסי:יישם ליטוש שחול הידרו-חובה על כל הגבעולים שאורכם עולה על 200 מ"מ. גימורי קידוח פנימי מוחזקים ל-Ra פחות או שווה ל-0.8 מיקרומטר. בדיקות המאמר הראשונות עוברות כיול לחץ אוויר דיפרנציאלי כדי לוודא ששינויי התנגדות המשיכה נשארים בטווח של ±5%.
פיצוי על התרחבות תרמית עבור חיבורים עם הברגה אפס-
· ניתוח כשלים:סובלנות רגילה של חוט G- עברו בדיקות טמפרטורת טמפרטורת - בחדר אך הראו שיעורי כשל של 15% במפרקים במהלך שימוש תפעולי. מוליכות תרמית ממגשי פחם העלתה את טמפרטורות מפרקי הבסיס ל-80 מעלות, מה שגרם להתפשטות אלומיניום לא שווה ולדליפת איטום.
· אמצעי נגד הנדסי:טמפרטורות קבועות-מתושרות לפני-פניית חוט עם טולרנסים שליליים מהונדסים. אימות הייצור משלב בדיקת דעיכה בלחץ כפול-בטמפרטורה (חנקן שקוע ב-20 מעלות ו-60 מעלות). דליפת חוט מופחתת ל-0%.
אופטימיזציה של טופולוגיה תרמית לשריפת פחם אחידה
· ניתוח כשלים:חריצים סטנדרטיים של 3 צירים על גבי HMD אלומיניום יצרו גופי קירור מקומיים. גושי פחם נשרפו בצורה לא אחידה על פני הרציף, וגרמו לשריפת פחם מוקדמת ולהתחממות יתר מקומית של הטבק.
· אמצעי נגד הנדסי:מסלולי אוויר שעוצבו מחדש עם ערוצי זרימה מרובי-צירים בעלי רדיוס לפיזור שטף החום על פני צלחת הרצפה. כל תצורת HMD חדשה מוסמכת באמצעות מצלמת הדמיה תרמית אינפרא אדום כדי לוודא ששונות הטמפרטורה על פני משטח הבעירה נשארת פחות או שווה ל-5 מעלות.

מפרט טכני ויכולות תהליך
סובלנות ממדים מדויקת, דרגות סגסוגת מאושרות ופרמטרי בדיקה מאומתים.
|
פָּרָמֶטֶר |
מִפרָט |
שיטת בדיקה / כלי |
|
ציוני חומר |
AL6061-T6, AL7075-T6, SS304, SS316L, Ti-6Al-4V (כיתה 5), C3604 פליז |
ספקטרומטר OES, דוחות בדיקות טחנה (MTR) |
|
יכולות עיבוד שבבי |
כרסום 3 צירים, 4 צירים, 5 צירים,חרטת CNC שוויצרית |
DMG MORI 5-ציר, Mazak Integrex Mill-Turn |
|
מקסימום מעטפת עבודה |
כרסום: 850 × 700 × 500 מ"מ; סיבוב: Ø350 × 600 מ"מ |
קליפרים דיגיטליים, מעקבי לייזר |
|
סובלנות מימדית |
עד ±0.005 מ"מ (קידוחי מפעיל, משטחי O-טבעות, חוטים קריטיים) |
Hexagon 3D CMM, Mitutoyo מדי גובה ליניארי |
|
גימור פני השטח הפנימי |
Ra 0.4 מיקרומטר עד Ra 0.8 מיקרון (קידוחים עמוקים וגבעולים למטה) |
Mitutoyo Surftest SJ-410 בודק חספוס |
|
דיוק חוט |
G-Thread, Metric M-Thread, NPT, Quick-Lock Multi-Start |
מדדי תקע וטבעת חוטים מסוג 6H / 6 גרם |
|
תקן שלמות חותם |
אפס שחרור בועות תחת לחץ הפרש של 0.2 MPa ב-20 מעלות ו-60 מעלות |
מתקן פניאומטי כפול-תאי |
|
דלתא תרמית (HMDs) |
הפרש טמפרטורת תפעול של לוח הבסיס קטן או שווה ל-5 מעלות |
Fluke Precision Thermal Imaging Radiometer |
|
טיפולי פני השטח |
סוג II וסוג III קשיח אנודיזציה, פיצוץ חרוזים, PVD |
Fischer Micro-Derm X-עובי ציפוי קרני |
|
זמן אספקה של אב טיפוס |
5 ימי עסקים (סקירה הנדסית DFM כלולה) |
עקוב מהיר- אחר ניתוב ייצור |
|
ייצור סטנדרטי |
10 עד 15 ימי עסקים (בכפוף לנפח ולגימור) |
תזמון תאי עבודה מנוטר ERP |
מטריצת בחירת חומר הנדסי
תכונות החומר המותאמות לעמידות בפני קורוזיה, טיפול קל משקל וחלוקת חום.
· סגסוגת אלומיניום 6061-T6:חומר סטנדרטי לרכיבי לב נרגילה כרסום CNC, גבעולים דקורטיביים ופלטפורמות HMD. מקבל אילגון צבע מסוג II ומרקם פיצוץ חרוזים. מספק פיזור תרמי גבוה ומסת הרכבה כוללת נמוכה.
· 304 נירוסטה:צוין עבור מכלולים הדורשים עמידות מלאה בכביסה כימית, עמידות בפני פגיעות ועמידות בפני שחיקה גבוהה בממשקי חוט קריטיים.
· Ti-6Al-4V (טיטניום דרגה 5):נבחר עבור פלטפורמות ייצור מוגבלות. מציע חוזק מעולה-לביצועי-משקל, מוליכות תרמית נמוכה בפיה ותאימות ביולוגית.
· C3604 חינם-חיתוך פליז:מיושם במושבי שסתום טיהור פנימיים, במצמדים לשחרור מהיר-ותוספי ליבה משוקללים הדורשים חיבור חיכוך נמוך.
פרוטוקולי אבטחת איכות ובדיקה פניאומטית
AS9102-מטרולוגיה מימדית ברמה, בדיקות דליפה בטמפרטורה כפולה ואימות CMM.
1. אימות חומר נכנס:כל כמות של מניות אלומיניום גולמי ובר נירוסטה מאומתת באמצעות ספקטרומטריית פליטה אופטית כדי לאשר את מרכיבי הסגסוגת לפני חיתוך-המסור.
2. בדיקת מאמר ראשון (FAI):אימות ממדי מלא בפורמט AS9102 פועלמיטוטויו בדיקת CMM תלת מימדיתמערכות, אימות גובה חוט עם השוואות אופטיות וסימן חלוקת חום של HMD-.
3. ב-בקרת תהליכים:מדידת אוויר-בזמן אמת עבור קוטרי קידוח פנימי ופיצוי אוטומטי על היסט בלאי בכלים על פני סיבובים שוויצריים מתמשכים.
4. 100% בדיקות לחץ תפקודי:מתאמי בסיס, בתי שסתום טיהור וחיבורי גזע מרובי- חלקים עוברים בדיקות ריקבון שקועות של 0.2 MPa כדי לאשר שמירה על איטום בשינויים תרמיים.
5. אריזות יצוא מגן:הסרת שומנים אולטרה-סונית, התקנת מכסה חוט סיליקון, בידוד בודד של מעטפת בועות ואריזת קרטון מחוזקת מונעים נזקי מעבר.
מגזרי ליבה של יישומים וקטגוריות משנה- של הרכבה
מכלולי חומרה-מהונדסים בדיוק עבור יישומי מכשירי נרגילה ואדים יוקרתיים.

מכלול גזע נרגילה
גזעים למטה מרובי-צירים מסובבים ועמוקים-עם דפוסים חיצוניים מותאמים אישית ויציאות טיהור משולבות.

בסיסי לב נרגילה כרסום CNC
בלוקי מארז מרובי-יציאות מונוליטיים הכוללים חיבורי צינור מאוזנים, מושבי שחרור-לחץ ומתאמי בסיס עם הברגה.

התקני ניהול תרמי (HMD)
מנהלי חום אלומיניום CNC עם ערוצי זרימת אוויר פנימיים, דפנות{0}}שימור חום ומכסי אוורור מסתובבים.

מחברים מדויקים ומתאמי צינורות
-ניתוק מהיר של צימודים מגנטיים, מתאמי חוטים מרובי-התחלות ודוקרני צינור סיליקון.

מפזרים ומכסי אוורור
מערכים מעגליים מרובי-חורים המיוצרים באמצעות-קידוח מיקרו- במהירות גבוהה לפיזור בועות-נמוכות.

פימיות ואחיזה מותאמות אישית
חלקי יד ארגונומיים מאלומיניום וטיטניום עם חורים ציריים-עמוקים, טקסטורות מסולסלות ופרופילים חרוטים-בלייזר.
שאלות נפוצות

01.איך מונעים רוחות טעם בגבעולי מתכת בעיבוד CNC?
02.איך מבטלים את התפרקות החוטים והתפיסות החום על מפרקי הבסיס?
03.מה גורם להתנגדות משיכה מוגזמת בגבעולים ארוכים, וכיצד מתקנים אותה?
04.מדוע פחמים מתכהים במכשירי HMD סטנדרטיים, וכיצד עיצוב CNC פותר זאת?
05.כיצד מעובדים מושבי שסתום טיהור כדי למנוע הידבקות ונזילות אוויר?
06.כיצד גיאומטריית חור מפזר CNC מפחיתה רעידות ורעש מבעבעים?
שלח שרטוטים טכניים לקבלת משוב עיצובי 24 שעות ביממה ותזמון מהיר של אב טיפוס.
העלה את קובצי ה-CAD הדו-ממדיים והתלת-ממדיים שלך (STEP, IGES או DXF) לצוות ההנדסה שלנו.
אנו מספקים משוב DFM מלא, אופטימיזציה של חומרים נפחיים והצעות מחיר מוצקות תוך 24 שעות.
צור קשר

תגיות פופולריות: שירות עיבוד CNC לנרגילה, עיבוד חלקי נרגילה, עיבוד HMD אלומיניום, כרסום רכיבי נרגילה