בשנת 2018, Xiamen Dazao Machinery קיבלה הזמנה בנפח- גבוה עבור רכיבים שחורים מסוג אנודייז מסוג II המיועדים לקבלן ביטחוני. על פני השטח, החלקים נראו ללא רבב. הם עברו בדיקה ויזואלית עם גימור אובסידיאן עמוק ועקבי. עם זאת, במהלך בדיקת ריסוס מלח של 336 שעות, המנה נכשלה ברף 120 השעות. גילינו שחללים מבניים מיקרוסקופיים, בלתי נראים לעין בלתי מזוינת, אפשרו לחומרים מאכלים לחדור לשכבת התחמוצת. הכישלון הבודד הזה עלה לנו חמישים אלף דולר בחומר ובעיבוד מחדש.
הניסיון הזה שינתה את הגישה שלנו לגימור משטחים. בעולם הייצור המדויק,פגמים באנודיזציה באלומיניוםלעתים רחוקות עוסקים רק באסתטיקה. הם אינדיקטורים לכשלים תהליכיים עמוקים יותר במחזור האלקטרוכימי. מדריך זה מספק פירוט טכני של פגמים נפוצים, גורמי השורש שלהם, והאסטרטגיות ההנדסיות המתקדמות בהן אנו משתמשים בדאזאו כדי להבטיח עמידה ב-100 אחוזISO9001 ו-IATF16949תקנים.
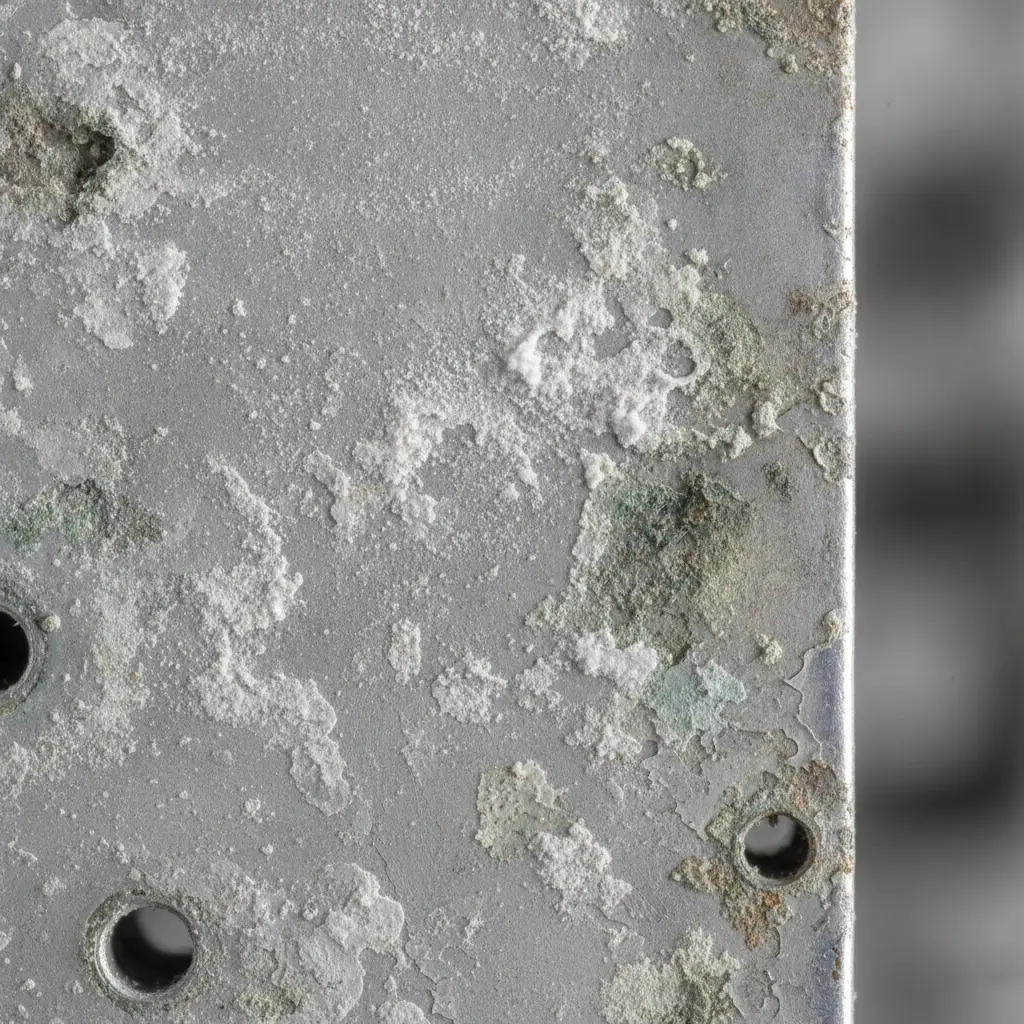
זיהוי פגמי אנודיזציה נפוצים באלומיניום וסיבות שורש
רוב מנהלי הרכש מתמקדים בצבע, אבל מהנדסים מקצועיים מסתכלים על שלמות הציפוי האנודי. להלן הנושאים הנידונים לעתים קרובות בפורומים טכניים, מפוענחים באמצעות עדשת ייצור.
חלקי אנודייז התואמים צבע: משתנה הסגסוגת
השגת עקביות מושלמת כאשרחלקי אנודייז תואמים בצבעהוא אחד האתגרים הקשים ביותר בגימור מתכת. צבע אינו פיגמנט המוחל על פני השטח; זהו צבע שנלכד בתוך המבנה הנקבובי של תחמוצת האלומיניום.
· השפעה מהותית:אAl6061-T6חלק לעולם לא יתאים בצורה מושלמת לחלק Al7075, גם אם הם נמצאים באותו מיכל אילגון. תכולת האבץ הגבוהה יותר ב-7075 יוצרת תחמוצת בסיס כהה יותר וצהבהבה יותר, שמשנה את גוון הצבע הסופי.
· המציאות של Delta E:אנו מייעצים ללקוחות שציפיות לאפס שונות אינה ריאלית. אנו מגדירים מגבלות מקובלות באמצעות מדידות Delta E או דגימות גבול פיזיות.
כתמים לבנים וכתמים: זיהום מול נקבוביות
אילגון לא אחידמתבטא לעתים קרובות ככתמים לבנים או כתמים עכורים.
· תחריט חשיפת- יתר:אם חלקים נשארים זמן רב מדי במיכל החריטה של סודה קאוסטית, הכימיה מתחילה לתקוף את גבולות התבואה, וחושפת נקבוביות פנימית.
· זיהום מים לשטוף:שאריות כלורידים במי השטיפה עלולות להוביל לפירעון מקומי. ב-Dazao, אנו משתמשים במערכות מים דה-יוניות כדי להבטיח שרמות טוהר האמבט יישארו בטווח של 50 מיקרוסימנס.

נקודות עיוורות הנדסיות קריטיות המובילות לאלגון לא אחיד
מעבר לליקויים הבסיסיים, ישנן שלוש בעיות קריטיות שבדרך כלל אינן מזוהות עד שלב ההרכבה או במהלך השימוש בשטח.
מלכודת המתח הנעשית: מיקרו-פיצוח
בעוד שרוב הספקים דואגים לסימני מתלים, אנו מתמקדים בקורוזיה במתח. כדי להבטיח מוליכות חשמלית, חלקים חייבים להיות מהודקים בחוזקה. עם זאת, מתח מוגזם על חלקים דקים-או ליד חורים משורשרים יוצר מיקרו-סדקים בשכבה האנודית השבירה. סדקים אלו אינם נראים בתחילה אך מתרחבים במחזורים תרמיים, מה שמוביל לכשל חלק בטרם עת ביישומי תעופה וחלל ורובוטיקה.
רוח הסיליקון של נוזל הקירור
זהו פגם נסתר שנולד במכונת CNC, לא במיכל האנודייז. אם חנות מכונות משתמשת בנוזלי חיתוך גבוהים על בסיס-סיליקון או גופרית-, כימיקלים אלו עלולים להיטמע במשטח האלומיניום. הסרת שומנים ותחריט סטנדרטיים לרוב לא מצליחים להסיר שאריות אלו. לאחר תהליך האיטום, רוחות רפאים אלו מופיעות כצללים חלשים וכהים מתחת לשכבת התחמוצת. Dazao מונע זאת על ידי שימוש בנוזלי קירור סינתטיים ספציפיים התואמים ב-100 אחוז לתהליכים אלקטרוכימיים הבאים.
פרדוקס כיוון התבואה
שבירה של האור משחקת תפקיד עצום בצבע הנתפס. אם מעובדת אצווה של לוחות אלומיניום ללא התחשבות בכיוון הגלגול של חומר הגלם, החלקים ייראו אחרת בתאורת LED גם אם עובי הציפוי זהה. זהו כשל ניהולי, לא כימי. אנו מסמנים את כיוון התבואה של חומר גלם במהלך שלב החיתוך-במסור כדי להבטיח שבירה עקבית של האור בכל המכלולים המוגמרים.
מערכות ניהול איכות בחברת Dazao Machinery
המתקן המוסמך IATF16949 שלנו פועל על פי מודל מונע ולא על מודל תגובתי. שילבנו בפס הייצור שלנו כמה כספות כשל-כדי לחסלאילגון לא אחיד.
ביקורת DFM טרום-
כל דגם תלת-ממדי מוקרן עבור Acid Traps. אם אנו מזהים חורים עיוורים או שקעים הדוקים שעלולים ללכוד חומצה גופרתית, אנו מבקשים להוסיף חורי ניקוז או להציע שינוי בכיוון הנדידה לפני חיתוך השבב הראשון.
הגבלת פרוטוקולים לדוגמה
אנחנו לא מסתמכים על תמונות דיגיטליות לאישור צבע. Dazao מספק דגימות גבול פיזיות: אחת מציגה את הגוון הכהה המקובל ביותר ואחת מציגה את הבהיר ביותר. זה קובע גבול איכות ברור לצוות QC וללקוח.
ניטור אמבטיות-בזמן אמת
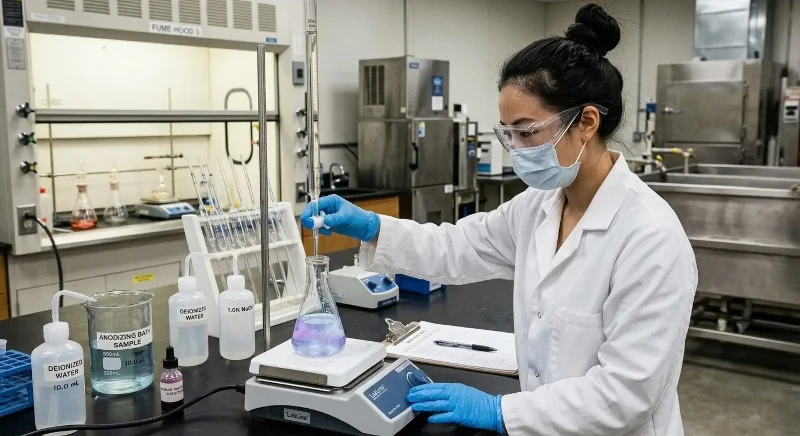
יש לשלוט בקפדנות על ריכוז יוני האלומיניום במיכל האנודייז. אם הרמות עולות על 15 גרם לליטר, סרט התחמוצת הופך רך ונקבובי. המעבדה שלנו מבצעת ניתוח טיטרציה כל ארבע שעות כדי לשמור על האיזון הכימי הנדרשמעיל קשה מסוג IIIמפרטים.
|
סוג הפגם |
סימפטום חזותי |
סיבה הנדסת שורש |
אסטרטגיית מניעה של Dazao |
|
פיטינג |
מכתשים קטנים או חורים |
זיהום כלוריד או-חריטה יתר |
שטיפת מים DI ותזמון חריטה מדויק |
|
משתגע |
סדקים עדינים של-רשת עכביש |
הלם תרמי במהלך האיטום |
ירידה מבוקרת- של טמפרטורות האמבטיה |
|
דוֹהֶה |
אובדן צבע לאורך זמן |
איכות איטום ירודה או חוסר יציבות UV |
איטום קובלט אצטט ובחירת צבע יציבה-UV |
|
דימום חומצה |
שינוי צבע ליד חורים |
חומצה כלואה דולפת לאחר איטום |
סקירת DFM עבור חורי ניקוז ושטיפה קולית |
|
סימני צריבה |
קצוות או קצוות מושחרים |
צפיפות זרם מופרזת (מתח) |
עיצוב מתלים מותאם אישית וניתוח הפצה נוכחי |
ייעוץ אסטרטגי לרכישת רכיבים אנודייזים באיכות גבוהה
בעת הערכת ספק עבור רכיבים-דיוק גבוה, שאל את שלוש השאלות הטכניות הבאות כדי לאמוד את המומחיות שלו:
1.איך מנהלים דימום חומצי בגיאומטריות מורכבות? אם הם לא מזכירים שטיפה קולית או שינויים ספציפיים בעיצוב DFM, הם צפויים לספק חלקים עם קורוזיה לאחר-תהליך.
2. מה הפרוטוקול שלך עבור שונות צבע Al7075 לעומת Al6061? ספק בעל ידע יזהיר אותך על שינוי הגוון במקום להבטיח התאמה של 100 אחוז.
3. האם אתה יכול לספק דוח עובי ציפוי באמצעות בדיקת זרם מערבולת? בדיקה חזותית אינה מספקת. שותפים אמינים חייבים להשתמש בכלים מכוילים כמו פישר איזוסקופ כדי לאמת עובי במיקרונים.
מַסְקָנָה
אילגון מושלם אינו מושג במקרה. היא תוצאה של שליטה על עשרות משתנים, מתכולת הסיליקון בנוזל הקירור CNC ועד לריכוז היונים במיכל האיטום הסופי. ב- Xiamen Dazao Machinery, אנו רואים בגימור פני השטח שלב הנדסי קריטי, לא מחשבה שלאחר מכן. אנחנו לא מבטיחים אפס פגמים, אבל אנחנו מבטיחים מערכת ניהול שקופה,- הנדסית המזהה ומפחיתה סיכונים לפני שהם מגיעים לפס הייצור שלך.
שאלות נפוצות
01.למה החלקים האנודיזים השחורים שלי הופכים לסגול או ברונזה לאחר כמה חודשים?
02. הספק טוען ששוני הצבע הוא בסטנדרטים של התעשייה, אבל זה נראה נורא. מי צודק?
03. האם אנודייז יכול להסתיר סימני עיבוד CNC או שריטות?
04.למה חומצה דולפת מחורי הברגים זמן רב לאחר התקנת החלקים?
05.האם ניתן לבצע-אנודיז מחדש של חלק אם הניסיון הראשון נכשל?
06.למה לחלקים משתי קבוצות שונות יש גוונים שונים של אותו צבע?