שילוב של יציקה-נטו-בצורה קרובה עם עיבוד CNC מרובה-צירים מפחית את בזבוז חומרי הגלם ב-40% עד 70% בהשוואה לכרסום בילט מוצק, אך מצריך שליטה קפדנית על עומק עור היציקה (0.5 מ"מ עד 1.0 מ"מ), שחיקה בשלב סיליקון ב-3.5% A8.5 ושחיקה ב-8.5% של סיליקון (8.5%). נקבוביות גז תת קרקעית. מדריך טכני זה מתאר פרמטרים מדויקים של חיתוך, מצעי כלים, קצבאות מלאי עיבוד וכללי עיצוב מתקנים להשגת סובלנות של ±0.010 מ"מ וגימור משטח Ra 0.8 מיקרומטר בחלקי אלומיניום יצוק.
היסודות של עיבוד CNC אלומיניום יצוק: ליד-נטו-צורה פוגשת דיוק
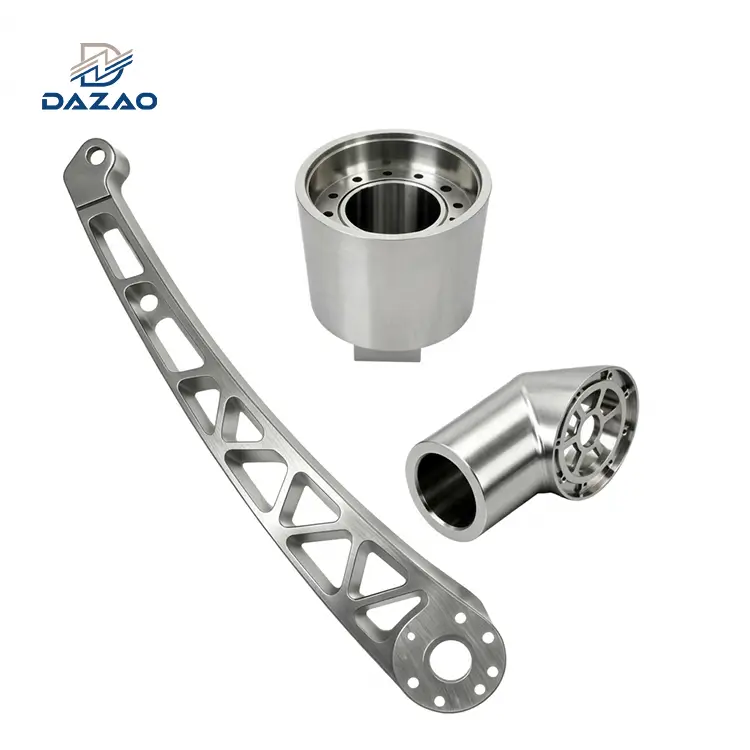
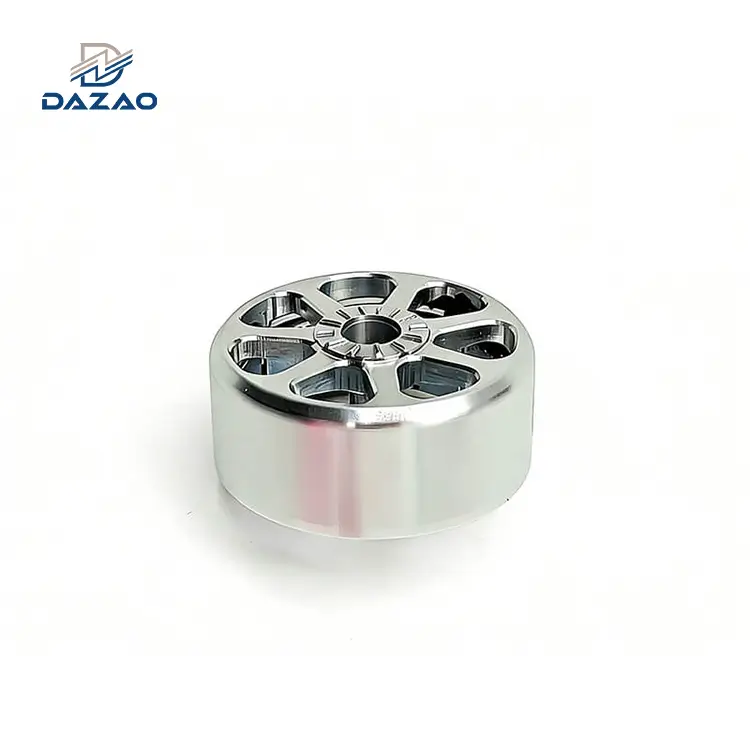
עיבוד אלומיניום יצוק מייצג את ההצטלבות של-נפח גבוה ליד-נטו-היווצרות מתכת בצורת מתכת וייצור חיסור מדויק. במקום להוציא כמויות עצומות של חומר גלם ממלאי יצוק מוצק, המהנדסים מציינים תהליכי יציקה (כגון יציקת יציקה בלחץ- גבוה, תבנית קבועה בכוח הכבידה או יציקת חול) ליצירת הגיאומטריה הבסיסית, ולאחר מכן עיבוד CNC אלומיניום יצוק לסיום מאפיינים פונקציונליים קריטיים: קידוחי מיסבים, קידוחים, O{5}}. חורים עם הברגה. לסקירה מקיפה של הגדרות CNC בסיסיות על פני סגסוגות אלומיניום שונות, עיין בבסיס שלנומדריך לעיבוד CNC מאלומיניום.

בייצור-בנפח גבוה במגזרי רכב, רובוטיקה וכוח נוזלים, שילוב של יציקה עם גימור CNC מקצר את זמני מחזור המכונה בעד 65% ומפחית גרוטאות של חומרי גלם בהשוואה לעיבוד שבבי לחלוטין. עם זאת, טיפול באלומיניום יצוק כמו סגסוגות מחושלות סטנדרטיות (כגון Al6061-T6) במהלך תכנות CNC מוביל ישירות לבלאי מהיר של צד הכלים, שבירה קטסטרופלית של הברז וכשל איטום בבדיקת דליפת הליום.
סגסוגות יצוק מכילות אחוזים גבוהים של סיליקון וברזל כדי לשפר את נזילות ההיתוך ולהפחית את התכווצות העובש, אך אותם אלמנטים יוצרים שלבים בין-מתכתיים שוחקים. יתר על כן, יציקות גולמיות מציגות גיאומטריית חלקים משתנה, זוויות טיוטה, קווי פרידה ונקבוביות תת-קרקעית.
Xiamen Dazao Machinery (נוסדה בשנת 2000, מוסמכת לפי ISO9001:2015 ו-IATF16949:2016) מפעילה מרכזי עיבוד 5 צירים וקווי יציקה ייעודיים. מדריך זה חולק נתונים אמפיריים מרצפת המכונות שלנו כדי לעזור למהנדסי תכנון, צוותי ייצור ומנהלי מקורות לשלוטעיבוד של חלקי אלומיניום יצוקעם אפס-בקרת איכות פגמים.
השוואה מטלורגית: אלומיניום יצוק מול אלומיניום בילט בכרסום CNC מדויק
בחירה ביןאלומיניום יצוק מול אלומיניום בילטמכתיב לא רק הוצאות ראשוניות על כלי עבודה ועלויות{0}}חלקים, אלא גם נתיבי כלים, פרמטרי חיתוך ועיצובי מתקנים.
הבדל מיקרו-מבני ומטלורגי
בילט מחושל (כגון 6061-T6 שחול או 7075-T6 מזויף) עובר דפורמציה פלסטית במהלך הייצור, ומניב מבנה גרגר צפוף, הומוגני, מכוון ללא חללים פנימיים. הוא מציג חוזק מתיחה אחיד, התארכות גבוהה (12% עד 17%) ויצירת שבבים עקביים במהלך כרסום.
סגסוגות אלומיניום יצוקות (כגון A356, A380, ADC12) מתמצקות בתוך חלל תבנית, ויוצרות מיקרו-מבנה דנדריטי לא-כיווני. סיליקון אוטקטי משקע בכל מטריצת האלומיניום. חלקיקי סיליקון אלו (עם קשיות Vickers העולה על 1000 HV) פועלים כחומרי שוחקים מיקרוסקופיים פנימיים כנגד קצה החיתוך. היווצרות שבבים עוברת מסרטים רציפים לשברים לא רציפים, שבירים שנשברים בקלות אך יוצרים מיקרו-השפעות על קצה כלי החיתוך.
השפעות עור יציקה על חיי כלי החיתוך
השכבה החיצונית של-חלק יצוק (עור היציקה) שונה באופן חד מחומר הליבה:
· שכבת צינה:קירור מהיר בדופן התבנית מייצר עור חיצוני צפוף, עדין- במיוחד (עובי 0.3 מ"מ עד 0.8 מ"מ) עם קשיות גבוהה יותר מאשר הליבה הפנימית.
· זיהום פני השטח:העור מכיל תחמוצות אלומיניום כלואות (Al2O3), חומרי שחרור עובש מוטבעים (פולימרים מבוססי סיליקון/שעווה ביציקת יציקה), ושאריות חלקיקי סיליקה מתבניות ליציקת חול.
· כלל עיבוד שבבי:אם עומק החיתוך (אp) ממקם את קצה הכלי ישירות בתוך שכבת העור השוחקת הזו, פני הצד משתפשפים בתחמוצות, מה שמאיץ מיקרו-שבבים ובלאי שוחקים. מתכנתים חייבים להגדיר את עומק החיתוך הראשוני של החיתוך לפחות פי 1.5 מעובי העור (אpגדול או שווה ל-1.2 מ"מ עבור יציקות חול; אpגדול מ-0.8 מ"מ או שווה ל-0.8 מ"מ עבור יציקות תבנית) כך שקצה הכלי חותך מתחת לעור השוחק לתוך מתכת האב הרכה יותר.
חלוקת מתח שארית ועיוות חלק
מתחים פנימיים ברכיבים יצוקים מקורם בקצבי קירור דיפרנציאליים בין צלעות דקות ובוסים מבניים עבים. יציקות במות-בלחץ גבוה נושאות מתחי משטח דחיסה גבוהים ולחצי ליבה מתיחה.
כאשר כרסום פנים ב-CNC מסיר את עור היציקה מצד אחד של חלק דק-דפנות, איזון הלחץ הזה משתנה, וכתוצאה מכך רכיבים עיוותים או קפיצה-לאחור. אלומיניום בילט מכיל מתחי שחול ניתנים לחיזוי הניתנים לשחרור באמצעות מתיחה T651; אלומיניום יצוק דורש מחזורי ייצוב ספציפיים, הידוק רב-שלבי, או חיספוס-ל-הפסקות הקלה בלחץ גמר- כדי לשמור על אמינותסובלנות עיבוד CNC לאלומיניום.
השוואה טכנית: אלומיניום יצוק לעומת בילט אלומיניום
|
מדד נכס / עיבוד שבבי |
בילט מחושל (Al6061-T6) |
יציקת חול / כוח משיכה (A356-T6) |
יציקה-בלחץ גבוה (A380) |
|
תכולת סיליקון (משקל) |
0.40 – 0.80% |
6.50 – 7.50% |
7.50 – 9.50% |
|
חוזק מתיחה (MPa) |
310 MPa |
260 MPa |
320 MPa |
|
התארכות בהפסקה (%) |
12 – 17% |
3.5 – 6.0% |
2.0 – 3.5% |
|
קשיות (HBW) |
95 HBW |
80 - 90 HBW |
80 - 95 HBW |
|
אינדקס יכולת עיבוד (6061=100) |
100 (קו בסיס) |
80 (צ'יפס קצר, חריץ נמוך) |
65 (שחיקה שוחקת מהירה של הכלים) |
|
מורפולוגיה של שבבים |
מתמשך, מסתלסל |
מפולח, לא רציף |
פריך, גרגירי |
|
בחירת חומרי הכלי |
קרביד לא מצופה / TiB2 |
Micrograin Carbide / DLC |
PCD (יהלום) / יהלום-מצופה |
|
סיכון נקבוביות פנימי |
אפס (100% צפוף) |
נמוך עד בינוני (התכווצות) |
בינוני עד גבוה (גז והתכווצות) |
|
פסולת חומרי גלם (Billet לעומת Cast) |
50% - 85% יצירת ספייס |
10% - 25% יצירת ספייס |
5% - 15% יצירת ספייס |
סגסוגת-יכולת עיבוד CNC ספציפית: A356-T6 מול A380 מול ADC12 מול AlSi10Mg
בחירת סגסוגת היציקה הנכונה מכתיבה את מהירות החיתוך (Vc), הזנה לכל שן (וz), ובחירת מצע כלי חיתוך.

A356 / A356-T6 אלומיניום CNC עיבוד שבבי
A356 (7.0% Si, 0.35% Mg) היא הסגסוגת העיקרית ליציקת חול מבנית, יציקת השקעה ויציקת תבנית קבועה בלחץ/כבידה-נמוכה.
· מאפייני עיבוד שבבי:במצב כמו-יציקה (F), A356 הוא גומי, נוטה לקצה- בנוי (BUE) על שפתיים חותכות כלי. לְאַחַרעיבוד שבבי A356-T6טיפול בחום בתמיסה והזדקנות מלאכותית (המניב ~85 HBW), המטריצה מתקשה משמעותית. סיליקון אוטקטי יוצר כדוריות, משפר את שבירת השבבים ומאפשרכרסום אלומיניום יצוקעם גימורי משטח נקיים עד Ra 0.4 מיקרומטר.
· יישומים אופייניים:מפרקי מתלים לרכב, מסגרות מנוע EV, תושבות תעופה וחלל ובתי נוזלים ימיים שבהם נדרשת בלימת לחץ וגמישות מבנית.
עיבוד יציקה A380
A380 (8.5% Si, 3.5% Cu, 1.3% Fe max) היא סגסוגת יציקת היציקה בלחץ גבוה-המוגדרת ביותר ברחבי העולם.
· מאפייני עיבוד שבבי:תכולת הנחושת המוגברת (3.0% עד 4.0%) מגדילה את קשיות הסגסוגת וחוזק הגזירה, בעוד שסיליקון מספק נזילות במהלך מילוי קוביות-במהירות גבוהה. בְּמַהֲלָךעיבוד אלומיניום A380, גרגרי סיליקון ראשוניים פועלים כמו מדיית טחינה עדינה. כלי טונגסטן קרביד לא מצופים חווים בלאי צד שוחק מואץ בתוך 200 עד 400 חלקים.
· פתרון כלי עבודה:תוספות ויהלום פולי-גבישי (PCD) וחרסי קצה הם סטנדרטיים עבור-נפח גבוהעיבוד יציקות A380, הכפלת חיי הכלי פי 15 עד פי 30 על פני קרביד מוצק.
· יישומים אופייניים:כיסויי הילוכים לרכב, בתי כלי עבודה חשמליים, גופי קירור אלקטרוניים וגופי משאבה. עבור מארזים-בנפח גבוה, שילוב גימור CNC מרובה-צירים עם גימור של Dazaoיכולות יציקת אלומיניום בלחץ גבוה-מספק יעילות מקסימלית בעלות יחידה.
סגסוגות יציקה אלטרנטיביות: ADC12 ו-AlSi10Mg
· ADC12 (JIS H 5302):שווה ערך ל-A380 עם יציבות מימדית הדוקה יותר וריאציה מעט נמוכה יותר של נחושת. בשימוש נרחב בייצור מדויק באסיה. מציג דפוסי בלאי שוחקים זהים על חותכי כרסום וברזים.
· AlSi10Mg:נפוץ הן בייצור-בלחץ נמוך והן בייצור תוספים (DMLS/SLM). מציע יכולת עיבוד מאוזנת עם בלאי מתון של כלים; דורש חותכי כרסום- חיוביים חדים כדי למנוע מריחה במהלך חיתוך גימור- נמוך.
מהירויות, הזנות ופרמטרים מומלצים
|
סַגסוֹגֶת |
תפעול CNC |
מצע לכלי / ציפוי |
מהירות חיתוך Vc(מ/דקה) |
הזנה לכל שן fz(מ"מ/ז) |
עומק צירי ap(מ"מ) |
אספקת נוזל קירור |
|
A356-T6 |
כרסום פנים |
Micrograin Carbide (לא מצופה / DLC) |
600 – 1200 |
0.10 – 0.20 |
1.0 – 2.5 |
הצפה (תחליב 6-8%) |
|
A356-T6 |
כרסום קצה (קונטור) |
קרביד מוצק (3 חלילים, סליל 45 מעלות) |
400 – 800 |
0.06 – 0.12 |
2.0 – 6.0 |
שיטפון / לחץ-גבוה |
|
A356-T6 |
קידוח (מוצק) |
קרביד (נקודת 130 מעלות, TiAlN/DLC) |
120 – 250 |
0.12 – 0.25 |
דרך חור |
נוזל קירור פנימי (גדול או שווה ל-20 בר) |
|
A356-T6 |
הַקָשָׁה |
HSS-E-PM / Form Carbide הקש |
15 – 35 |
גובה גובה (P) |
2.0×DMax |
חומר סיכה חצי-סינטטי |
|
A380 / ADC12 |
כרסום פנים |
PCD (יהלום פוליגריסטלי) |
1000 – 2500 |
0.12 – 0.25 |
0.5 – 1.5 |
Flood או MQL |
|
A380 / ADC12 |
כרסום קצה (קיר) |
PCD-קצה / יהלום-קרביד מצופה |
600 – 1400 |
0.05 – 0.10 |
1.0 – 4.0 |
שיטפון / לחץ-גבוה |
|
A380 / ADC12 |
קידוח (מוצק) |
קרביד מוצק (מצופה-יהלום) |
100 – 180 |
0.08 – 0.18 |
דרך חור |
נוזל קירור פנימי (גדול או שווה ל-30 בר) |
|
A380 / ADC12 |
הַשׁחָלָה |
טחנת חוטי קרביד מוצק (PCD/DLC) |
80 – 180 |
0.04 – 0.08 |
פרופיל מלא |
ערפל/הצפה בלחץ גבוה{{0} |
Critical Shop-מצבי תקלות רצפה והפחתת DFM בעיבוד חלקי יצוק
כשל בייצור בעיבוד של חלקי אלומיניום יצוקלעתים רחוקות נובע משגיאות תכנות גסות. במקום זאת, שיעורי הגרוטאות עולים עקב חריגות מיקרו-מבנה, שינוי נתונים ודינמיקה של שחיקה של כלי חיתוך ייחודית לסגסוגות יציקות. להלן שלושה מצבי כשל קריטיים בייצור שנתקלים בייצור-בנפח גבוה והפרוטוקולים ההנדסיים ש-Dazao מיישם כדי לחסל אותם.

מצב כשל 1: נקבוביות תת-קרקעית חשופה ברכסי איטום O-טבעות
הבעיה
יציקות במות-בלחץ גבוה מציגות עור חיצוני צפוף וצונן (עובי 0.3 מ"מ עד 0.6 מ"מ). כאשר חותך כרסום CNC מכין חריץ O-טבעת או תעלת איטום- לעומק של 1.0 מ"מ עד 1.5 מ"מ, הוא חותך ישירות דרך הגבול הצונן הזה לאזור של התכווצות התמצקות ולכידת גז.
בזמן שהיציקה הגולמית עוברת בדיקה ויזואלית חיצונית, המשטח המעובד חושף מיקרו-חללים (קוטר 0.05 מ"מ עד 0.30 מ"מ). תחת בדיקת דליפה של ספקטרומטר מסה הליום ב-3.0 בר, החללים החשופים הללו יוצרים נתיבי דליפה החורגים מסף הרכב האופייני של 1×10⁻⁶ mbar⋅L/s.
הפתרון ההנדסי
1. אופטימיזציה של כלי עבודה ושערים:בעיצוב תבניות יציקה, Dazao ממקמת פיני לחיצה הידראוליים מעל ראשי איטום קריטיים. הפעלת סיכת הסחיטה במהלך שלב ההתמצקות מפעילה לחץ מקומי (עד 120 MPa), וממוטטת כיסי גז פנימיים לפני הקפאה מלאה.
2. הגבלת מלאי עיבוד שבבי:הגבל את הקצבה הנומינלית של עיבוד אלומיניום יצוק על פני איטום למקסימום של 0.40 מ"מ. זה משמר את השכבה המקוררת הלא-נקבובית.
3. הספגת ואקום אנאירובית:עבור רכיבי A356 יציקת חול או כוח כבידה שבהם נדרש עיבוד עיבוד עמוק, חלקים עוברים הספגה בוואקום לפי ASTM C1580 / MIL-I-17563C באמצעות שרפים פולימריים תרמוסטים לפני מעברי גימור CNC סופיים.
מצב כשל 2: שינוי תאריך סחיפה ועובי דופן מזוויות טיוטה והבזק פרידה
הבעיה
ליציקות גולמיות אין משטחים מרובעים ומישוריים. הם כוללים 1∘ל-2∘זוויות טיוטה כדי להקל על פליטה מתבנית הפלדה, לצד שינויים בקו הפרידה של עד ±0.35 מ"מ עם שחיקה של כלי התבנית. יישום נכון שלעקרונות עיצוב עיבוד CNC אלומיניוםבמהלך שלב המודלים של CAD יש צורך לקבוע נתוני יעד פונקציונליים.
כאשר מלחצי CNC סטנדרטי מהדק ישירות על זוויות טיוטה של יציקה גולמית, מתרחשות שתי שגיאות:
· הרכיב חווה וקטור הטיה כלפי מעלה במהלך הפעלת מהדק הידראולי.
· מערכת קואורדינטות העבודה שהוקמה (X0,Y0,Z0) משתנה ביחס לליבות יצוק פנימיות, מה שגורם לעובי הדופן לאחר העיבוד לרדת מתחת לגבולות ההנדסה המינימליים (למשל, דילול מ-3.0 מ"מ ל-1.2 מ"מ, מה שמוביל לכשל מבני בלחץ פרץ).
הפתרון ההנדסי
1. רפידות יעד יצוק:עצב רפידות יעד ספציפיות שאינן-פונקציונליות (לפי ASME Y14.5-2018) לתוך תבנית היציקה. רפידות אלו ממוקמות הרחק מקו הפרידה ומיקומי פיני המפלט.
2. ארכיטקטורת עיבוד שבבי- שני שלבים:
· אופ 10:מהדקים על משטחי יציקה לא-קריטיים; השתמש בטחון פנים אחד- כדי לנקות ולהתאים את שלושת רפידות הדאטום הראשיות.
· אופ 20:אתר את הרכיב ישירות על רפידות הדאטום המעובדות באמצעות פיני איתור מוקשחים ולסתות סגנונות מרוכזות-עצמיות עבור כל הקידוח והחתכים הקריטיים.
3. ב-בדיקה במכונה:מעבר לדיוק שלנושירותי עיבוד CNC 5 ציריםקווים, Dazao משלב בדיקות אופטיות של Renishaw כדי למדוד את מיקומי תכונות ההטלה באופן דינמי, תוך ביצוע שינויים בקואורדינטות מאקרו-(G54.1 P1) לפני שילוב נתיבים.
מצב כשל 3: סופי-פעולה ברז שבירה מכלי סיליקון
הבעיה
בווליום- גבוהעיבוד אלומיניום A380, ברזי חיתוך נשברים לעתים קרובות על חורים עיוורים במהלך השלב האחרון של מחזורי העיבוד. ברז M4 או M5 שבור המוטבע בתוך יציקה יקרה מגרדת את היציקה הגולמית בתוספת כל זמן מחזור ה-CNC המצטבר.
הסיבה היא מתכתית: במהלך זרימת מתכת מותכת, גבישי סיליקון ראשוניים וברזל בין-מתכתיים (-אל5מחטי FeSi) מתבודדות באזורי ליבה-איטיים שבהם קודחים חורים. מכיוון שברז חיתוך HSS סטנדרטי חותך חוטים פנימיים, תכלילים קשיחים אלה משבצים את קצוות החיתוך המיקרו- של הברז, ומייצרים קוצים מומנטים העולים על חוזק הגזירה הפיתול של הכלי.
הפתרון ההנדסי
1. כרסום חוטים על הקשה:עבור גדלי חורים גדולים מ-M4 או שווה ל-M4, החלף את הברזים החתוכים עם כרסמי חוט מצופים קרביד או יהלום-. אם טחנת חוטים חווה בלאי, היא לא תתפוס בחור; הוא פשוט נסוג מבלי לשבור את הרכיב.
2. הקשה על טופס (גיבוש קר):For ductile cast alloys (such as A356-T6 with elongation >5%), השתמשו ברזי גליל-במקום ברזים לחתוך. הקשה בצורה עוקבת מתכת במקום לחתוך אותה, מייצרת זרימת גרגרים חזקה יותר סביב שורשי החוטים ומבטלת חסימת פינוי שבבים בחורים עיוורים.
תקנים הנדסיים לקצבת עיבוד אלומיניום יצוק וסובלנות CNC
הקצאה נכונה שלמלאי עיבוד אלומיניום יצוקמאזן חיי כלי עבודה, זמן מחזור ושלמות הרכיבים. עודף מלאי מגדיל את זמן החיתוך וחושף נקבוביות; מלאי לא מספיק מוביל למשטחים יצוקים שחורים לא מנוקים.

הנחיות קצבת עיבוד שבבי לפי שיטת יציקה
· יציקה-בלחץ גבוה (HPDC):יש להקפיד על קצבת עיבוד שבבי עד 0.5 מ"מ עד 1.0 מ"מ. טווח זה שומר על שכבת הצינון החיצונית-בצפיפות גבוהה תוך מתן מעורבות מספקת עבור כרסום גימור- יחיד.
· יציקת תבנית קבועה בלחץ-נמוך:קצבת העיבוד מוגדרת ל-1.5 מ"מ עד 2.5 מ"מ כדי לקחת בחשבון את התרחבות העובש התרמית והזזת הליבה.
· יציקת חול:קצבת העיבוד דורשת 3.0 מ"מ עד 5.0 מ"מ כדי להתאים לשינויים בהתכווצות החול וכדי לנקות תכלילי תחמוצת משטח מחוספס.
סובלנות עיבוד ניתנות להשגה
משיגסובלנות הדוקה לעיבוד CNC מאלומיניוםדורש התחשבות במודול האלסטיות (E≈71 GPa) ומקדם ההתפשטות התרמית (≈21 עד 24×10−6/K) של סגסוגות אלומיניום:
· קוטר חורים:קידוח סטנדרטי מניב ISO IT9 עד IT10. הוספה של מעבר קרביד או העברת קידוח מדויק משיגה בעקביות ISO H7 (+0.012/−0.000 מ"מ עבור קוטר של פחות מ- או שווה לקוטר של 18 מ"מ).
· שטוחות פנים:חיתוך-במהירות-גבוהה באמצעות תוספות למגבי PCD משיג שטוחות של 0.020 מ"מ על פני 300 מ"מ, בתנאי שמעברי החיספוס והגימור מפוצלים כדי לנהל הרפיית ההידוק.
· חספוס פני השטח:עם מתקנים קשיחים ונוזל קירור-בלחץ גבוה,גימור משטח אלומיניום יצוקמגיערא0.4 מיקרומטר עד 0.8 מיקרומטרעל פרצופים טחונים וRa 0.2 מיקרומטרעל יומנים משועממים-עדינים.
מטריצת קצבת עיבוד ויכולת סובלנות
|
שיטת הליהוק |
קצבת עיבוד שבבי רגיל (מ"מ) |
עובי דופן מינימלי (פוסט-CNC) |
סובלנות אופיינית: ליניארית (מ"מ) |
סובלנות ניתנת להשגה (משעמם) |
חספוס פני השטח (רא, μm) |
|
יציקה-בלחץ גבוה (A380) |
0.5 - 0.8 מ"מ |
1.5 מ"מ |
±0.025 מ"מ |
ISO H7 (±0.010 מ"מ) |
0.4 – 0.8 |
|
תבנית כבידה קבועה (A356-T6) |
1.5 - 2.0 מ"מ |
2.5 מ"מ |
±0.035 מ"מ |
ISO H7 (±0.010 מ"מ) |
0.4 – 0.8 |
|
יציקת חול (A356) |
3.0 - 5.0 מ"מ |
4.0 מ"מ |
±0.050 מ"מ |
ISO H8 (±0.018 מ"מ) |
0.8 – 1.6 |
|
יציקת השקעה (אל סגסוגות) |
0.8 - 1.2 מ"מ |
1.2 מ"מ |
±0.020 מ"מ |
ISO H6/H7 (±0.008 מ"מ) |
0.2 – 0.6 |
בחירת כלי חיתוך ופרוטוקולים של אספקת נוזל קירור עבור עיבוד CNC אלומיניום יצוק
הפעלה במהירויות חיתוך גבוהות ללא עיוות תרמי או הטמעת כלי עבודה דורשת בחירת מצע כלים מדויקת ואספקת נוזלים.
1. אסטרטגיית חומרי הכלים
· יהלום רב גבישי (PCD):כלי PCD הם חובה עבור נפח בינוני-עד- רציףעיבוד יציקות A380. הקשיות הגבוהה של היהלום (5000–8000 HV) עמידה בפני שחיקה ממטריצת הסיליקון של 9.5%. כרסמות פנים PCD יכולות לפעול במהירויות חיתוך (Vc) עד 3000 מטר לדקה עם חיי קצה העולה על 50,000 חלקים.
· קרביד מצופה יהלום-כמו פחמן (DLC):לריצות קצרות וקווי ציר תלת מימד של 5-צירים של A356-T6 כאשר גיאומטריית ה-PCD מוגבלת, כרסני קצה קרביד מצופות DLC מספקות מקדם חיכוך נמוך במיוחד (μ<0.1), preventing chip adhesion and edge buildup.
· Micrograin Carbide לא מצופה:מתאים לאבות טיפוס וסגסוגות יציקת סיליקון-נמוכות כשהן טחונות עם פני גרף חדים במיוחד ומלוטשים במיוחד (Rz<0.05 µm) and positive shear geometry (15∘עד 20∘מגרפה רדיאלית).
2. כרסום קינמטיקה
תמיד להעסיקכרסום טיפוס (כרסום למטה). כרסום קונבנציונלי מאלץ את קצה החיתוך של הכלי לשפשף את משטח היציקה-המוקשח, עשיר בתחמוצת- בעובי שבב אפס לפני תחילת החיתוך, מה שמוביל לבלאי מהיר של הצד. כרסום טיפוס נכנס לחתוך בעובי שבב מרבי, גזירה נקייה מתחת למשטח היציקה ומפנה חום לשבב ולא לחלק.

3. כימיה של נוזל קירור ופרמטרים של לחץ
· סוג אמולסיה:השתמש בנוזלים חצי-סינטטיים או סינתטיים מלאים עם תוספים בעלי סיכה גבוהה של אסטר שנוסחו במיוחד עבור סגסוגות לא-ברזליות.
· ריכוז:שמור על ריכוז בקפדנות בין8.0% ו-10.0%. ריכוזים מתחת ל-6% גורמים לריתוך שבבים, איכות חוט ירודה ושבירת ברז; ריכוזים מעל 12% גורמים להקצפת נוזלים ולכתמים על משטחי יצוק גולמיים.
· בקרת pH:שמור על pH של נוזל קירור בפנים8.5 עד 9.2. pH מעל 9.4 גורם לחמצון כימי (כתמה אפור כהה) על משטחי אלומיניום גולמיים.
· נוזל קירור באמצעות-ציר (TSC):פעולות קידוח על אלומיניום יצוק דורשות -לחץ גבוה דרך-נוזל קירור ציר (שווה או גדול מ-20 עד 40 בר) כדי לאלץ שבבים בלתי רציפים החוצה מחללים עמוקים, ולמנוע חיתוך שבב ותפיסת כלים מקומית.
עלות-מסגרת החלטת נפח: מתי לעבור מ-Billet CNC ל-Cast + CNC
צוותי רכש חייבים להעריך היכן נמצאת נקודת ההצלבה של עלות היחידה בהשוואה מלאה של CNC- מתוך 6061-T6 billet מול פתיחת תבנית יציקה וביצוע משניגימור CNC יצוק אלומיניום.
מניעים כלכליים מרכזיים
1. שיעור ניצול חומרים (יחס קניה-ל-טיסה):אם רכיב מוגמר שוקל 1.2 ק"ג אך מצריך 6.0 ק"ג בילט מוצק למכונה (80% אובדן חומר כמו ספייס), עיבוד יצוק משני מפחית את השימוש בחומרי גלם ל-1.5 ק"ג, ומספק חיסכון מיידי במלאי גלם.
2. זמן מחזור עיבוד:כרסום בית אלקטרוני סגור מבית מוצק עשוי לדרוש 45 דקות במכונה בעלת 4 צירים. עיבוד רק את נקודות ההרכבה הפונקציונליות ואת פני האיטום על יציקת הדפסה נמשך 4.5 דקות, ומפנה את קיבולת המכונה פי עשרה.
3. הפחתת כלים (NRE):תבניות יציקה עולות בין $8,000 ל-$45,000 בהתאם לקוויטציה ולמורכבות. תבניות קבועות עולות 4,000 עד 15,000 דולר.
השוואת עלויות וזמני אספקה בין ריצות ייצור
|
כמות ייצור |
מסלול ייצור |
עלות כלי עבודה / NRE |
חלק-עלות יחידה |
זמן אספקה כולל (מסירה ראשונה) |
התאמת האפליקציה הטובה ביותר |
|
1 - 50 חלקים |
100% בילט CNC מוצק (6061-T6) |
$0 |
$180 – $320 |
1-2 שבועות |
אבות טיפוס פונקציונליים וסדרות קדם- |
|
50 - 300 חלקים |
יציקת חול (A356) + CNC משני |
$2,500 – $5,000 |
$75 – $120 |
3-4 שבועות |
מבנים תעשייתיים ופיילוטים בנפח-נמוך |
|
300 - 1,000 חלקים |
Gravity Permanent Mould + CNC |
$5,000 – $12,000 |
$40 – $65 |
4-6 שבועות |
טיפול בנפח-אמצעי / סוגריים |
|
1,000+ חלקים |
יציקה בלחץ- גבוה (A380) + CNC |
$12,000 – $35,000 |
$18 – $32 |
6-8 שבועות |
ייצור המוני רכב / אלקטרוניקה |
יתרון המקור של Dazao Single-
כאשר מוצאים יציקה מספק אחד ועיבוד עיבוד CNC מספק אחר, מתעוררות בהכרח מחלוקות איכות: חנויות מכונות מאשימות את נקבוביות היציקה בשבירת הכלים ובדליפות, בעוד שמפעלי היציקה מאשימים את חנות המכונות בהזנות אגרסיביות ובאי יישור נתונים.
Xiamen Dazao Machinery שולטת הן ברצפת היציקה והן בסדנת עיבוד CNC המדויקת תחת קורת גג אחת. מתכנני התבניות שלנו עובדים ישירות עם צוותי תכנות ה-CNC שלנו כדי ליישר את קווי הפרידה, כניסות השער, רפידות הנתונים וסיכות הקירור עם נתיבי הכלים של 5-הצירים במורד הזרם, מה שמבטיח עמידה בממדים מלאים ועמידה בלחץ.
רשימת מקורות מידע ושאלות נפוצות על הנדסת PAA
רשימת הנדסה של רכש ו-DFM
לפני שחרור הזמנות רכש לעיבוד חלקי אלומיניום יצוק, ודא את הפרמטרים הבאים של השרטוט והמפרט:
סגסוגת יציקה ומזג אושרו:שים לב במפורש לדרגת סגסוגת (למשל, A356-T6, A380, ADC12) ולמצב טיפול בחום על ההדפסים.
יציקה לעומת עיבוד נתונים מוגדרים:ודא שנקודות יעד (A,B,C) ממוקמות באותו צד של תבנית מוצקה, תוך הימנעות מקו הפרידה.
גבולות מלאי עיבוד שבבי שצוינו:הגדר את קצבאות מלאי העיבוד ל-0.5-0.8 מ"מ עבור HPDC או 1.5-2.0 מ"מ עבור עובש קבוע.
בדיקות לחץ ומגבלות קבלה של נקבוביות:הגדר קריטריוני קבלה לפי צילום רנטגן ASTM E505; ציין הליום או אוויר-תחת-לחץ בדיקת מים (למשל, 3.5 בר עם שיעור דליפה של פחות או שווה ל-0.5 sccm).
תוספי גימור משטח (Ra):הגדר ערכי Ra בנפרד עבור משטחים יצוקים -(בדרך כלל Ra 3.2–6.3 מיקרומטר) ומשטחים בעיבוד CNC (Ra 0.4–1.6 מיקרומטר).
לאחר-גימור משטח עיבוד:זהה דרישות לאלגון שקוף/שחור (דורש סגסוגות סיליקון נמוכות-כגון A356 לצבע עקבי), המרת כרומט (MIL-DTL-5541) או ציפוי אבקה.

שאלות נפוצות
01.איך מונעים מכלי קרביד להתבלות במהירות בעת כרסום אלומיניום יצוק A380?
02.מדוע חריצי O-מעובדים בחלקי יציקה נכשלים בבדיקות דליפת הליום?
03.כיצד ניתן לבטל שבירה של ברז בחורים עיוורים קטנים על יציקות A380?
04.מה גורם לבתי אלומיניום דקים-להתעקם לאחר ביטול מהדק CNC?
05.מדוע השארת קצבת עיבוד גדולה יותר על יציקות אלומיניום גורמת לליקויים בחלקים?
06.מדוע אילגון מייצר משטחים אפורים כהים או כתמים על אלומיניום יצוק במכונה?