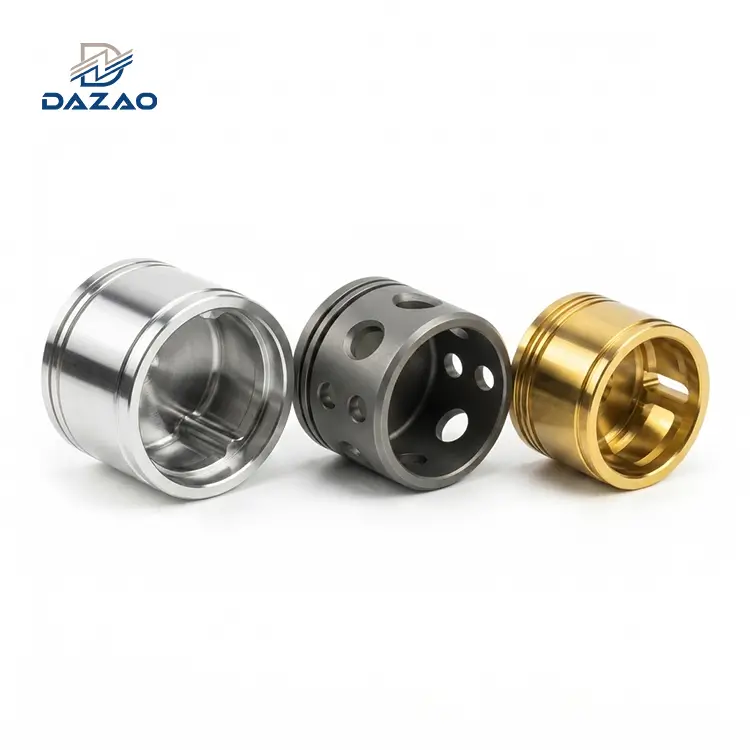
ציון יתר- של סובלנות הוא המניע העיקרי של תקציבי ייצור CNC מנופחים. מעבר מסובולת עיבוד סטנדרטית של ±0.1 מ"מ תחת ISO 2768-m לסובלנות הדוקה של ±0.005 מ"מ מגדילה את עלויות הייצור ב-250% עד 400% באמצעות כלי עבודה מיוחדים, פעולות שחיקה משניות, מחזורי השרייה תרמית, ומידת קואורדינטות חובה במכונת מדידת קואורדינטות (CMM. מגיש בקשהGD&T עבור עיבוד CNCעם מצב חומר מרבי (MMC) במקום ליניארי פלוס-מינוס מידות מרחיב חלונות ייצור שמישים ב-57% מבלי להתפשר על הרכבה מכנית.
מדוע יותר-סובלנות מעלה את תקציבי עיבוד שבבי CNC?
כל מיקרומטר שצוין בהדפסה הנדסית נושא קנס כספי ישיר. בסביבות ייצור, מהנדסי תכנון מקצים לעתים קרובות סובלנות הדוקה לכל תכונות השרטוט מתוך הימנעות מאחריות או אי ודאות לגבי קינמטיקה של הרכבה מדויקת. תרגול זה מעביר את הסיכון הממדים ישירות לתקציבי הייצור.

מכפיל עלות העיבוד הבלתי-לינארי
השגת דיוק ממדי עוקבת אחר עקומת עלות אקספוננציאלית. מעבר ממעברי חיספוס סטנדרטיים לכרסום-בדיוק גבוה דורש קצב הזנה איטי יותר, עומקי חיתוך רדודים, כלי עזר מיוחדים של מיקרו-גרגיר קרביד, סביבות עיבוד מבוקרות- באקלים הנשמרות ב-20 מעלות צלזיוס, וחיטוט- תכוף בתהליך. בעת רכישת רכיבים-בדיוק גבוה דרך שלנושירותי עיבוד CNC מדויקים. הבנת הגורמים מבניים המשפיעים על עלויות עיבוד CNC אלומיניוםחיוני לפני החלת סובלנות קפדנית על פני גיאומטריות מרווחים לא-קריטיים.
כאשר ממד ליניארי עובר מטווחים מסחריים לחמישה מיקרומטרים, מרכזי עיבוד אנכיים CNC סטנדרטיים בעלי 3-צירים אינם יכולים לשמור על יכולת תהליך אמינה. יש לנתב את החלק באמצעות פעולות משניות, כגון השחזה גלילית מדויקת, קימום ג'יג או עיבוד שבבי פריקה חשמלית חוט דיוק גבוה.
|
שיעור סובלנות |
טווח סובלנות ליניארי טיפוסי |
תהליך עיבוד / גימור נדרש |
מדד העלות היחסית |
נהגי עלות ראשוניים |
|
מסחרי (סטנדרטי) |
±0.100 מ"מ עד ±0.200 מ"מ |
כרסום וחריטה CNC סטנדרטי 3 צירים / 5 צירים |
1.0x (קו בסיס) |
הזנות ומהירויות סטנדרטיות, דגימת אצווה עם מיקרומטרים ידניים |
|
דִיוּק |
±0.025 מ"מ עד ±0.050 מ"מ |
-CNC VMC מתקדמים, נתיבי כלי גימור, רימינג |
1.6x - 2.2x |
כלי גימור ייעודיים, קצב הזנה איטי יותר, אימות CMM סטנדרטי |
|
דיוק גבוה |
±0.010 מ"מ עד ±0.020 מ"מ |
טחינת נענע, סיבוב קשה, איטי-מהירות חוט EDM |
2.8x - 3.8x |
מחזורי ייצוב תרמי, ב-מכווני מכונות, מדידת קדחים |
|
אולטרה-הדוק (מיקרו) |
מתחת ל-±0.005 מ"מ |
חיכוך, השחזה, טחינה מדויקת-מרובה |
4.5x - 8.0x+ |
שיעורי גרוטאות גבוהים, בדיקת CMM מלאה בחדרים נקיים |
לשלוטסובלנות הדוקה עלות עיבוד CNC, הראשוניתעיצוב סובלנותהשלב חייב להבחין בין ממשקי התאמה פונקציונליים לבין גיאומטריות ניקוי לא-קריטיות.
מציאות הפקה: 35% שיעור גרוטאות ללא-הסבר פונקציונלי
ב-Dazao Machinery, לקוח של ציוד אופטי הגיש שרטוט מארז הכולל 16 חורים דרך-מרווחים עבור ברגי ראשי שקע M4. בלוק הכותרת של הציור החיל סובלנות שמיכה של ±0.010 מ"מ על כל התכונות ללא תוספי GD&T פונקציונליים.
מכיוון שקידוח פיתול סטנדרטי נסחף בהתאם לדינמיקת כניסת הכלים ומבנה גרגר החומר בסטנדרטתהליכי עיבוד CNC אלומיניום תעשייתיים, עמידה במפרט זה אילצה את רצפת החנות לזהות-לקדוח, לקדוח גס-בגודל נמוך, קצה-חרסום למיקום, ולסיים עם קורצים מותאמים אישית.
במהלך האצווה הראשונית של 200 יחידות, שחיקת הכלים על החודר גרמה ל-70 חלקים ליפול מחוץ לרצועת המפרט ההדוקה, וכתוצאה מכך שיעור גרוטאות של 35%. לאחר סקירה הנדסית, Dazao אישר שהחורים הם פשוט תכונות פינוי. סקירת יסודפרמטרים של יצירת חורים וקידוח CNC מדויקיםאפשר ללקוח לעדכן את השרטוט לחור מרווח בתקן ISO של 4.5 מ"מ עם סובלנות סטנדרטית של עשירית מילימטר. שינוי זה ביטל את מעבר החפירה, צמצם את זמן המחזור ב-4 דקות לכל חלק, והוריד את שיעור הגרוטאות ל-0%.
תקני ISO 2768 וסובלנות כללית של בלוק כותרת: ביטול אי בהירות ציור
תקןשרטוט הנדסי סובלנות עיבודמסתמך על סובלנות כללית של בלוק הכותרת כדי לשלוט בממדים גיאומטריים וליניאריים ללא ציון. ציון תקן בינלאומי מוכר מונע עומס בציור ומגדיר את רמת האיכות הבסיסית המצופה ממתקן הייצור.
תקלות ISO 2768-1 ו-ISO 2768-2
ISO 2768 מחולק לשני חלקים נפרדים:
· ISO 2768-1:מכסה ממדים ליניאריים וזוויתיים, מסווגים לדרגות סובלנות: עדין (f), בינוני (m), גס (c) ו-Very Coarse (v).
· ISO 2768-2:מכסה סובלנות גיאומטריות כולל שטוחות, ישרות, גליליות וסימטריה, מחולקים למחלקות H, K ו-L.
לכרסום וחריטה CNC מדויקים ב- Dazao, מפרטסובלנות ISO 2768 CNCclass mK מייצג את היכולת הכלכלית הטבעית של מרכזי עיבוד מודרניים. מעריך את הבדלי יכולת בין הגדרות CNC של 3 צירים ו-5 ציריםמאשרת שהגדרת טולרנסים כלליים ל-class f על פני מסגרות גדולות מאלצת האטות מחזוריות מיותרות, הפסקות ייצוב תרמי והתאמות תכופות של היסט הכלים. מעצבים יכולים לסמן את הגבולות הללו מולפסים סטנדרטיים לעיבוד עיבוד אלומיניום.
טבלת סובלנות CNC (מידות ליניאריות ISO 2768-1)
|
טווח מידות נומינלי (מ"מ) |
קנס (ו) |
בינוני (מ') |
גס (ג) |
מאוד גס (v) |
|
0.5 עד 3 |
±0.05 מ"מ |
±0.10 מ"מ |
±0.20 מ"מ |
לא ישים |
|
מעל 3 עד 6 |
±0.05 מ"מ |
±0.10 מ"מ |
±0.30 מ"מ |
±0.50 מ"מ |
|
מעל 6 עד 30 |
±0.10 מ"מ |
±0.20 מ"מ |
±0.50 מ"מ |
±1.00 מ"מ |
|
מעל 30 עד 120 |
±0.15 מ"מ |
±0.30 מ"מ |
±0.80 מ"מ |
±1.50 מ"מ |
|
מעל 120 עד 400 |
±0.20 מ"מ |
±0.50 מ"מ |
±1.20 מ"מ |
±2.50 מ"מ |
|
מעל 400 עד 1000 |
±0.30 מ"מ |
±0.80 מ"מ |
±2.00 מ"מ |
±4.00 מ"מ |
|
מעל 1000 עד 2000 |
±0.50 מ"מ |
±1.20 מ"מ |
±3.00 מ"מ |
±6.00 מ"מ |
זֶהטבלת סובלנות CNCמגדיר את הסטייה הצפויה בהתבסס על גודל נומינלי, ומבטיח שממדים פיזיים גדולים יותר מקבלים קצבאות ייצור פרופורציונליות.
מלכודת העמימות של בלוק הכותרת וציטוט מחסני הגנה
בעיה נפוצה שנתקלה במהלך ניתוח הצעות מחיר היא אי בהירות הנגרמת על ידי הערות כלליות סותרות. בלוק כותרת של ציור יציין סובלנות כללית: ISO 2768-mK, בעוד הערה בשדה השרטוט מציינת כי אלא אם צוין אחרת, יש להחזיק את כל הממדים עד ±0.05 מ"מ.
בתכונת אורך כולל של 250 מ"מ, ISO 2768-m מאפשר סטייה של חצי מילימטר, אשר מושגת בקלות באמצעות מעבר אחד במהירות גבוהה. עם זאת, הערת השרטוט המגבילה מאלצת את הסטייה המותרת עד לעשרים המילימטר, הדורשת מעברי גימור מרובים, נורמליזציה תרמית ואימות CMM מלא.
כאשר סתירה זו קיימת, מהנדסי ייצור חייבים לצטט בהתבסס על הדרישה המחמירה יותר כדי למנוע דחיות נכנסות של בקרת איכות. כתוצאה מכך, זמני המחזור מחושבים באמצעות מסלולי גימור שמרניים, ואומדנים מוסיפים מאגר סיכון של 30% עד 45% למחיר היחידה. יישום ברורהנחיות הנדסיות לעיצוב חלקי CNC מאלומיניוםומגדירעיבוד בלוק כותרת סובלנות כלליתכללים מבטלים את מאגרי התמחור הללו.
GD&T מעשי לעיבוד שבבי CNC: הרחבת ייצור חלונות עם מיקום אמיתי
מימד קואורדינטות עם טולרנסים פלוס-מינוס יוצר אזורי סובלנות מרובעים או מלבניים. מתודולוגיה מסורתית זו מציגה מצג שווא של קינמטיקה של מכונה ומגבילה באופן מלאכותי את הווריאציה המותרת של תכונות ההזדווגות. יישום מימד וסובלנות גיאומטריים מספק גישה פונקציונלית יותר.

סובלנות תיאום מול מיקום אמיתי
כאשר מיקום חור מוגדר באמצעות מידות פלוס-מינוס קואורדינטות, הסטייה המותרת שנוצרת יוצרת גבול ריבועי. התזוזה המותרת הגדולה ביותר מתרחשת בפינות האלכסוניות הקיצוניות של ריבוע זה.
אם החלק המשויך מתפקד כראוי באותה תזוזה קיצונית בפינה, ניתן להגדיר אזור סובלנות גלילי באמצעות המרחק האלכסוני הזה כקוטר המותר. החלפת הגבול המרובע באזור גלילי מגדילה את שטח הייצור המותר ב-57 אחוזים.
מפרטסובלנות מיקום אמיתית חלקים בעיבוד CNCעם גבול עגול נותן למפעיל המכונה מרווח תהליך משמעותי נוסף מבלי לשנות את ההתאמה הפונקציונלית של מחברים או דיבלים מתאימים. זה חשוב במיוחד כאשר מיישרים חורי מרווח עםכללי עיצוב חוט סטנדרטיים עבור מארזים מעובדים.
מצב חומרי מרבי (MMC) וסובלנות בונוס
כאשר מוחלת סובלנות מיקום עם משנה תנאי החומר המרבי, סובלנות המיקום שצוינה חלה רק כאשר תכונת הגודל נמצאת בגבול החומר המרבי שלה, התואם לקוטר החור הקטן ביותר המותר או לקוטר הפיר הגדול ביותר המותר.
סובלנות בונוס מתקבלת כאשר קוטר החור המיוצר בפועל הופך גדול ממגבלת המפרט המינימלי. וריאציה מותרת נוספת זו במיקום מונעת גריטה של רכיבים תקינים מבחינה מבנית עקב הליכה קלה במקדחה, מכיוון שנפח החור המוגדל מתאים בקלות לסיכת ההזדווגות.
יישור מסגרת התייחסות לתאריך עם קיבוע CNC
מצב כשל תכוף ביצירת שרטוטים הוא קביעת תכונות גמישות, לא-מעובדות או בלתי נגישות כנתונים ראשיים. גופי CNC מאתרים רכיבים באמצעות עקרון האיתור 3-2-1:
1. תאריך א' ראשוני:חייב להיות משטח מישורי יציב, מעובד במלואו, היוצר 3 נקודות מגע, מגביל גובה, גלגול ותרגום אנכי.
2. תאריך משני ב':קצה מעובד מאונך או קדח מדויק המבסס 2 נקודות מגע, מגביל את הפיתול ותרגום אופקי.
3. תאריך ג' שלישוני:פנים מאונך אחרון או סיכת עצירה המקימים נקודת מגע אחת, מגבילים את מידת החופש הלינארית שנותרה.
הקצאת דאטום A לרצפת חלל עמוקה שעובדה במכונה במהלך התקנה משנית תוך שימוש בקצוות מלאי גולמיים מההתקנה הראשונה כדאטומים B ו-C מאלצת קיבוע מפוצל. זה מציג שגיאות העברת מיקום שגוזלות את תקציב הסובלנות. ייעוץמגבלות של כרסום כיס עמוק ומגבלות הגעה לכלימבטיח התאמה של הנתונים עם הגדרות העיבוד הפיזי.
התאמת פיר הנדסי וקדח: חישובי התאמה בלחיצה ומגבלות סטיית הכלים
ציון התאמות גליליות דורש התאמת גבולות הממדים של פירים וחורים מתאימים לעומסים המכניים שלהם, למהירויות הפעולה ולטמפרטורות הסביבה שלהם.

מערכת ההתאמה ISO 286 בעיבוד שבבי מדויק
מערכת ההתאמה ISO משלבת דרגות סובלנות בסיסיות עם סטיות יסוד:
· התאמה מרווחת (כגון H7/g6 או H7/h6):להבטיח מרווח חיובי לסיבוב חופשי או תנועת הזזה.
· התאמה למעבר (כגון H7/k6 או H7/n6):ספק מיקום מדויק שבו רכיבים דורשים כוח קל להרכבה.
· התאמת הפרעות (כגון H7/p6 או H7/s6):לספק שמירה קשיחה והעברת מומנט ללא מפתחות או ברגים.
|
סיווג התאמה |
זוג חור/פיר ISO |
יישום יעד |
יכולת תהליך עיבוד שבבי |
מרווח / הפרעות רדיאלי טיפוסי |
|
ריצה משוחררת |
H11 / c11 |
צירים מסחריים, פיני הצמדה |
קידוח וחריטה סטנדרטיים |
מרווח חיובי עד 0.150 מ"מ |
|
הזזה מדויקת |
H7 / g6 |
צירי כלי מכונה, גלגלי שיניים הזזה |
דיוק משעמם, רימינג, גריסה |
מרווח חיובי מ-0.005 מ"מ עד 0.020 מ"מ |
|
מעבר מיקום |
H7 / k6 |
איתור דיבלים, מרכז רכזת הילוכים |
משעמם מדויק ומיקרו-פנייה |
פער קל להתאמת הברז קל |
|
Light Press Fit |
H7 / p6 |
שימור מיסב כדורי בבתים |
CNC Single-Point Finish Boring |
הפרעות בין 0.005 מ"מ ל-0.025 מ"מ |
|
Heavy Drive Fit |
H7 / s6 |
תותבי שרוול קבוע, רכזות הנעה |
Jig Boring, גריסה מדויקת |
הפרעות כבדות עד 0.045 מ"מ |
הנדסת קדח סובלנות פיר אמין להתאמה לחיצה
כאשר הנדסה אקדח פיר סובלנות להתאמה לחיצה,המעצבים חייבים לתת את הדעת על סטיית כלי החיתוך במהלך מעברי משעמם פנימיים. הסטת הכלי גדלה באופן אקספוננציאלי עם סיפוף מוט משעמם ויורדת ככל שקוטר המוט גדל.
מכיוון שיחס העומק-ל-קוטר של קדח פנימי עולה על ארבעה לאחד, כוחות החיתוך דוחפים את מוט הקדום הרחק ממשטח החתך. זה יוצר התחדדות טבעית כאשר הפתח של הקדח פוגש את קוטר המטרה, בעוד שחלק התחתון של הקדח נשאר בגודל נמוך.
כדי למנוע כריכה במהלך ההרכבה:
1. תבליט עיצובי:שלבו חריצי הקלה פנימיים בתחתית קדחי מיסבים עיוורים, תוך שימוש בתקןחריץ פנימי ושיטות עיבוד תחתונותכדי לחסל את שיכון הכלים בבסיס.
2. ציין עופרת-בתים:תכנן מוביל כניסה-בזווית של 15 עד 20 מעלות עם עומק צירי של לפחות מילימטר אחד כדי למנוע התפרצות במהלך התאמה-מכנית.
3. בקרת יחסי עומק-ל-קוטר:הגבל פתחי מיסב-הדוקים ליחס עומק-ל-קוטר מתחת לשלושה לאחד כדי לאפשר לכלים קשיחים- נקודתיים קשיחים לפעול ללא פטפוטים.
פיזיקת חומר וגימור משטח: ניהול הפגת מתחים וצמיחת ציפוי
השגת דיוק ממדי עקבי דורשת הערכת המתכות הפיזיקלית של חומר העבודה והממדים הכימיים שנוספו במהלך טיפולי פני השטח.
קירות דקים ועיוות מתח שיורי
בתי-דפנות אלומיניום דקים מתחת למילימטר אחד וטבעות בחתך- דקות עיוות תחת כוחות הידוק ועומסי חיתוך. בסגסוגות מבניות, מתחים שיוריים פנימיים מעיבוד חומרי גלם משתחררים במהלך הסרת חומר בתפזורת, וגורמים לעיוות א-סימטרי.
שמירה על יציבות מימדית על גיאומטריות דקות דורשת כבודספי עובי דופן קריטיים בכרסום מדויק. פרוטוקול התהליך הסטנדרטי כולל חיספוס של רוב מלאי החומר, שחרור החלק כדי לאפשר הרפיית מתח פנימי, והידוק מחדש- תחת מומנט קל למעברי גימור סופיים.
|
דרגת חומר |
מקדם התפשטות תרמית |
מודול אלסטי |
מגבלת סובלנות CNC מעשית |
|
Al6061-T651 |
23.2 מיקרומטר למטר-קלווין |
68.9 GPA |
±0.010 מ"מ |
|
Al7075-T651 |
23.6 מיקרומטר למטר-קלווין |
71.0 GPa |
±0.008 מ"מ |
|
נירוסטה 304 |
17.2 מיקרומטר למטר-קלווין |
193.0 GPA |
±0.012 מ"מ |
|
נירוסטה 316L |
16.0 מיקרומטר למטר-קלווין |
193.0 GPA |
±0.012 מ"מ |
|
טיטניום Ti-6Al-4V |
8.6 מיקרומטר למטר-קלווין |
113.8 GPA |
±0.010 מ"מ |
|
פוליאוקסימתילן (POM) |
110.0 מיקרומטר למטר-קלווין |
2.8 GPA |
±0.050 מ"מ |
|
הצצה (בתולה) |
47.0 מיקרומטר למטר-קלווין |
3.8 GPA |
±0.030 מ"מ |
לאחר-הסחף ממדי של טיפול: צמיחת אנודיזציה
גורם שורש תכוף לשאיבת אי{0}}התאמהעיצוב סובלנות CNCלא מתחשב בבניית גימור פני השטח-. אילגון הופך את האלומיניום הבסיסי לשכבת תחמוצת אלומיניום כאשר כמחצית מהציפוי חודר למצע ומחציתו בונה כלפי חוץ מהמשטח המקורי. כאשר מקפידים על קפדנותתקני אילגון וציפוי משטח מדויקים, יש לחשב את הצמיחה הממדית ישירות לתוך-נתיבי הכלים המוכנים מראש.

עבור אילגון גופרתי סטנדרטי, צמיחת פני השטח כלפי חוץ מפחיתה את קוטרי הקדח הפנימי בכ-1 עד שתי מאיות המילימטר. עבור אילגון מעיל קשה, צמיחה כלפי חוץ מפחיתה את קוטרי הקדח הפנימי בעד חמש מאיות המילימטר.
אם קדח מיסב פנימי דורש התאמה מדויקת לאחר אילגון מעיל קשה, עיבוד הקדח לגודל נומינלי לפני הציפוי גורם לחלק קטן בגודל נדחה. שרטוטים הנדסיים חייבים לציין במפורש אם הממדים חלים לפני הציפוי או לאחר הציפוי, כך שמכונאי CNC יוכלו להקדים-קידוח יתר.
ערימת סובלנות מרובת-חלקים-ניתוח למעלה: הגרוע-מקרה לעומת מודלים סטטיסטיים של RSS
כאשר מספר רכיבי CNC מדויקים מורכבים למערכת תת--, מצטברות וריאציות של חלקים בודדים. חישוב וריאציה זו במהלך התכנון מונע הפרעות להרכבה.
הגרוע ביותר-ניתוח מקרה לעומת Root Sum Square (RSS).
ניתוח ערימת סובלנות-גרוע ביותר מניח שכל רכיב מיוצר בשרשרת ההרכבה מיוצר בו זמנית בגבול הפיזי הקיצוני שלו. הווריאציה הכוללת-הגרועה ביותר שווה לתוספת הליניארית הישירה של כל פסי הסובלנות האישיים.
ניתוח Root Sum Square סטטיסטי מניח שסטיות ייצור רכיבים עוקבות אחר התפלגות גאוסית נורמלית המרוכזת בממדים נומינליים. הווריאציה הכוללת של הערימה הסטטיסטית נקבעת על ידי שילוב הווריאציות בריבוע של רכיבים בודדים.
במכלול מכאני של חמישה-חלקים שבו לכל רכיב יש סובלנות אינדיבידואלית של ±0.040 מ"מ, השונות המצטברת-הגרועה ביותר מגיעה ל-±0.200 מ"מ. לעומת זאת, השונות המצטברת הסטטיסטית נשארת בטווח של כ-±0.090 מ"מ. המודל הסטטיסטי מדגים ששוריית הרכבה מציאותית היא פחות ממחצית מהמקסימום התיאורטי הגרוע ביותר-.
השתמש בניתוח-המקרה הגרוע ביותר עבור ייצור-בנפח נמוך מתחת ל-50 יחידות, קישורים קינמטיים קצרים עם שלושה חלקים או פחות ומערכות בטיחות- רפואיות או תעופה וחלל קריטיות. השתמש בניתוח סטטיסטי לייצור סדרתי-בנפח גדול שבו יכולת התהליך מאומתת באופן אקטיבי באמצעות בקרת תהליכים סטטיסטית. פְּנִיָהערימת סובלנות-בעיבוד CNCמוקדם בשלב ה-CAD מגן גם על תפקוד ההרכבה וגם על התקציב.
תיאור מקרה של Dazao: פתרון שגיאת מחסנית הדיור האופטי
מארז חיישן LiDAR ברזולוציה גבוהה-תוצרת Dazao הכיל חמש טבעות שמירה, מרווחים ומושבי עדשות מוערמים מאלומיניום CNC. כל רכיב בודד עבר בקרת איכות נכנסת כנגד סובלנות השרטוט הליניארית הפרטנית שלו של ±0.035 מ"מ.
עם זאת, במהלך ההרכבה הסופית במתקן הלקוח, עדשת האובייקטיב לא הצליחה להגיע למיקוד עקב שגיאת תזוזה צירית- למעלה של כמעט שתי-עשיריות המילימטר.
בתכנון ההרכבה המקורי, חמישה רכיבים נפרדים נערמו ברצף, המורכבים מאוגן בסיס, שני שקעים, מושב עדשה וטבעת נעילה. הווריאציה הצירית המצטברת על פני חמשת הממשקים יצרה הפרעה ישירה למנגנון התאמת המוקד.
הנדסת Dazao value-פתרה את הבעיה על ידי תכנון מחדש של מכלול המשנה-לבית חמישה- צירים מונוליטי יחיד, ששילב את האוגן הבסיסי, השקע הראשון ומושב העדשה. עיבוד מאפיינים אלה מנקודת התייחסות יחידה בהגדרה אחת הפחית את הווריאציה הצירית המוגמרת ל-±0.020 מ"מ תוך קיצוץ עלות הייצור הכוללת ב-22%.
ניתוקים מטרולוגיים: פתרון דוחות בדיקת CMM לעומת כריכת הרכבה פיזית
רכיב שמודד בתוך סובלנות שרטוט בדוח בדיקת CMM עדיין יכול להיקשר או להיכשל במהלך ההרכבה הפיזית עקב מגבלות דגימה-נקודתיות ושגיאות טפסים.

דגימת נקודת בדיקה CMM לעומת שגיאות טופס פונקציונלי
שגרות CMM בדידות- סטנדרטיות של נקודות מודדות לעתים קרובות קדח פנימי על ידי רישום ארבע עד שמונה נקודות מגע. לאחר מכן, התוכנה מיישמת אלגוריתם ממוצע לבניית מעגל תיאורטי.
אם שלושה-כוחות הידוק של תופסת הלסת מעוותים שרוול דק-דופן במהלך הסיבוב, הקדח המוגמר יציג פגם בצורת שלוש- אונות. בדיקת CMM בדידה סטנדרטית עשויה לגעת באזורי ביניים ולחשב קוטר מקובל עבור חור נומינלי של 20 מ"מ. עם זאת, כאשר מחדירים פין מד גלילי מדויק, פסגות ההפרעות האונות מונעות כניסה.
כדי לבטל ניתוק בדיקה זה:
· ציין שגרות סריקה רציפה של CMM עם צפיפות נקודות גבוהה העולה על 500 נקודות לכל סיבוב, או הוסף הסבר מפורש של גליליות ועיגול על קדחים מדויקים.
· ציין דרישות מדידה פונקציונלית ישירות בהערות השרטוט, וציין שתכונות חייבות לעבור מדי -Class X Go ו-No{1}}Go באורך מלא ב-20 מעלות צלזיוס.
התרחבות תרמית במטרולוגיה מדויקת
סדנאות עיבוד שבבי פועלות לעיתים קרובות בין 24 ל-30 מעלות צלזיוס, בעוד שמעבדות מטרולוגיה מכוילות מתוחזקות אך ורק ב-20 מעלות צלזיוס.
התכווצות תרמית מתרחשת כאשר רכיב אלומיניום חם נכנס למעבדה מטרולוגית מקוררת. עבור לוח מבנה אלומיניום 300 מ"מ, ירידה בטמפרטורה של שמונה- מעלות מרצפת חנות חמה למעבדת איכות מקוררת גורמת ליותר מחמש מאיות המילימטר של הצטמקות ממדי.
אם סובלנות הדוקה של ±0.025 מ"מ מאומתת באופן מיידי על מצע המכונה ללא מחזור השרייה תרמית, החלק יימדד מחוץ למפרט במהלך הבדיקה הסופית. פרוטוקולי איכות Dazao מסתמכים על קפדנותזרימות עבודה של מטרולוגיה ובדיקת CMM מבוקרות-טמפרטורה, המחייב תקופת ייצוב תרמי של 4 שעות בחדר נקי המטרולוגי עבור כל רכיבי הדיוק לפני דיווח הבדיקה הסופית.
Dazao DFM Matrix: רשימת בדיקת סובלנות ניתנת לפעולה ובדיקת ציור
איזון בין ביצועים מכניים לחסכון בייצור מחייב לסווג כל מימד ציור לשכבות פונקציונליות לפני סיום ההדפסות.
|
קטגוריית תכונה |
רצועת סובלנות מטרה |
תכונות גיאומטריה ישימות |
מכפיל עלות |
|
אישור לא-קריטי |
ISO 2768-mK (±0.20 מ"מ עד ±0.50 מ"מ) |
שיפועים חיצוניים, כיסי פינוי, תבליטים קוסמטיים, שבילי תיל |
1.0x (קו בסיס) |
|
מיקום אטב |
מיקום Ø0.25 מ"מ ב-MMC |
מרווח דרך-חורים, עיגולי ברגים, דפוסי הרכבה |
1.1x |
|
הזזה / איתור מתאים |
ISO H7 / h6 (±0.010 מ"מ עד ±0.015 מ"מ) |
סיכות יישור דיבל, שקופיות מדויקות, תותבי שרוול ברונזה |
1.5x - 1.8x |
|
התאמה לחיצה דינמית / איטום |
ISO H6 / p5 (±0.005 מ"מ עד ±0.008 מ"מ) |
קידוחי מיסב ציר, שרוולי בוכנה הידראוליים, נחיתות איטום דינמיות |
2.5x - 4.0x |
טרום-רשימת בדיקת סובלנות DFM למהנדסים
לפני שחרור ציור להפקה או הצעת מחיר רשמית, סקור את חמשת הקריטריונים הבאים:
1. ניקיון בלוק כותרת:האם הסובלנות הכללית מוגדרת ל-ISO 2768-mK, והוסרו הערות ציור שרירותיות סותרות?
2. יישור תאריך GD&T:האם הנתונים A, B ו-C מוקצים לפנים מישוריים נגישים ומעובדים במלואם התואמים את הגדרת ההידוק הפיזי של 3-2-1 CNC?
3. מיקום אמיתי עם MMC:האם סובלנות קואורדינטות מלבניות על דפוסי חורים הומרו ל-True Position עם הסברים במצב חומר מרבי?
4. קצבת צמיחת ציפוי:האם השרטוט מגדיר האם מידות הקדח והפיר קריטיות חלות לפני הציפוי או לאחר הציפוי?
5. גיאומטריית כיס פנימי:האם צוינו רדיוסי פינת חלל פנימיים בהתייחסותניהול רדיוסים פינתיים פנימיים כדי לשלוט בעלות העיבודלמנוע פטפוטים פינתיים ולאפשר מעברי כלים סטנדרטיים?

שאלות נפוצות
01.מדוע ציטוט CNC קופץ באופן דרסטי כאשר הוא עובר מ-±0.1 מ"מ ל-±0.01 מ"מ?
02.איך מהנדסים מפצים על גידול אנודיזציה על קדחי מיסבים הדוקים?
03.מדוע מד סיכה נקשר בחור שעבר בדיקת CMM?
04.מה צריך לקבל עדיפות: סובלנות בלוק כותרת או ציור הערות טכניות?
05.מתי יש להחיל תנאי חומר מרבי (MMC) על תוספי מיקום אמיתיים?
06.כיצד ניתן למנוע התחדדות של קדח עמוק שנגרם כתוצאה מהסטת הכלי?