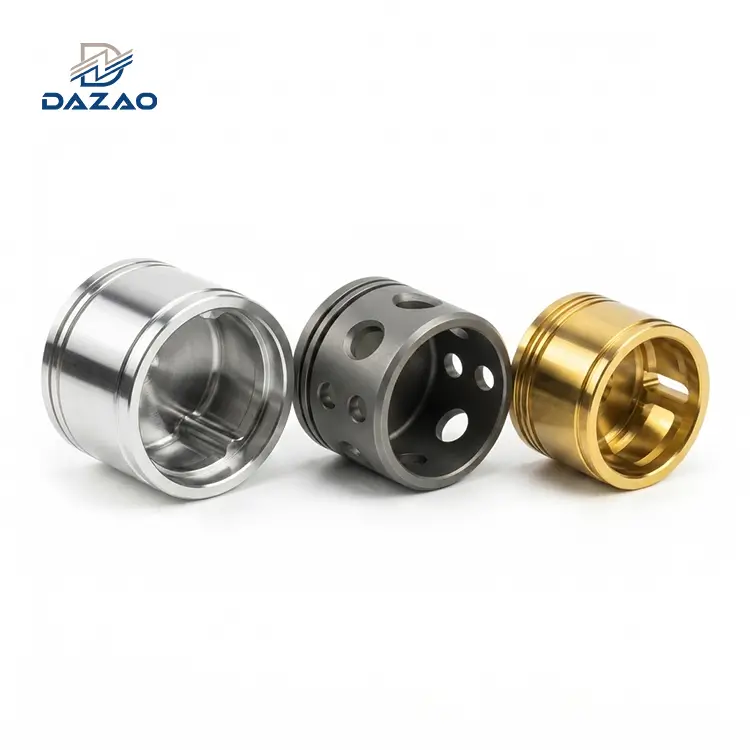
עבור מהנדסי מכונות, מנהלי פרויקטים ומובילי רכש מיקורחלקי סיבוב מאלומיניום cnc, השגת יציבות מימדית עקבית, סובלנות גיאומטריות הדוקות וגימורים תת--מיקרוניים מצריכים שליטה ישירה בשלושה מצבי כשל פיזיים:Built-Edge Up (BUE)השפלה של הכלים, לאחר-שיורי מתח בעיבוד, ושחיקה מימדית-כימית לפני האילגון.
מדדי ביצועים הנדסיים מרכזיים
|
פרמטר טכני / מדד |
Benchmark סטנדרטי מסחרי |
מגבלת ייצור דיוק של Dazao |
אסטרטגיית הפחתת הנדסה ראשית |
|
סובלנות לעיבוד שבבי (OD/ID) |
±0.025 מ"מ (±0.0010 אינץ') |
±0.005 מ"מ (±0.0002 אינץ') |
מחרטות מיוצבות תרמית + משוב CMM אופטי-סגור |
|
גימור פני השטח (Ra) |
Ra1.6 מיקרומטר (63 מיקרומטר) |
Ra0.4 מיקרומטר (16 מיקרון) |
כלי יהלום PCD מלוטש + 70 נוזל קירור בלחץ גבוה- (HPC) |
|
מזג חומר גלם |
תקן T6 |
T651 הקלה במתח |
מבטל עיוות מתח א-סימטרי במהלך חתכים עמוקים |
|
Anodizing Pre-compensation |
בדיקה בדיעבד |
היסט מתמטי |
אחראי לאובדן תחריט אלקליין של 5-12 מיקרומטר לעומת צמיחת סרט תחמוצת |
|
סגלגלות דק-בקיר |
0.025 מ"מ |
0.003 מ"מ |
פרוטוקול הידוק שלב של לסתות רכות הנשלטות ב-360- מעלות + 2- |
|
סובלנות לגובה חוט |
Class 2A / 2B |
Class 3A / 3B |
מיקרומטרים אופטיים של פסיעה + קיזוז קוטר קוטר של-ציפוי |
פְּסַק דִין:דִיוּקcnc הפיכת אלומיניוםתלוי בבחירת חומרי לחץ-מוקלים בלחץ T651, שימוש בכלי PCD מלוטשים-גבוהים כדי למנוע עטיפת שבבים, ו-פיצוי מראש במודלים של CAD לשינויים מימדים כימיים שלאחר-עיבוד.
המציאות המכנית והמטלורגית של CNC מחרטת אלומיניום
הפיכת סגסוגות אלומיניום במחרטת CNC נראית פשוטה בשל חוזק תפוקת הגזירה הנמוכה של החומר ודיפוזיות תרמית גבוהה. עם זאת, סיבוב אלומיניום ב-cnc מציג תופעות פיזיקליות ומכניות מובהקות שלעתים קרובות מתפשרות על רכיבי סובלנות הדוקים- במהלך ייצור סדרתי. לפרספקטיבה רחבה יותר על מכניקת כרסום וחריטה, פנה אלינומדריך עיבוד CNC אלומיניום מקיף.
מכניקה פיזית: סגסוגות אלומיניום מול פלדות פחמן
סגסוגות אלומיניום מבניות מציגות מודול אלסטי (E) של כ-69 GPa, בהשוואה ל-205 GPa עבור פלדת פחמן בינונית-. קשיחות נמוכה יותר פירושה שהאלומיניום מתעוות פי שלושה תחת כוחות חיתוך רדיאליים זהים (Fr) במהלךעיבוד שבבי מחרטת אלומיניום.
δ=(Fr⋅L3)/(3⋅E⋅I)
אֵיפֹה:
· δ= סטייה רדיאלית של חומר העבודה (מ"מ)
· Fr= כוח חיתוך רדיאלי (N)
· L= אורך התליה של הפיר (מ"מ)
· E= מודול אלסטי (MPa)
· I=אזור מומנט אינרציה (מ"מ4)
בנוסף, מקדם ההתפשטות התרמית (CTE) של אלומיניום הוא בערך
23×10−6/K ב-20∘C-כמעט כפול מזה של פלדת פחמן (12×10−6/K). במהלך מתמשךסיבוב אלומיניום מדויק, a 35∘זינוק טמפרטורת C בחומר העבודה גורם לפיר אלומיניום באורך 100 מ"מ להתרחב ב-0.0805 מ"מ.
ΔL=L0⋅ ⋅ΔT=100 mm×(23×10−6/K)×35 K=0.0805 מ"מ
אם מבצעים ונמדדים מעברי גימור סופיים בזמן שהחלק נשאר מוגבה תרמית, הרכיב יתכווץ מ-סובלנות הדפסה כחולה לאחר קירור לטמפרטורת הסביבה הסטנדרטית של מעבדת בדיקה (20∘C).

חנות ראשית-מצבי כשל ברצפות בחריטה סדרתית
· Built-Edge Up (BUE):תחת חום ולחץ, מיקרו-אלומיניום רקיע מרתך על קצה החיתוך, מקהה את הכלי וקורע את גימור משטח העבודה.
· גלישת שבב סרט מתמשך ("ציפור-קינון"):שבבים ארוכים וגמישים עוטפים את הצ'אק וצריח הכלי, שורטים משטחים מסובבים וגורמים לשבירת הכלי.
· פוסט-עיוות מתח בעיבוד:מתחים שיוריים פנימיים של אקסטרוזיה או טיפול בחום משתחררים עם הסרת החומר, מה שגורם לטבעות קיר דקות- להפוך לסגלגל ולפירים דקים להתכופף.
· כשלי התאמת ציפוי:טיפולי משטח כמו אילגון משנים מידות חיצוניות ופנימיות, נעילה של חוטים וקשירת פתחי סובלנות הדוקים-.
תיאור מקרה: ניתוח כשל בחיבור חוט מחברי תעופה וחלל
בשנת 2018, Xiamen Dazao Machinery ייצרה סדרת ייצור של 5,000 בתי מחברי תעופה וחלל הכוללים פתילים פנימיים M20×1.5 שהופכו ממלאי סרגל Al6061-T6.
· הכישלון התפעולי:כל קוטרי גובה הברגה עברו את בדיקות מד תקע ההברגה מיד לאחר הסיבוב. עם זאת, לאחר אילגון ברור (סוג II, עובי סרט שצוין 10 מיקרומטר), 38% מהאצווה נכשלה באימות מד חוט הולכת- עקב קשירת צד חוט.
· סיבת השורש: צוות ההנדסה חישב את צמיחת הסרט האנודיז כלפי חוץ (5 מיקרומטר לאגף) אך הזניח את שלב החריטה של סודה קאוסטית (NaOH). תחריט זה הסיר 8 מיקרומטר של אלומיניום בסיס לא-באופן אחיד על פני קו הגובה. העיוות הגיאומטרי שנוצר שינה את זווית צד החוט, והפחית את מרווח החוט האפקטיבי.
· פעולת תיקון: Dazao הנדסה פרוטוקול קיזוז ממדי לפני-עיבוד עבור כולםחלקי הברגה מאלומיניום. על ידי הפיכת קוטרי שיפוע הברגה פנימיים ל-0.012 מ"מ למידות גדולות לפני האנודיזה, שיעורי המעבר של חוט-אחרי-ציפוי- הגיעו ל-100%.
דרגות סגסוגת אלומיניום ומטלורגיית מזג בחריטה מדויקת
בחירת דרגת סגסוגת אלומיניום נכונה וטמפרטורת טיפול-בחום מכתיבה את שיעורי הבלאי של הכלים, חספוס פני השטח שניתן להשיג ויציבות הממדים במהלךסיבוב אלומיניום cnc.

השוואה הנדסית: 6061 לעומת. 7075 לעומת. 2024 לעומת. 5052
|
דרגת סגסוגת |
חוזק מתיחה (MPa) |
חוזק תפוקה (MPa) |
קשיות (HB) |
מוליכות תרמית (W/m·K) |
מדד יכולת העיבוד (%) |
מאפייני מפנה ראשוניים |
יישומים מומלצים |
|
Al6061-T6 |
310 |
276 |
95 |
167 |
80% |
קשיות בינונית; יכולת חיתוך כללית טובה; רגיש ל-BUE במהירויות נמוכות. |
דיור, אבזור, כלליחלקי סיבוב מאלומיניום cnc |
|
Al6061-T651 |
310 |
276 |
95 |
167 |
85% |
מלאי-מתוח מראש; מבטל עומס מתח שיורי במהלך חיתוכים אסימטריים. |
רכיבים מסובבים-בדיוק גבוה, תותבי קיר דקים- |
|
Al7075-T6 |
572 |
503 |
150 |
130 |
90% |
אבץ סגסוגת; קשיות גבוהה מייצרת שבבים קצרים ונשברים בקלות וגימורים חלקים. |
פירי תעופה וחלל, פיני מתח גבוהים-, מחברים מבניים |
|
Al2024-T3 |
483 |
345 |
120 |
121 |
85% |
סגסוגת נחושת; חוזק עייפות גבוה; יוצר שבבי מסתלסל קטנים; נוטה לקורוזיה. |
מחברים מבניים למטוסים,-אביזרי עומס מסובבים |
|
Al5052-H32 |
228 |
193 |
60 |
138 |
50% |
סגסוגת מגנזיום שאינה ניתנת לטיפול-בחום{{1}; רך וגומי; מייצר שבבים רציפים ארוכים. |
חומרה הפכה ימית, מתאמי קו נוזלים |
|
Al6063-T5 |
186 |
145 |
60 |
200 |
60% |
חוזק תשואה נמוך יותר; ביצועים תרמיים גבוהים; בהירות קוסמטית מעולה לאלגון. |
אבזור אדריכלי, שרוולים מסובבים קוסמטיים |
|
Al7050-T7451 |
510 |
450 |
140 |
157 |
90% |
יכולת התקשות עמוקה עם רגישות לפיצוח קורוזיה במתח נמוך. |
פירי תעופה וחלל הגנה, פרזול הפוך קריטי |
השפעת מבנה מיקרו והמזג: מדוע הפגת מתחים T651 מונעת עיוות
סיבוב אלומיניום 6061נשאר קו הבסיס לייצור כללי בשל האיזון בין חוזק, יכולת ריתוך ועלות חומר גלם נמוכה. עם זאת, קשיות המטריצה הנמוכה שלו (95 HB) גורמת לו להיות מועד לקריעת חומר וריתוך מיקרו- כאשר מהירויות החיתוך יורדות מתחת ל-250 מ' לדקה.
לעומת זאת,סיבוב אלומיניום 7075נהנה מאבץ כיסוד הסגסוג העיקרי שלו (5.1-6.1% Zn). קשיות המטריצה (150 HB) מקצרת את אורך מגע הכלים-על פני המגרפה, מייצרת שבבים חדים בצורת C- ומאפשרת גימורי משטח מתחת ל-Ra 0.4 מיקרומטר ללא תוספות מגבים מיוחדות.
מלאי טמפרטור T6 סטנדרטי מטופל בחום-תמיסה ומיושן באופן מלאכותי. זה משאיר גרדיאנטים של מתח תרמי פנימי גבוה בין הגבול החיצוני לליבה. בְּתוֹרשירות חיתוך cnc אלומיניוםהספק מסובב פיר ארוך, הסרת חומר א-סימטרית מפרקת את שדות הלחץ הפנימיים הללו, וגורמת לפיר להתכופף.
מלאי מזג T651 עובר מתיחה קרה מבוקרת של 1.5% עד 3.0% לאחר טיפול בחום בתמיסה. המתח הקבוע הזה מפיץ מחדש שדות מתח שיוריים פנימיים (Sij):
עֲבוּרחלקי אלומיניום קטנים מחומריםעם הסרת חומר סימטרי, מספיק חומר T6 סטנדרטי. עם זאת, עבור מאפיינים אסימטריים, חריצים עמוקים או פירים ארוכים, נדרשת ציון מלאי T651 כדי למנוע עיוות ממדי.
גיאומטריות הכלים, פרמטרי חיתוך ובקרת איכות פני השטח
אופטימיזציהעיבוד אלומיניום מדויקדורש התאמת גיאומטריית הכלים ופרמטרי החיתוך לתכונות הפיזיקליות של סגסוגת האלומיניום.
חומרי כלי עבודה: קרביד לא מצופה לעומת תוספות יהלומי PCD מלוטש
תוספות סטנדרטיות מצופה PVD/CVD המיועדות לעיבוד פלדה (המכילים TiAlN או Al2O3ציפויים) מפגינים זיקה כימית גבוהה לאלומיניום, ומאיצים את היווצרות BUE. ביצועים- גבוהיםעיבוד שבבי מחרטת אלומיניוםדורש גיאומטריות כלים ברורות:
· Micrograin Carbide לא מצופה (ISO K10–K20):כולל מראה-מגרפה מלוטשת (Ra<0.05 μm) to reduce friction coefficients (μ<0.2).
· יהלום רב גבישי (PCD):PCD tools feature extreme hardness (>8000 HV) ואפס זיקה כימית למתכות לא-ברזליות. תוספות PCD מחזיקים מעמד עד פי 50 יותר מקרביד תוך שמירה על Raסובלנות של 0.2 מיקרומטר על פני ריצות ייצור ארוכות.
· זוויות גיאומטריות:זוויות גריפה חיוביות גבוהות (+15∘אל +25∘) גזוז את האלומיניום בצורה נקייה, תוך זוויות הקלה ראשוניות נדיבות (7∘עד 11∘) למנוע שפשוף בצד.

מטריצת אופטימיזציית מהירות, הזנה ועומק חיתוך
|
פעולת פנייה |
מהירות חיתוך (Vc, מ/דקה) |
קצב הזנה (f, מ"מ/סל"ד) |
עומק חיתוך (ap, מ"מ) |
הכנס רדיוס אף ( rϵ, מ"מ) |
דרגת חומר כלי |
|
סיבוב מחוספס |
450−900 |
0.25−0.50 |
2.0−6.0 |
0.8−1.2 |
קרביד לא מצופה (K10) |
|
סיים להפוך |
900−1800 |
0.05−0.15 |
0.1−0.4 |
0.2-0.4 (מגב) |
PCD Diamond |
|
דק-פניית קיר |
300−600 |
0.04−0.08 |
0.05−0.2 |
0.2−0.4 |
PCD Diamond |
|
משעמם פנימי |
400−800 |
0.08−0.20 |
0.2−1.5 |
0.4−0.8 |
Micrograin Carbide |
|
השחלה חיצונית |
180−350 |
תלוי במגרש |
0.05-0.18 (למעבר) |
פרופיל ספציפי |
קרביד לא מצופה |
|
פרידה |
200−400 |
0.05−0.12 |
רוחב הכלי |
רדיוס קצה 0.2 |
קרביד לא מצופה |
מכניקת חספוס פני השטח וRa תַחשִׁיב
חספוס משטח תיאורטי (Ra) בפעולות פנייה מחושב באמצעות קצב הזנה ורדיוס האף:
Ra ≈ f2 /(32 ⋅ rϵ)×1000
אֵיפֹה:
· Ra= חספוס משטח תיאורטי (מיקרומטר)
· f=קצב הזנה לכל סיבוב ציר (מ"מ/סיבוב)
· rϵ= הכנס רדיוס אף פינתי (מ"מ)
דוגמה לחישוב:מעבר גימור באמצעות תוספת עם רדיוס חרטום של 0.4 מ"מ בקצב הזנה של 0.12 מ"מ/סל"ד מניב חספוס פני השטח תיאורטי של:
רא=0.122/(32⋅0.4)×1000=(0.0144/12.8)×1000=1.125 μm
כדי להשיג גימור במראה (Ra0.4 מיקרומטר), יש להפחית את קצב ההזנה ל-0.071 מ"מ/סל"ד, או שיש ליישם מגב PCD עם קצה חיתוך משני שטוח.
שלושה מפגעי מפנה מאלומיניום ופתרונות הנדסיים לא מתועדים
מדריכי סיבוב רגילים מתארים מהירויות והזנות בסיסיות, אך משמיטים מצבי תקלה מעשיים של -חנות. Dazao מטפל בשלושת הסיכונים ההנדסיים הלא מתועדים הללו באמצעות פרוטוקולים טכניים.
סכנה 1: טרום-אינודיזציה של תחריט כימי לעומת צמיחת שכבת תחמוצת
האנודיז אינו פשוט יושב על חלק הפוך; הוא צורך אלומיניום אב כדי ליצור תחמוצת אלומיניום (Al2O3).
במהלך אילגון סטנדרטי מסוג II (10 מיקרומטר עובי סרט כולל):
· חדירה פנימה:50% (5 מיקרומטר) מהסרט מחליף את האלומיניום הבסיסי.
· צמיחה כלפי חוץ:50% (5 מיקרומטר) בונים מעבר לגבול הפיזי המקורי.
· Pre-Etch Metal Loss:לפני האנודיזה, חלקים עוברים תחריט אלקליין (NaOH) להסרת שמני נווד ותחמוצות מקומיות. תחריט זה מסיר באופן אחיד 3 עד 8 מיקרומטר מתכת אב לכל משטח.
משוואת שינוי ממדים עבור קוטרי פיר חיצוני (Dסוֹפִי):
ΔD=2⋅(צמיחת סרטים כלפי חוץ-חריט מתכת אובדן)
אם תחריט אלקליין מסיר 7 מיקרומטר לכל צד ואנודיז מוסיף 5 מיקרומטר של צמיחה כלפי חוץ לכל צד, קוטר הפיר החיצוני נטויורדב-4 מיקרומטר (0.004 מ"מ). לסובלנות הדוקה-חלקי אלומיניום הפיכת cnc, כישלון לחישוב תוצאות של-אובדן תחריט לפני-ממדים-מחוץ למפרט.
פרוטוקול הנדסה של Dazao:Dazao משתמש במטריצת קדם פיצוי-ממדית אוטומטית לפני העיבודחלקי אלומיניום מחומרים מותאמים אישית:

סכנה 2: שריטות מתמשכות של "ציפור-מקננות"
בעת ביצועסיבוב אלומיניום בקוטר גדולבדרגות רקיעות כמו 6061-T6 או 6063, חומר חתוך יוצר שבב סרט רציף במהירות גבוהה. שבב זה עוטף את ציר המחרטה או עמוד הכלי, וגורם לסיכונים תפעוליים חמורים:
· שבבי סרט מסתובבים מגרדים משטחים מסובבים (Ra0.8 מיקרומטר מתכלה ל-Ra>3.2 μm).
· צ'יפס נאחזים בברים משעממים, וגורמים לפטפוטים ולשבירת הכלים.
פרוטוקול הנדסה של Dazao:Dazao מפחית את עטיפת השבבים באמצעות התערבות דו-חלקית:
1. נוזל קירור-בלחץ גבוה (HPC):הפניית זרם נוזל קירור של 70 בר (1015 PSI) דרך מחזיק הכלי היישר לאזור הגזירה מפעיל הלם תרמי על שורש השבב, מתקשה ושבר את סרט האלומיניום.
2. תוספות לשובר שבבי גל מותאמות אישית:קרקע-בגל שוברי שבבים מכופפים את השבב בזווית חדה מיד כשהוא יוצא משטח המגרפה, ומאלץ אותו להישבר למקטעים נפרדים בצורת C-.
סיכון 3: דק-עיוות הידוק תותב קיר וקפיצה
כאשר הופכים אעיבוד תותב אלומיניוםרכיב עם עובי דופן מתחת ל-1.5 מ"מ, תופסנים הידראוליים עם שלוש-לסתות מסורתיות מתרכזות כוחות הידוק בשלוש נקודות, ומעוותות את הטבעת לצורת תלת- אונות במהלך העיבוד.
כאשר משתחררים מהצ'אק, החלק קופץ לאחור, וכתוצאה מכך נוצר קדח לא- מעגלי.
פרוטוקול הנדסה של Dazao:
· פאי בצורת 360 מעלות-מלתעות רכות בצורת:Dazao משתמש בלסתות עוגה עטופות במלואן,-משועמות בהתאמה אישית, אשר עוטפות את כל היקף חומר העבודה, מחלקות את כוח ההידוק באופן שווה ומפחיתות את הלחץ הרדיאלי מ-3.0 מגפ"ס ל-0.4 מג"פ.
· שני-מחזור עיבוד שבבי:במקום להשלים את הפניית ה-OD וקימום המזהה בפעולה רציפה אחת, Dazao מבצעת רצף עיבוד עיבוד של מאמץ דו--שלבי-. בשלב הראשון, חיתוכים אגרסיביים של חיספוס מסירים 80% עד 90% ממלאי החומר (משאירים שוליים של 0.3 מ"מ), משחררים מתח שיורי פנימי ומאפשרים פיזור של חום תרמי. לאחר מכן, הצ'אק ההידראולי אינו מהודק לחלוטין, מה שמאפשר לחלק העבודה לקפוץ חזרה למצב שיווי המשקל הטבעי הבלתי מתאמץ שלו. לבסוף, החלק מהודק מחדש-בלחץ-נמוך במיוחד (0.3 MPa) במלתעות העוגה למעבר גימור-גבוהה עם כלי PCD חד, ומשיג באופן אמין עגול קדח בטווח של 0.003-0.005 מ"מ.
סובלנות אלומיניום בחריטת CNC, עובי קיר וכללי עיצוב DFM
הבנת הגבולות שלסובלנות אלומיניום מפנה cncמאפשר למהנדסים לעצב-רכיבים חסכוניים בלי-לפרט יותר מדי תוספי תכונות.
גבולות סובלנות של ISO 2768 לעומת יכולות ייצור מדויק
|
ממד תכונה |
ISO 2768-m (סטנדרטי) |
ISO 2768-f (Fine) |
יכולת דיוק של Dazao |
מפרט עיצוב מומלץ |
|
קוטר חיצוני (ממ"ד < 30 מ"מ) |
±0.100 מ"מ |
±0.050 מ"מ |
±0.005 מ"מ (±0.0002 אינץ') |
±0.012 מ"מ |
|
קוטר פנימי (מזהה < 30 מ"מ) |
±0.100 מ"מ |
±0.050 מ"מ |
±0.008 מ"מ (±0.0003 אינץ') |
±0.015 מ"מ |
|
אורך כולל (L < 100 מ"מ) |
±0.200 מ"מ |
±0.100 מ"מ |
±0.010 מ"מ (±0.0004 אינץ') |
±0.025 מ"מ |
|
ריכוזיות / יציאה |
0.050 מ"מ TIR |
0.020 מ"מ TIR |
0.005 מ"מ TIR |
0.012 מ"מ TIR |
|
גליליות נשא |
0.040 מ"מ |
0.015 מ"מ |
0.004 מ"מ |
0.008 מ"מ |
|
קוטר גובה חוט |
Class 2A / 2B |
Class 3A / 3B |
קיזוז טרום-מותאם אישית |
Class 2A / 2B (Pre-anodize) |

הנחיות DFM: עובי דופן, תבליט חוטים ויחסי גובה-רוחב של פיר
הנחיות עובי קיר
· עובי דופן מינימלי שאינו נתמך:0.75 מ"מ.
· עובי דופן מומלץ:גדול או שווה ל-1.50 מ"מ.
· עֲבוּרעיבוד תותב אלומיניום, שמור על יחס עובי אורך-ל-קיר- (L/T) מתחת ל-10:1 כדי למנוע פטפוטי רעידות במהלך שעמום פנימי.
תבליט חוטים ושיפועים
· ציין תמיד חריץ הקלה בחוט בכתף של חוטים חיצוניים. רוחב ההקלה צריך להיות לפחות 1.5× גובה חוט, עם עומק המשתרע 0.2 מ"מ מתחת לקוטר הקטן.
· ציין עופרת בגודל 45∘×0.5 מ"מ-במשחים בכל התחלות החוט כדי למנוע היווצרות כתמים במהלך-פנייה במהירות גבוהה.
מגבלות יחס גובה-רוחב עבור עיבוד פירים
· עֲבוּרעיבוד פיר מאלומיניום, יחסי אורך-ל-קוטר (L/D) לא נתמכים לא יעלו על 4:1. עבור פרויקטים מורכבים הדורשים ריכוזיות גבוהה, סקור את שלנויכולות עיבוד פיר אלומיניום בהתאמה אישית.
· עבור יחסים בין 4:1 ל-10:1, ציין עמוד זנב חי עם 60∘חור מרכזי.
· For L/D>10:1, נדרשת מנוחה קבועה או מרכז סיבוב CNC מסוג -שוויצרי כדי למנוע סטייה של הציר מלחץ הכלי.
אפשרויות גימור משטח ופרוטוקול אבטחת איכות
פעולות הגמר משלימות את תהליך הייצור של רכיבים מסובבים, ומבטיחות שחלקים עומדים במפרטים פונקציונליים ואסתטיים מדויקים.
סוגי אנודיז, המרת כרומט והשפעות פיצוץ חרוזים
כאשר בוחריםאפשרויות גימור משטח אלומיניום, על המהנדסים להסביר כיצד צמיחת שכבה משפיעה על סובלנות מכנית:
|
אפשרות סיום |
תיאור תהליך |
עובי שכבה |
השפעה על סובלנות |
יישומים אופייניים |
|
אנודייז סוג II (שקוף/צבע) |
ציפוי אלקטרוליטי לאמבט חומצה |
8−15 μm |
מגדיל את הממדים ב-4-8 מיקרומטר לכל צד |
מארזי קוסמטיקה, סוגריים, מכשירי צריכה |
|
אנודייז סוג III (מעיל קשיח) |
ציפוי אלקטרוליטי במתח נמוך-טמפ' גבוה- |
25−50 μm |
גדל ממדים ב-12–25 מיקרומטר לכל צד |
משטחי בלאי, שרוולים הידראוליים, פירי הזזה |
|
המרת כרומט (Alodine 1200) |
סרט כימי (תואם RoHS) |
<1 μm |
זניח (±0.00 מ"מ) |
חלקי הארקה חשמליים, טיפול מקדים-בצבע |
|
פיצוץ חרוזים |
פגיעת חרוז זכוכית עדינה בלחץ |
N/A |
מסיר 1-3 מיקרומטר מתכת לא-באופן אחיד |
משטחים קוסמטיים מט, הסרת קווי סיבוב |

זרימות עבודה של בדיקה: CMM, פרופיל אופטי ואימות חומר
כדי לשמור על עמידה קפדנית בתקני ISO9001:2015 ו-IATF16949:2016, Xiamen Dazao Machinery מבצעת פרוטוקול אימות מקיף:
1. אימות חומר גלם:מנתחי סגסוגת XRF כף יד מאמתים את הרכב החומרים לפני טעינת מלאי הבר, ומבטלים ערבובים של סגסוגת-.
2. ב-ייצוב תרמי בתהליך:חלקים שנשלפו מחרטות עוברים טבילה של שעתיים- במעבדת בדיקה מבוקרת אקלים (20∘C±0.5∘ג) לפני מדידת CMM.
3. בדיקת פרופיל שרשור:חלקי הברגה מאלומיניום נמדדים באמצעות צילומי צללים אופטיים ומיקרומטרים מכוילים לגובה, במקום להסתמך על מדי יד סטנדרטיים בלבד.
4. אריזות מגן:גָמוּרחלקי אלומיניום קטנים מחומריםארוזים בשקיות בועות VCI אנטי-סטטיות בודדות או במגשי קצף EPE-מותאמים אישית, מונעים מגע מתכת-למתכת-במהלך הובלת מטענים בינלאומית.
פירוט עלויות חיתוך CNC ואופטימיזציה של רכש
ההבנה כיצד החלטות רצפת החנות מניבות את עלויות הרכיבים מעצימה את צוותי הרכש לייעל את הקצאת התקציב מבלי להקריב את הביצועים.
מניע עלות עיקרי בעיבוד שבבי מחרטת אלומיניום מדויק
עלות כוללת=גחוֹמֶר+Tמַחזוֹר×Rמְכוֹנָה+Cכלי עבודה+Cגימור
אֵיפֹה:
· Cחוֹמֶר= משקל מלאי גולמי × עלות סגסוגת לק"ג - זיכוי לרכישה חוזרת של גרוטאות.
· Tמַחזוֹר= סה"כ זמן הרצפה-ל-קומה (חיספוס, גימור, חיתוך חוט, פרידה).
· Rמְכוֹנָה= קצב שעתי של מחרטת CNC או מרכז הטחנה מרובה-צירים-.
· Cגימור= עלויות אילגון, מיסוך או ציפוי ליחידה.
אסטרטגיות עיצוב ומקור חומרים להפחתת עלות יחידה
אסטרטגיה 1: אבובים לעומת מלאי מוט מוצק עבור תותבים
בעת ייצור אעיבוד תותב אלומיניוםרכיב עם 70 מ"מ OD ו-50 מ"מ מזהה, החל ממלאי מוט מוצק דורש קידוח של 51% מנפח החומר הראשוני.
המעבר לצינורות אלומיניום שחול ללא תפרים מקטין את זמן המחזור הכולל ב-35% ואת צריכת החומרים ב-40%.
אסטרטגיה 2: איחוד פעולות מרובות-צירים
ביצוע פעולות סיבוב על מחרטה רגילה של 2-צירים, ולאחר מכן העברת רכיבים לטחנת 3-צירים לקידוח חורים צולבים, מציגה עמלות התקנה של הפעלה שניה ושגיאות ערימה ביישור רדיאלי.
Dazao משתמששירותי עיבוד שבבי מרובי-צירים-מצויד בכלי עבודה חיים ויכולות של- ציר Y להשלמת סיבוב, כרסום, קידוח- צולב והקשה בהגדרה אוטומטית אחת. גישה זו מפחיתה את עמלות ההתקנה ומבטיחה דיוק מיקום אמיתי בטווח של 0.010 מ"מ.
שיתוף פעולה עם מכונות Dazao עבור חלקי אלומיניום מותאמים אישית
דִיוּקcnc הפיכת אלומיניוםדורש פיקוח הנדסי ברור בכל שלב של הייצור-מבחירת סגסוגות גולמיות והפגת מתחים של T651 ועד לאופטימיזציה של גיאומטריית הכלים ופיצוי סובלנות לפני-אנודיזציה. שיתוף פעולה עם בעל ניסיוןיצרן חלקי סיבוב מאלומיניוםכמו Xiamen Dazao Machinery מבטל סיכונים איכותיים ומייעל את עלויות הייצור ליחידה.
השלבים הבאים עבור צוותי רכש והנדסה
1. החל עקרונות DFM:בדוק שרטוטי רכיבים עבור רדיוסים פנימיים נאותים (R גדול מ-0.8 מ"מ או שווה ל-0.8 מ"מ), עובי דופן וחריצי מרווח הברגה.
2. הגדר דרישות משטח:ציין R מקובלaמגבלות ותקני ציפוי שלאחר-עיבוד (סוג II לעומת סוג III) בשרטוטים ההנדסיים שלך.
3. צור קשר עם Dazao לסקירת DFM מוקדמת:שלח את קובצי ה-CAD שלך לצוות ההנדסה של Xiamen Dazao Machinery לתכנון מיידי-ל-ניתוח ייצור והצעת מחיר שקופה.

שאלות נפוצות (FAQ) עבור חיתוך אלומיניום CNC
01.מדוע חוטי אלומיניום נקשרים או נכשלים בבדיקת מד הברגה לאחר אילגון?
02.איך מונעים מתותבי אלומיניום דקים-להסתובב אליפסה במהלך הידוק המחרטה?
03.איך מבטלים את קינון ציפורים-כאשר מחרטות מכונות אלומיניום רך 6061 או 6063?
04.מדוע מתעוותים פירי אלומיניום 6061-T6 מסובבים לאחר הסרת חומר, וכיצד זה מתקבע?
05.איך מחרטת CNC יכולה להשיגRa 0.4 μm (16 מיקרון) גימור פני השטח ללא ליטוש ידני?
06.האם צינורות אלומיניום חלקים זולים יותר ממלאי מוט מוצק עבור הפיכת שרוולים חלולים?