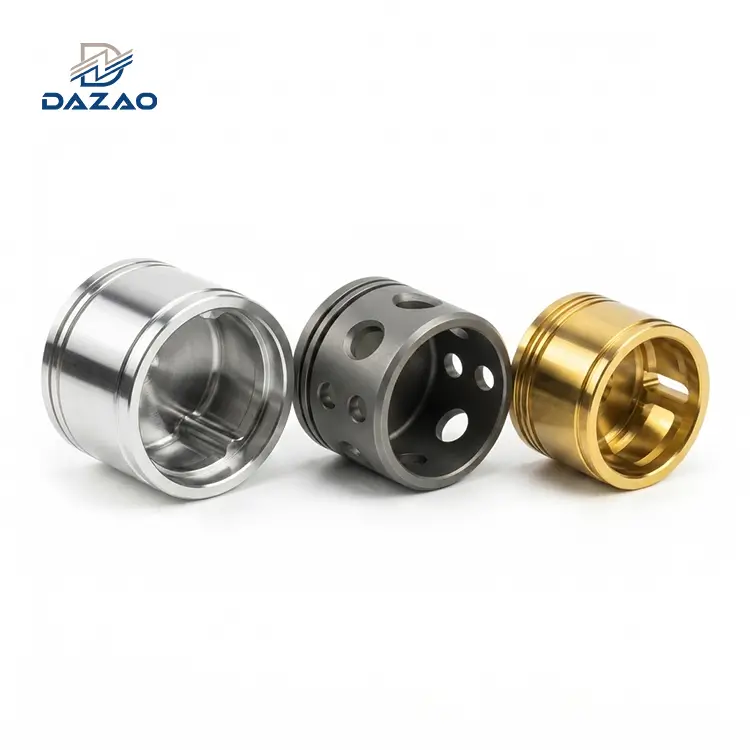
למהנדסים המנהלים רכיבים עם רמות קשיות ביניהםHRC 45 ו- HRC 70, הבחירה בין טחינה מסורתית לביןפלדה מוקשה בסיבוב קשההוא גורם קריטי בקביעת ביצועי החלקים והעלות הכוללת של הבעלות. היסטורית, השחזה הייתה השיטה האמינה היחידה לגימור סגסוגות מוקשות. עם זאת, התקדמות במכונות CNC-קשיחות גבוהה וCBN (Cubic Boron Nitride)כלי עבודה מיקמו את הסיבוב הקשה כאחד היעילים ביותרחלופות לטחינת CNCעבור גיאומטריות מורכבות.
ב- Xiamen Dazao Machinery, anמתקן מוסמך IATF16949:2016, אנו מנתחים תהליכים אלה דרך העדשה שלעיצוב לייצור (DFM). בחירה בשיטה הלא נכונה לא רק מגדילה עלויות; זה יכול לסכן את השלמות המבנית של החלק באמצעות נזק תרמי.

נקודות כאב אמיתיות-בעולם: מדוע מהנדסים מתרחקים מהשחזה
שרשורי דיון בין מהנדסי ייצור בפלטפורמות כמו מדגישים מספר תסכולים שחוזרים על עצמם בנוגע לתהליכי השחזה המסורתיים. התובנות האלו בעולם האמיתי- משקפות לעתים קרובות את האתגרים העומדים בפני הלקוחות שלנו לפני המעבר לתהליכי עבודה אופטימליים.
צוואר הבקבוק של זמן ההתקנה:משתמשים רבים מתלוננים כי זמני הגדרת השחזה עבור פירים מרובי שלבים- אינם קשים. חבישה תכופה של הגלגלים והצורך במתקנים מיוחדים לכל קוטר יוצרים צוואר בקבוק המעכב הזמנות בנפח גבוה- ובנפח נמוך{{3}.
האיום הבלתי נראה של שריפת שחיקה:נקודת מחלוקת עיקרית היא הסיכון של 'כוויה שחיקה'-התחממות יתר מקומית-המפחיתה את קשיות פני השטח וגורמת למתח מתיחה. פגם זה לרוב אינו נראה לעין בלתי מזוינת אך מוביל לכשל עייפות מוקדמת ביישומי רכב ורובוטיקה.
פרדוקס הדיוק לעומת גמישות:בעוד שחלקם חוששים שפלדה מוקשה בסיבוב קשה לא יכולה להתאים לגימור המראה של השחזה, הקונצנזוס בקרב מכונאים מנוסים הוא שעם קשיחות מכונה נכונה, חריטה יכולה להשיגRa 0.4 עד Ra 0.8באופן עקבי תוך מתן גמישות גיאומטרית גבוהה בהרבה.
מטריצת ביצועים: פנייה קשה כחלופה לטחינת CNC
כדי לסייע בקבלת החלטות רכש והנדסה, הטבלה הבאה משווה את הפרמטרים התפעוליים של שתי השיטות עבורעיבוד פיר מדויק.
|
מדד טכני |
סיבוב קשה (HRC 45-70) |
גריסה קונבנציונלית |
|
שיעור הסרת חומרים (MRR) |
גבוה (מהיר עד פי 3-5) |
נמוך (מעברים מצטברים) |
|
מורכבות גיאומטרית |
גבוה (נקבים, קווי מתאר, חוטים) |
נמוך (מוגבל על ידי פרופיל גלגל) |
|
מתח שיורי משטח |
דחיסה (מגדיל את חיי העייפות) |
לעתים קרובות מתיחה (מקטין את חיי העייפות) |
|
זמן התקנה |
מינימלי (הגדרת CNC סטנדרטית) |
משמעותי (הלבשת גלגלים/אביזרים) |
|
השפעה סביבתית |
שבבים נקיים (חיתוך יבש או MQL) |
פסולת בוצה מסוכנת |
|
סובלנות מימדית |
±0.005 מ"מ עד ±0.01 מ"מ |
±0.001 מ"מ עד ±0.003 מ"מ |
תובנות הנדסיות קריטיות: שלושת המלכודות הנסתרות
שלמות פני השטח: 'השכבה הלבנה' ומתח שיורי
בפלדה מוקשה בסיבוב קשה, מכניקת החיתוך שונה משמעותית מהשחזה. סיבוב גורם בדרך כלללחץ שיורי דחיסהעַל פְּנֵי הַשֶׁטַח. זהו יתרון קריטי עבור רכיבי מערכת הנעה, שכן מתח דחיסה מעכב את התפשטות הסדקים.
לעומת זאת, שחיקה מנוהלת בצורה גרועה גורמת לרוב ללחץ מתיחה. יתר על כן, חום מוגזם יכול ליצור 'שכבה לבנה'-מבנה מרטנסיטי שביר וחסר מזג. ב-Dazao, אנו מקלים על זה על ידי אופטימיזציה של מהירויות חיתוך (Vc) וקצבי הזנה כדי להבטיח שרוב האנרגיה התרמית נסחפת על ידי השבב, ולא על חומר העבודה.
שגיאות סובלנות מצטברות בצירים מרובי-תכונות
עיבוד פיר מדויק כולל תכונות מרובות כגון חריצים, מתחדדים וחוטים. בזרימת עבודה של שחיקה, החלק עשוי לנוע בין מטחנה גלילית למטחנת חוטים. כל רילוקיישן מציג 'סטיית הידוק'.
פנייה קשה מאפשרת 'עיבוד עיבוד יחיד-. על ידי השלמת OD, ID והברגה במחזור הידוק אחד, Dazao מבטל את הצטברות הסובלנות. זה מבטיח עליונותריכוזיותונִצָבוּתשזרימות עבודה מרובות של-טחינת מכונות מתקשות לשכפל.
המס הסביבתי על טחינת בוצה
עבור צוותי רכש גלובליים המתמקדים ביעדי ESG, זרם הפסולת הוא מדד חיוני. טחינה מייצרת 'בוצת טחינה'-תערובת של חלקיקים שוחקים ושמן המסווגת כפסולת מסוכנת. עלויות הפינוי גבוהות. סיבוב קשה מבוצע יבש או עםMQL (סיכה בכמות מינימלית), ייצור שבבי פלדה נקיים הניתנים למחזור. הפחתה זו ב'מס הסביבה' ובתחזוקה היא חיסכון ישיר בעלויות שאנו מגלגלים ללקוחות, ולעתים קרובות מפחיתים את מחיר היחידה ב-15% עד 25%.

הנחיות Dazao: מתי להקפיד על טחינה
למרות היתרונות של פנייה, Dazao ממליץ לטחון בתרחישים ספציפיים:
יחסי גובה-רוחב גבוהים:עבור פירים דקים שבהם יחס L/D עולה על 10:1, כוחות הפנייה עלולים לגרום להטיית חלק. הלחץ המצטבר הנמוך יותר של השחזה בטוח יותר כאן.
גימורי מראה במיוחד{{0}:אם המפרט דורשRa < 0.2μm, השחזה עדיפה מבחינה טכנית.
צילינדרים פשוטים בנפח-גבוה:עבור ריצות מסיביות של סיכות פשוטות ללא פרופילים מורכבים, השחזה ללא מרכז נשאר יעיל יותר.
פתרון Dazao: איזון זמן אספקה ודיוק
ב-Xiamen Dazao Machinery, אנו מגשרים על הפער בין-ייצור מהיר לבין דיוק תעופה וחלל-. המתקן שלנו משתמש בפלטפורמות CNC-גבוהות, המוחלמות במיוחד עבור פעולות פניה קשות.
· ניטור כלי-בזמן אמת:אנו עוקבים אחר בלאי תוספות CBN כדי למנוע סחף ממדי במהלך ייצור אצווה גדול.
· מקרה מבחן:ציר הילוכים מדויק (HRC 58) עבר משחזה לפנייה קשה ב- Dazao. תוצאות:הפחתה של 40% בזמן ההובלה, הפחתה של 25% בעלות הכוללת, וCpk > 1.67.

שאלות נפוצות: פתרון אתגרי עיבוד שבבי פלדה מוקשחת
01.כיצד משפיעה פנייה קשה על חיי העייפות של החלק בהשוואה לשחזה?
02.האם סיבוב קשה יכול להשיג את אותן סובלנות כמו מטחנה גלילית?
03.מה גורם לפטפוט בפנייה קשה, ואיך Dazao מונע זאת?
04.האם ה'שכבה הלבנה' תמיד רעה לחלקי פלדה מוקשים?
05.מדוע הפנייה הקשה נחשבת ליותר-ידידותית לסביבה עבור רכש B2B?
06.האם סיבוב קשה עובד על כל הסגסוגות המוקשות?