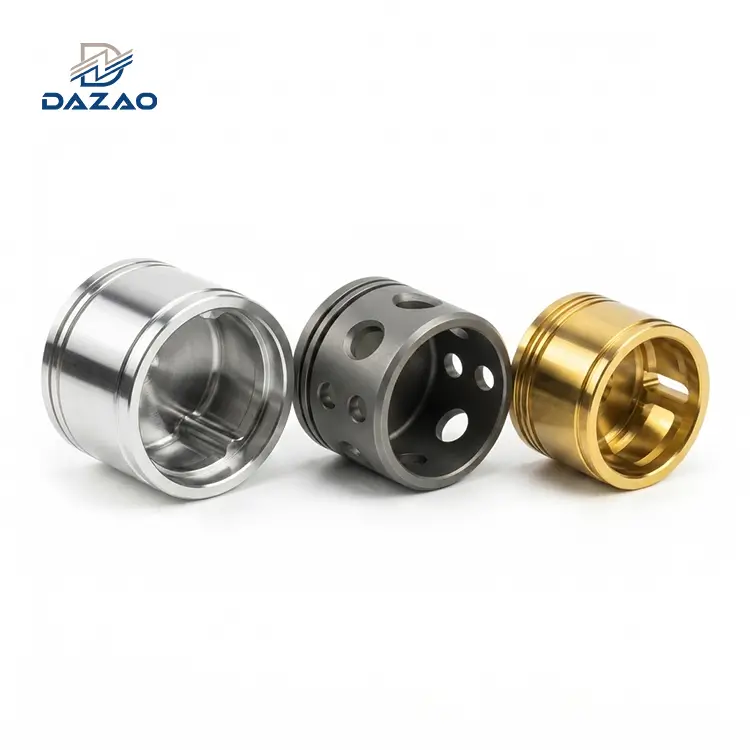
בסביבות ימיות עמוקות, כשל של רכיב סעפת יחיד או מפעיל שסתומים יכול לגרום למיליוני דולרים בזמן לא-ייצורי (NPT) ולסיכונים סביבתיים קטסטרופליים. עבור תנאי -לחץ גבוה,- טמפרטורה גבוהה (HPHT),דופלקס 2205 עיבוד שבביהפך לסטנדרט בתעשייה. פלדת אל חלד משופרת- זו מציעה חוזק תפוקה כמעט כפול מזה של דרגות אוסטניטיות ועמידות מעולה בפני פיצוח קורוזיה של כלוריד.
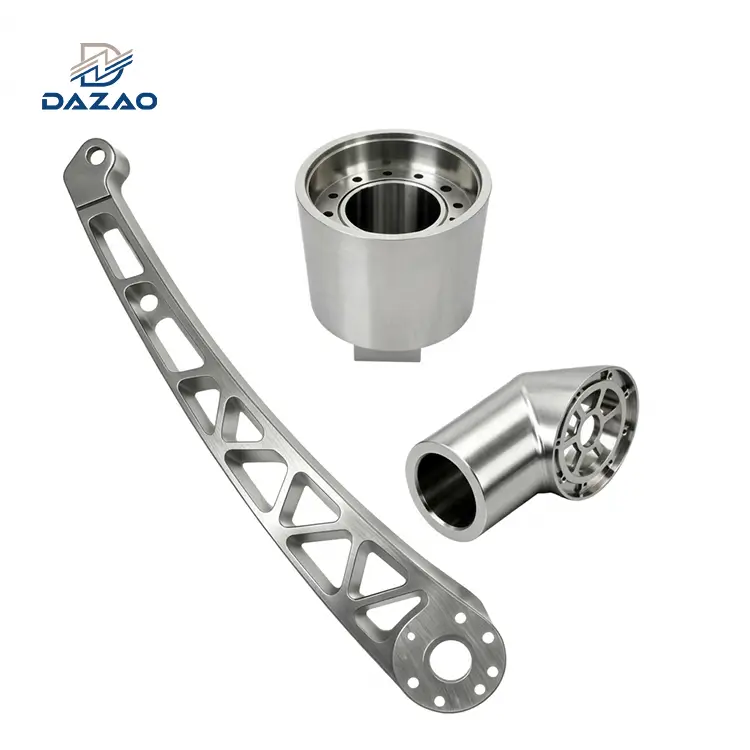
עם זאת, עבור רוב חנויות המכונות,חלקי CNC נפט וגזעשוי מסגסוגות עמידות בפני קורוזיהכמו UNS S31803 או UNS S32205 מייצגים מכשול טכני משמעותי. עצם המאפיינים שהופכים את Duplex 2205 לאידיאלי עבור שירות תת-ימי (שיעורי התקשות-עבודה גבוהים ומוליכות תרמית נמוכה) מקשים על תקןכרסום CNCופעולות מפנה. ב- Xiamen Dazao Machinery, אנו מנתחים את תהליך הייצור דרך עדשת המטלורגיה כדי להבטיח שהחלק הסופי ישמור על השלמות הכימית המעוצבת ויציבות הממדים שלו.

השוואה הנדסית: דופלקס 2205 לעומת פלדת אל חלד מסורתית
|
נֶכֶס |
דופלקס 2205 (UNS S32205) |
נירוסטה 316L |
השפעה על עיבוד שבבי |
|
חוזק תשואה (0.2% קיזוז) |
450 MPa (65 ksi) |
170 MPa (25 ksi) |
דורש כוחות חיתוך גבוהים יותר: סטייה מוגברת של הכלי |
|
מוליכות תרמית |
19.0 W/m·K |
16.3 W/m·K |
ריכוזי חום בקצה החיתוך: השפלה של קצה הכלי |
|
PREN (התנגדות גלילה) |
33 עד 35 |
24 עד 26 |
אלמנטים סגסוגים גבוהים יותר מגבירים את כושר השחיקה |
|
קשיות (ברינל) |
293 HB מקסימום |
217 HB מקסימום |
שחיקה מהירה של הצד על תוספות קרביד |
מלכודות טכניות: מדוע נכשל עיבוד שבבי סטנדרטי עבור סגסוגות 2205
מנהלי רכש מתמודדים לעיתים קרובות עם בעיה שחוזרת על עצמה: חלקים שעוברים בדיקה ראשונית אך נכשלים בטרם עת בשטח עקב פיתולים מקומיים או פיצוח מתח. הבעיה מתחילה בדרך כלל באי הבנה של איךסגסוגות עמידות בפני קורוזיהלהתנהג מתחת לכלי חיתוך.
ניהול השפלת הכלים המואצת
עיבוד שבבי Duplex 2205 מתואר לעתים קרובות כחיתוך גומי עם תכלילים קשיחים. הגמישות הגבוהה של שלב האוסטניט בשילוב עם החוזק הגבוה של שלב הפריט מובילה לקצה בנוי- חמור (BUE) ולבלאי חריץ מהיר. חנויות רבות מנסות לפצות על ידי הורדת מהירויות חיתוך, אך לעתים קרובות הדבר מחמיר את התקשות העבודה.
שבירת מעגל העבודה של התקשות
ברגע שכלי עמום או קצב הזנה שגוי נוגע בפני השטח של בילט 2205, החומר עובר דפורמציה מקומית אינטנסיבית. זה יוצר שכבת פני השטח קשה משמעותית מחומר הליבה. אם מעבר העיבוד הבא לא חודר עמוק מספיק כדי להגיע מתחת לשכבה המוקשה הזו, הכלי ייכשל תוך שניות. מעגל זה של כישלון הוא הסיבה לכך שספקי עלות נמוכה-מתקשים לעתים קרובות עם עקביותחלקי CNC נפט וגז.

מתודולוגיית ליבה של Dazao: פתרון שלוש נקודות הכשל הנסתרות
בעוד שרוב התיעוד מתמקד בגיאומטריית הכלים ובמהירויות פני השטח, Dazao Machinery מתייחסת לשלושה גורמים הנדסיים קריטיים המשפיעים ישירות על המהימנות-לטווח ארוך של רכיבים בסביבות ים עמוקות.
1. ביטול דפורמציה סמויה באמצעות הפגת מתח רב-שלבית
שיטות עיבוד סטנדרטיות מתמקדות במידות החלק מיד לאחר יציאתו מהמכונה. עם זאת, דופלקס 2205 צובר מתחים פנימיים מסיביים במהלך הסרת מתכות כבדות. אם רצף העיבוד אינו אופטימלי, הלחצים הללו ישתחררו עם הזמן (או גרוע מכך, במהלך המחזור התרמי הראשון בשטח).
Dazao משתמש בפרוטוקול הפגת מתח רב-שלבי-. אנו מבצעים עיבוד שבבי גס, ולאחריו יישון טבעי מבוקר או ייצוב תרמי-בטמפרטורה נמוכה, לפני שהגימור הסופי עובר. זה מבטיח שחריץ איטום או ממשק הברגה יישארו בסובלנות של ±0.01 מ"מ לכל חיי השירות שלו, ומונעים דליפות תת-ימיות.
2. הגנה על מאזן פאזות באזור המיקרו-מושפע החום (HAZ)
היתרון העיקרי של דופלקס 2205 הוא האיזון של 50/50 בין אוסטניט לפריט. עיבוד קונבנציונלי בחום-גבוה יכול לשבש את שיווי המשקל הזה בממשק כלי העבודה-. חום מוגזם גורם לגרגרי הפריט לגדול או מקדם היווצרות של שלבים בין-מתכתיים כמו סיגמא, שהם שבירים ורגישים מאוד לקורוזיה.
גם אם החלק נראה מושלם מבחינה ויזואלית (גימור Ra 0.4), ייתכן שהשכבה המיקרוסקופית איבדה את ה-DNA העמיד בפני קורוזיה-. Dazao מונע זאת באמצעות מערכות קירור-בלחץ גבוה (HPC) המספקות 70 בר+ ישירות לאזור החיתוך, ולמעשה פועלות כמחסום תרמי להגנה על מבנה המיקרו- של החומר.
3. מניעת פיצוח קורוזיה במתח (SCC) מנזקי הידוק
סגסוגות דופלקס רגישות ללחץ לחיצה מקומי. מערכות הידוק הלסתות הקשות-האופייניות המשמשות מחרטות CNC יכולות להשאיר חריצים מיקרוסקופיים על פני החלק. ביישומי שמן וגז בלחץ גבוה-, חריצים אלו פועלים כמרכזי מתח. בהשפעת מימן או כלורידים, אתרים אלה הופכים לנקודות הגרעין עבור פיצוח קורוזיה במתח (SCC).
אנו משתמשים בלסתות רכות-מותאמות אישית ובמערכות השוואת לחץ מרובה-. על ידי חלוקת כוח ההידוק על פני שטח פנים גדול יותר ושימוש בחומרי ממשק מקריבים, אנו מבטיחים שהשלמות של הסריג המתכתי נשאר ללא פשרות.

מדריך לבחירת קונים: הערכת ספקי CNC עבור פרויקטים תת-מימיים
בעת הערכת ספק עבור עיבוד דופלקס 2205, המחיר צריך להיות המדד המשני. העלות של כשל תת-מימי עולה בהרבה על כל חיסכון ראשוני. השתמש באמות מידה טכניות אלה כדי לבדוק את היצרן שלך:
אסטרטגיית כרסום:האם החנות משתמשת בתוספות סטנדרטיות 316-או בגיאומטריות מיוחדות עם ציפויי PVD המיועדים לסגסוגות עתירות חנקן?
גיאומטריית נתיב:האם הם מעסיקים כרסום טרכואידיאלי? טכניקה זו שומרת על זווית חיבור של הכלי קבועה, שהיא חובה להפחתת הצטברות החום.
תשתית נוזל קירור:שאל על אספקת נוזל הקירור שלהם. קירור הצפה פשוט אינו מספיק. יש צורך בלחץ- גבוה דרך-קירור הציר כדי לשבור את השבב ולפנות חום.
מִשׁטָחפסיביות:ודא שהחנות פועלת לפי ASTM A967 לפסיבציה כימית. תהליך זה מסיר ברזל חופשי המוטבע במהלך העיבוד, משחזר את השכבה הפסיבית המגנה של הסגסוגת.
מדוע מכונות שיאמן דאזאו עבור רכיבי נפט וגז?
Dazao השקיע למעלה משני עשורים את הפרמטרים של סגסוגות עמידות בפני קורוזיה. המתקן שלנו הוא לא רק חנות מכונות: הוא שותף הנדסי שמבין את הכימיה מאחורי המתכת.
איכות מוסמכת:הסמכת ISO9001:2015 ו-IATF16949:2016 מבטיחה עקיבות מלאה מהמסת חומרי הגלם ועד לדוחות הבדיקה הסופית.
יכולת דיוק:אנו שומרים על סובלנות של ±0.005 מ"מ על משטחי התאמה קריטיים עבור ציוד ימי.
מומחיות בחומרים:מעבר ל-2205, אנו מתמחים ב-Super Duplex 2507, Inconel 718, ו-Monel K500.

שאלות נפוצות
01. איך מונעים מחלקי דופלקס 2205 להתעוות לאחר עיבוד שבבי?
02.למה חלק הדופלקס 2205 שלי מראה כתמי חלודה למרות היותו עמיד בפני קורוזיה?
03. מה גורם לכלי השחלה להישבר כל הזמן ב-Duplex 2205?
04. האם ניתן לבדוק את איזון הפאזות 50/50 לאחר עיבוד שבבי?
05.איך משיגים גימור Ra 0.4 על סגסוגת כל כך קשוחה?
06.מדוע זמן ההובלה של דופלקס 2205 ארוך בדרך כלל מ-316 אל חלד?