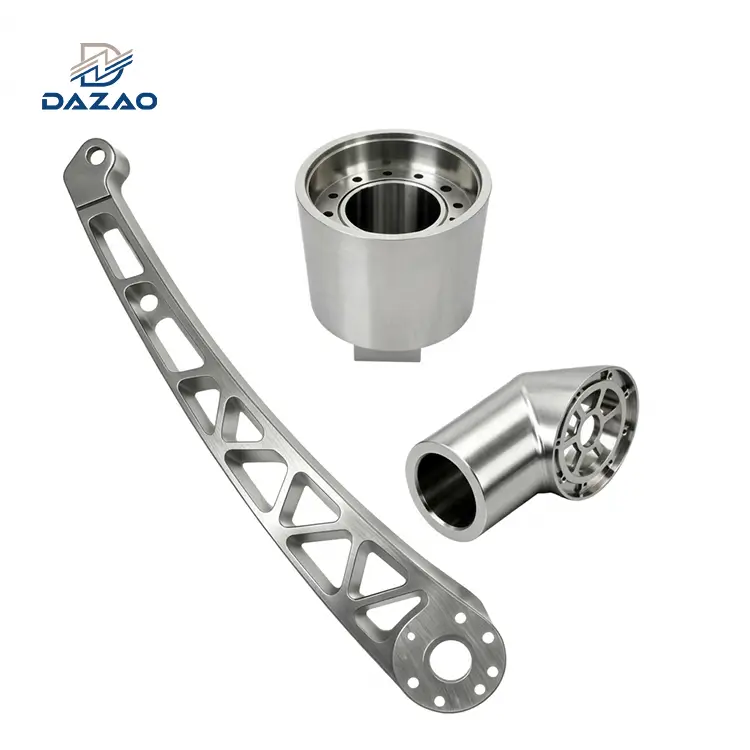
אלומיניום 2024 (AlCu4Mg1) הוא סגסוגת דוראלומין בעוצמה גבוהה- המכילה 3.8% עד 4.9% נחושת, המספקת חוזק מתיחה של עד 483 MPa וגבולות סיבולת עייפות של 138 MPa. הוא מצוין עבור עייפות-מבני מטוסים קריטיים, איברי מתח ורכיבים מכאניים{10}}עמוסים גבוהים.
עיבוד שבביחלקי cnc אלומיניום 2024דורש ניהול שבבים מדויק ובחירת כלים: תכולת הנחושת הגבוהה שלו גורמת לבלאי הכלים באמצעות היווצרות Built-Up Edge (BUE) בעת שימוש בכלי מצופה TiAlN- רגילים. מעבר לכרסי קצה מלוטשים לא מצופה DLC-עם נוזל קירור בלחץ גבוה-(70 בר) מונע הידבקות של שבבים. עבור עיבוד לוחות מבניים, מפרט2024 T351 עיבוד אלומיניוםמעל 2024-T3 מפחית את עיוות העיבוד כתוצאה מלחץ שיורי פנימי בעד 70%.
חלקי תעופה וחלל מאלומיניום 2024: סקירה הנדסית
עמוד השדרה המבני של ייצור התעופה והחלל
אלומיניום 2024נותרה סגסוגת מבנית עיקרית בתעשיית התעופה והחלל העולמית. הוצג כשיפור לעומת סגסוגת 2017 (Duralumin), 2024 משלב חוזק תפוקה גבוה (325 MPa במצב T351) עם קשיחות שבר (KIC≈30-37 MPa√m) ושיעורי צמיחת סדקים נמוכים תחת עומס מתח מחזורי.
בניגוד לסגסוגות מסדרת 6000, 2024 מסתמכת על נחושת ומגנזיום כיסודות הסגסוג העיקריים שלה כדי לזרז אל2חלקיקי CuMg (S-phase) מתקשים במהלך טיפול בחום. תכונות מיקרו-סטרוקטורליות אלו מאפשרותרכיבי תעופה וחלל מאלומיניום 2024לעמוד בפני רטט מחזורי ועייפות מתח-ללא כשל קטסטרופלי.
תכלית הנדסה ותובנות מכונות Dazao
מדריך זה מספק למהנדסי מכונות, מנהלי רכש וקונים טכניים נתוני עיבוד גולמיים, נוסחאות כלי עבודה, פשרות- של חומרים וכללי תכנון-ל-ייצור (DFM) עבורעיבוד אלומיניום מדויק 2024.
ב- Xiamen Dazao Machinery, המתקן המוסמך ISO9001:2015 ו-IATF16949:2016 עיבד חלקי אלומיניום מותאמים אישית 2024 מאז שנת 2000. ספרי עזר כלליים לעיבוד שבבי מתייחסים לרוב לכל סגסוגות האלומיניום באופן זהה. הבנת הניואנסים של תקןתהליכי עיבוד CNC מאלומיניוםהוא חיוני, שכן יישום פרמטרי חיתוך בסיסיים של 6061 על פרויקטים של עיבוד CNC מאלומיניום בעל חוזק גבוה תוך שימוש ב-2024 גורם לכישלון מוקדם של הכלים, עיוות חלקים כתוצאה מלחץ שיורי, והשפלת גימור פני השטח.

פעולות ייצור החוזים שלנו מתמקדות בספציפיותשירות עיבוד אלומיניום 2024קטגוריות, כוללכרסום אלומיניום 2024, סיבוב אלומיניום 2024, ומורכבעיבוד לוחות אלומיניום 2024. הבנת האינטראקציה בין מזג חומר, כוחות חיתוך ועיבוד שלאחר-מכתיבה את הצלחת הפרויקט עבוריצרן חלקי CNC מאלומיניום 2024.
השוואת מאפייני אלומיניום וטמפרטורת 2024 (T3 לעומת T351 מול T851)
הרכב כימי ועקרונות פיזיקליים
הביצועים המכניים שלאלומיניום בעיבוד CNC 2024נובע מהאיפור היסודי המדויק שלו המוגדר תחת מפרטי AMS 4037 / ASTM B209. השוואת הרכב כימי זה מול התכונות עיבוד של דרגות אלומיניום שונותמגלה מדוע 2024 דורש פרמטרי חיתוך ברורים.
|
אֵלֵמֶנט |
מינימום (% משקל) |
מקסימום (%) |
תפקיד הנדסי |
|
נחושת (Cu) |
3.80 |
4.90 |
חומר חיזוק משקעים ראשוני (Al2CuMg) |
|
מגנזיום (Mg) |
1.20 |
1.80 |
משפר את התקשות העבודה וקצב התקשות ההזדקנות |
|
מנגן (Mn) |
0.30 |
0.90 |
שולט במבנה הגרגירים ומגביר את טמפרטורת ההתגבשות מחדש |
|
ברזל (Fe) |
- |
0.50 |
טוּמאָה; מוגבל למניעת שלבים בין מתכתיים שבירים |
|
סיליקון (Si) |
- |
0.50 |
טוּמאָה; נשלט כדי לשמר את קשיחות השבר |
|
אבץ (Zn) |
- |
0.25 |
תוספת סגסוגת מינורית |
|
Chromium (Cr) |
- |
0.10 |
סוכן בקרת מבנה דגן |
|
טיטניום (Ti) |
- |
0.15 |
זיקוק תבואה במהלך היציקה |
|
אלומיניום (אל) |
לְאַזֵן |
לְאַזֵן |
מתכת מטריצת בסיס |
מאפיינים פיזיים בסיסיים
· צפיפות:2.78 גרם/ס"מ3(0.100 פאונד/אינץ'3)
· מודול אלסטיות (E):73.1 GPa (10.6×10⁶psi)
· יחס פואסון:0.33
· מוליכות תרמית:121 W/m⋅K (טמפרטורת T3 ב-25∘)
· מקדם התפשטות תרמית (CTE):23.2μm/m⋅∘C(20∘C עד 100∘C)
· מוליכות חשמלית:30% IACS
השוואת מזג: 2024-T3 לעומת. 2024-T351 לעומת. 2024-T851
בחירת המזג הנכון משפיעה הן על כושר העומס המכני והן על יציבות החלק במהלך2024 עיבוד cnc אלומיניום.
1. 2024 T3 אלומיניום
תמיסה מטופלת בחום, עבדה בקור ומיושנת באופן טבעי למצב יציב באופן מהותי.
· פרופיל מכני:חוזק תנובה גבוה בשילוב עם משיכות.
· השפעת עיבוד שבבי:מכיל מתחים שיוריים משמעותיים מכיבוי מהיר ועבודה קרה. חריצים עמוקים או כיסים א-סימטריים גורמים לחלקים להתעוות או להתפתל כאשר שדות הלחץ הפנימיים אינם יושבים.
2. 2024 T351 אלומיניום
התמיסה מטופלת בחום,-מוקלת על ידי מתיחה מבוקרת (0.5% עד 3.0% סט קבוע), ומתיישנת באופן טבעי.
· פרופיל מכני:חוזק התפוקה תואם ל-T3 (290-325 MPa), אך מתחים שיוריים ברמת המאקרו מוקלים.
· השפעת עיבוד שבבי:חיוני עבור2024 T351 עיבוד אלומיניוםשל לוחות מבניים, כיסים עמוקים ופרופילי צלעות-דקים. מפחית את עיוות העיבוד לאחר-עד 70%.
3. 2024 T851 אלומיניום
התמיסה מטופלת בחום,-מוקלת על ידי מתיחה והזדקנות מלאכותית בערך ב-190∘C (375∘F).
· פרופיל מכני:חוזק מתיחה גבוה יותר (410-440 MPa) בהשוואה ל-T3/T351, מלווה בירידה קלה בקשיחות השבר.
· השפעת עיבוד שבבי:יציבות גבוהה יותר של-טמפרטורה. אינו עובר התיישנות טבעית נוספת כאשר הוא נחשף לטמפרטורות עבודה של עד 150∘C.
|
רכוש מכני |
2024-T3 |
2024-T351 |
2024-T851 |
|
חוזק מתיחה אולטימטיבי (MPa) |
483 |
470 |
455 |
|
חוזק תפוקת מתיחה (MPa) |
345 |
325 |
415 |
|
גבול חוזק/סבולת עייפות (MPa) |
138 |
138 |
124 |
|
התארכות בהפסקה (%) |
18 |
19 |
6 |
|
קשיות ברינל (HBW) |
120 |
120 |
130 |
|
חוזק גזירה (MPa) |
283 |
283 |
290 |
|
רמת לחץ שארית |
גָבוֹהַ |
נָמוּך(<15 MPa) |
נָמוּך(<20 MPa) |
|
סיכון עיוות במהלך כרסום כבד |
קיצוני |
מִינִימָלִי |
מִינִימָלִי |
החלפות בבחירת חומרים-: 2024 אלומיניום לעומת 6061
מהנדסים מרבים להתווכחאלומיניום 2024 לעומת 6061עבור רכיבים מבניים. בעוד שלנו מקיףמדריך לעיבוד CNC אלומיניום 6061מפרט מדוע 6061-T6 הוא רב-תכליתי ובעלות נמוכה יותר, 2024-T351 מצוין כאשר חוזק גבוה ועמידות עייפות מחזורית גוברים על דרישות הקורוזיה והחיבור.
|
מדד ביצועים |
2024-T351 אלומיניום |
6061-T6 אלומיניום |
השלכות הנדסיות |
|
חוזק תפוקה (MPa) |
325 |
276 |
2024 מספקת קיבולת עומס סטטית גבוהה ב-17.7%. |
|
מגבלת סיבולת עייפות (MPa) |
138 |
96 |
2024 מציעה חיי עייפות גבוהים ב-43.7% בעומסים מחזוריים |
|
קשיחות שבר (קIC) |
34 MPa√m |
29 MPa√m |
2024 מתנגד בצורה מעולה להתפשטות סדקים לא יציבה |
|
עמידות בפני קורוזיה |
גרוע (גלענית / בין-גרגירית) |
מעולה (הפסיבי-עצמי) |
2024 דורש חיפוי Alclad, Chem Film או Anodizing |
|
רְתִיכוּת |
לא ניתן לריתוך (פיצוח חם) |
מעולה (GTAW / GMAW) |
יש לחבר חלקי 2024 באופן מכני (מסמרות/בריחים) |
|
מדד יכולת העיבוד |
70% (חיתוך חופשי, שוחק) |
80% (פינוי שבב חלק) |
2024 מציג בלאי גבוה יותר של הכלים עקב שלבי Cu- |
|
יחס עלות חומרי גלם |
1.35x - 1.50x עלות הבסיס |
1.00x (קו בסיס) |
2024 נושאת פרמיה בשל הסמכה לתעופה וחלל |

עיבוד אלומיניום מדויק 2024: הזנות, מהירויות וכלי עבודה
בחירת פרמטרי כרסום וסיבוב
אופטימיזציהכרסום אלומיניום 2024וסיבוב אלומיניום 2024דורש איזון קצב הסרת חומר (MRR) מול יצירת חום וחיי הכלי.
נוסחאות מהירות חיתוך והזנה
מהירות חיתוך (Vc):
Vc=(π⋅D⋅n)/1000 [מ"מ/דקה]
קצב הזנה (Vf):
Vf=fz⋅z⋅n[מ"מ/דקה]
אֵיפֹה:
· D=קוטר הכלי (מ"מ)
· n=מהירות ציר (RPM)
· fz= הזנה לכל שן (מ"מ/שן)
· z= מספר חלילים
פרמטרים מומלצים עבור כרסום אלומיניום 2024 (קרביד לא מצופה)
|
סוג פעולה |
מהירות חיתוך Vc(מ/דקה) |
מהירות ציר n(סל"ד,∅12 מ"מ) |
הזנה לכל שן fz(מ"מ/שן) |
עומק צירי ap(מ"מ) |
רוחב רדיאלי ae(מ"מ) |
|
כרסום גס (חריצים) |
300 - 450 |
8,000 - 12,000 |
0.06 - 0.10 |
1.0×D |
1.0×D |
|
כרסום גס (דינמי/טרוכואידי) |
500 - 800 |
13,000 - 21,000 |
0.12 - 0.20 |
2.0×D |
0.1×D |
|
כרסום סיום (קיר צד) |
600 - 1,000 |
16,000 - 26,000 |
0.03 - 0.06 |
1.5×D |
0.05×D |
|
כרסום סיום (רצפה) |
500 - 800 |
13,000 - 21,000 |
0.04 - 0.08 |
0.2 - 0.5 |
0.7×D |
פרמטרים מומלצים עבור חיטת אלומיניום 2024 (תוספות לא מצופה / יהלום)
|
מִבצָע |
מהירות חיתוך Vc(מ/דקה) |
לְהַאֲכִיל f(מ"מ/סיבוב) |
עומק חיתוךap(מ"מ) |
הכנס את רדיוס האףrϵ(מ"מ) |
|
סיבוב מחוספס |
350 - 550 |
0.25 - 0.45 |
2.0 - 4.0 |
0.8 - 1.2 |
|
סיים להפוך |
500 - 850 |
0.08 - 0.18 |
0.2 - 0.5 |
0.4 - 0.8 |
|
חריץ מדויק |
200 - 350 |
0.04 - 0.10 |
- |
מפרט רוחב |
גיאומטריית הכלים, המצעים וניהול חיי הכלים
מצב כשל נפוץ בעיבוד אלומיניום 2024 T3הוא מיקרו-שבבים ובלאי צד הנגרמים על ידי חלקיקים בין-מתכתיים (Al2CuMg ו-Al6Mn).
דרישות גיאומטריית הכלים עבור כרסום 2024
· זווית סליל: 45∘עד 55∘. זוויות סליל גבוהות מושכות שבבים למעלה והחוצה מכיסים עמוקים תוך הפחתת כוחות חיתוך רדיאליים שמסיטים קירות דקים.
· זווית גריפה ( ):15∘עד 20∘גריפה חיובית. קצוות חיתוך חדים חותכים את העבודה-מתקשות חומר 2024 במקום חריש או שפשוף.
· זווית פינוי ( ): 10∘עד 15∘. מונע מהצד של הכלי להתחכך במשטח-הקפיץ האחורי של העבודה-אלומיניום מוקשה.
· גימור משטח חליל:מראה- מלוטשת (Ra<0.1μm). Prevents sticky copper-bearing aluminum chips from adhering to the flute core.
צמצום-מובנה (BUE) ופינוי שבבים
Built-Edge מתרחש כאשר לחץ מקומי וחום חיכוך מרתכים מיקרו-שכבות של אלומיניום 2024 לקצה החיתוך. החומר הבנוי הזה-מתפרק מעת לעת, קורע חלקים ממצע הכלי והורס את גימור פני השטח של חלקים (Ra>3.2μm).
בקרות הנדסיות למניעת BUE:
1. נוזל קירור-בלחץ גבוה (HPC):נוזל קירור ישיר המועבר דרך הציר או מחזיק הכלי ב-70 בר (1000 psi) מכוון לממשק הכלי-השבב המדויק. זה מוריד את הטמפרטורה המקומית מתחת למעבר שלב המשיכות ושוטף שבבים חוטיים מתוך חללים עמוקים.
2. ריכוז נוזל קירור:שמור על ריכוז של 8% עד 10% של תחליב סינתטי מסיס במים-או חצי-סינטטי עם תוספים בלחץ קיצוני (EP) (ללא גופרית/זרחן כדי למנוע הכתמה).
3. תחזוקת עומס צ'יפים גבוה:לעולם אל תשכון או האכילו לאט מדי. שמירה על הזנה מינימלית של 0.05 מ"מ/שן מבטיחה שקצה החיתוך יישאר מתחת לשכבת המשטח המוקשה- שהותירה המעבר הקודם.
עיבוד שבבי לוחות אלומיניום 2024: 4 מלכודות הנדסיות יקרות
מלכודת 1: הסרת מלאי אסימטרית בעיבוד לוחות 2024-T351 (מלכודת דפורמציה)
אמונה נפוצה בעיבוד עיבוד אלומיניום היא המפרטאלומיניום 2024 T351מבטיחה אפס עיוות של-עיבוד עיבוד מכיוון שהצלחת עברה מתיחה מבוקרת של 0.5% עד 3.0% כדי להקל על הלחץ. הנחה זו נכשלת בעת עיבוד רכיבים מבניים גדולים ואסימטריים.
תיאור מקרה של כשל במפעל Dazao
בשנת 2018, שיאמן Dazao Machinery התקשרה לייצור אצווה של קורות תמיכה מבניות תעופה וחלל באורך 1200 מ"מ בעובי 50 מ"מעיבוד לוחות אלומיניום 2024מְנָיוֹת. הלקוח ציין 2024-T351.
צוות העיבוד שבבי שלנו תכנת שגרת חיספוס סטנדרטית של 3 צירים: החזקת הצלחת במלחצים הידראוליים, חיספוס של 80% מנפח הכיס בצד א' בהגדרה אחת, היפוך החלק וגימור צד ב'.
· תוצאת כשל:לאחר ביטול ההידוק של החלק לאחר מעבר סופי, הקורה של 1200 מ"מ התכופפה כלפי מעלה לאורך ציר האורך שלה, והציגה סטייה מרכזית של 2.8 מ"מ- החורגת בהרבה מהסובלנות המותרת לפרופיל של ±0.15 מ"מ. כל המנה הראשונית של 15 חלקים (14,200 $ עלות החומר והמכונה הכוללת) נמחקה.
· ניתוח סיבת השורש:מתיחה לטמפרטורת T351 מפחיתה את הלחץ התרמי ברמת המאקרו, אך היא אינה מבטלת את שיפוע המתח הפנימי על פני חתך הלוח-. עיבוד של 80% מהחומר בצד אחד הרס את שיווי המשקל הפנימי של הכוח, ואפשר לשכבה התחתונה הנותרת הלא-מעובדת להתכווץ ולמשוך את החלק לעיקול בננה.
· פתרון התהליך הסטנדרטי של Dazao:
1. הסרת מלאי בעומק סימטרי שווה-:עבדו 30% עומק בצד A, הפכו ועבדו 30% עומק בצד B, חזרו על הפעולה לסירוגין כדי לשמור על שיווי משקל מומנט על פני הציר הנייטרלי.
2. הפגת מתח תרמי בינוני:בצע מחזור מנוחה-באמצעי למתח (150∘C למשך שעתיים) בין שלבי חיספוס לחצי-גימור.
3. קיבוע כוח הידוק- נמוך:השתמש במחבטות ואקום או במהדקי קצה מוגבלים-במומנט (8 ננומטר) במהלך מעברי הגימור הסופיים כדי למנוע קפיצה-חזרה עם השחרור.

מלכודת 2: שריפת אילגון פני השטח וגימור עמום על סגסוגת-נחושת 2024 גבוהה
מנהלי רכש מציינים לעתים קרובות סוג II Clear Anodizing או Type III Hardcoat Anodizing על חלקי אלומיניום מותאמים אישית 2024 בהנחה שהתוצאות יתאימו למראה סגסוגת 6061. זה מוביל למשלוחים שנדחו.
מנגנון כשל האנודיזציה
אלומיניום 2024 מכיל עד 4.9% נחושת. במהלך אילגון חומצה גופרתית, חלקיקים בין-מתכתיים בלתי מסיסים נחושת (Al2CuMg) מתמוססים מהר יותר ממטריצת האלומיניום. זה יוצר כיסי חללים מיקרוסקופיים, ריכוז זרם מקומי (שריפה) וסרט תחמוצת אפור- חום גיר, עם עמידות נמוכה לבלאי (<350 HV vs >450 HV ב-6061).
Dazao פתרונות טיפול פני השטח
עבור חלקים הדורשים הגנה מפני קורוזיה ללא גידול ממדי או סיכוני צריבה באנודיזה, Dazao ממליץ:
1. MIL-DTL-5541 Type II Class 1A Chem Film (Alodine / SurTec 650):עדיף לחלקי תעופה וחלל. מוסיף עובי סרט אפס, שומר על מוליכות חשמלית ומונע שריפת פאזות נחושת לחלוטין.
2. Dazao Stepped-Voltage Low-Temp Anodizing Protocol:כאשר סוג III Hardcoat Anodizing (MIL-A-8625) אינו ניתן למשא ומתן:
· טמפרטורת אלקטרוליט: מופחתת ל-0∘C±1∘C (32∘F).
· תוסף אלקטרוליטים: הוסף 15 גרם/ליטר חומצה אוקסלית לאמבט החומצה הגופרתית כדי לעכב פירוק פאזת הנחושת.
· רמפת צפיפות זרם: התחל ב-0.5 A/dm2ועלייה ל-2.5 A/dm2ב-0.2 A/dm2 עליות מדורגות מעל 15 דקות כדי למנוע שריפת קצה.
מלכודת 3: קורוזיה גלוונית בממשקי מחברי נירוסטה
מהנדסים מתכנניםחלקי תעופה וחלל מאלומיניום 2024ציין לעתים קרובות 304 או 316 סלילי נירוסטה, ברגים ופינים עבור מפרקי הרכבה- גבוהים.
בעיית המיקרו-תאי הגלווני
בסביבות לחות, חוף או מלח-(5% NaCl), הפרש הפוטנציאל החשמלי בין 2024-T3 (-0.68 V לעומת אלקטרודת Calomel רגילה) ו-316 נירוסטה (-0.08 V) יוצר פוטנציאל קורוזיה גלווני של 0.60 V.
מאז 2024 אלומיניום הוא האנודה, פיתולים מהירים מתרחשים ישירות בתוך חורי ברגים עם הברגה, מה שגורם להפשטת הברגה ולכשל ההרכבה הקטסטרופלי בתוך 200 שעות מחשיפה לרסס מלח.
פרוטוקול מניעה
· בידוד פני השטח:החל ציפוי המרת כרומט (MIL-DTL-5541) בתוך כל החורים המהדקים.
· בחירת מחברים:ציין מחברי פלדה בציפוי קדמיום-או אבץ-(AMS 2417) במקום נירוסטה חשופה.
· תחול מחסום:התקן -רטוב את כל המחברים המבניים באמצעות תרכובת מפרקים אפוקסי או פריימר כרומט אבץ (MIL-PRF-23377).
מלכודת 4: מיקרו-שבבים ונזקי גבול גרגרים בהזנה גבוהה-2024-T851 כרסום
בעת ביצועעיבוד CNC אלומיניום בעל חוזק גבוהבמזג 2024-T851, המכונאים נתקלים בקשיות גבוהה יותר (130 HBW) והתארכות נמוכה יותר (6%) בהשוואה למזג T351.
ניסיון להפעיל הזנות שיניים (וz>0.18 מ"מ) במהירויות חיתוך מעל 600 מ' לדקה גורם למיקרו-שבבים בקצוות חיתוך קרביד עקב פגיעה ב-Al קשה2שלבי המשקעים של CuMg. קצוות הכלים המיקרו-משובצים האלה קורעים את גבולות התבואה של חומר העבודה, ויוצרים מיקרו-סדקים שמפחיתים את חיי העייפות של הרכיב המוגמר בעד 35%.
אסטרטגיית הפחתה
· הגבל את ההזנה לכל שן ל-0.08-0.12 מ"מ/שן במזג T851.
· ניטור שחיקת הכלים באמצעות חיישני פליטה אקוסטיים; החלף כלי עבודה לאחר בלאי צד (VB) מגיע ל-0.15 מ"מ (אין להפעיל כלים למגבלת הבלאי המקובלת של 0.30 מ"מ).
2024 אלומיניום CNC סובלנות ובקרת התרחבות תרמית
מכניקת הרחבה תרמית ובקרה על טמפרטורה
עיבוד טולרנסים הדוקים (±0.005 מ"מ) על גדולרכיבי תעופה וחלל מאלומיניום 2024דורש ניהול צמיחה תרמית. בודקים את שלנומדריך סובלנות לעיבוד CNC מאלומיניוםמספק הקשר נוסף על מגבלות תקן ISO 2768-mK לעומת סובלנות דיוק.
נוסחת הרחבה תרמית
ΔL=L0⋅ ⋅ΔT
אֵיפֹה:
· ΔL=שינוי ממדים (מ"מ)
· L0= ממד נומינלי (מ"מ)
· = מקדם התפשטות תרמית (23.2×10⁻⁶ K−1)
· ΔT=שונות טמפרטורה מהתקן 20∘C ()
חישוב השפעה תרמית מעשי
עבור רכיב מבני 500 מ"מ המתנסה ב-6∘עליית טמפרטורת C מחיכוך חיתוך או אוויר לא ממוזג בחנות:
ΔL=500 mm×(23.2×10−6)×6∘C=0.0696 מ"מ (69.6 מיקרומטר)
שונות תרמית זו צורכת כמעט 70% מרצועת סובלנות כוללת של ±0.05 מ"מ סטנדרטית!
Dazao Shop Floor תקנים סביבתיים
· טמפרטורת אזור העיבוד נעולה ב-20∘C±0.5∘C (68∘F).
· טמפרטורת נוזל הקירור מווסתת באמצעות יחידות צ'ילר פעילות ל-19.5∘C±0.5∘C.
· בתהליך-בדיקת CMM מתעכבת 4 שעות לאחר-עיבוד כדי לאפשר איזון תרמי מוחלט של חלקים.
דקים-קיבוע קירות ובקרה על עיוותים
גיאומטריות כיס תעופה וחלל כוללות לעתים קרובות רצפת כיס ועובי דופן עד 0.8 מ"מ. בעת עיבוד רכיבים מבניים תעופה וחלל מורכבים עם עובי דופן עד 0.8 מ"מ, מינוף מיוחדיםשירותי עיבוד אלומיניום 2024 דיוק 5 ציריםמבטיח גישה מרובת-זוויות תוך מזעור הגדרות החזקת עבודה ועיוות חלק.
כללים הנדסיים לכרסום קירות דקים{{0}:
1. שיטת הידוק:החלף את מלתעות הלחצים המכניות הסטנדרטיות במלתעות רכות מותאמות אישית התואמות את קווי המתאר החיצוניים, או השתמש בלוחות דחיסות ואקום עם אטמי סיליקון מותאמים אישית.
2. אסטרטגיית נתיב הכלים:השתמש במסלולי כלים רציפים ברמת z- או בנתיבי כלים טרוקואידיים במקום צעדי צלילה ישירים. שמור על עומק חיתוך רדיאלי (אe) מתחת ל-10% מקוטר הכלי כדי להפחית את כוחות הדחיפה.
3. סדר עיבוד קיר:סיים את קירות הכיס הפנימיים לפני הסרת החומר מהפנים החיצוניות הנגדיות. המלאי המוצק הבלתי מעובד שמסביב פועל כמטריצת תמיכה נוקשה.
בדיקת מימד וסובלנות גיאומטרית (GD&T).
עבור רכיבי תעופה וחלל ברמת דיוק גבוהה, הערכת מימד מסתמכת על מכונות מדידת קואורדינטות (CMM) המשתמשות בסגנונות אודם עם פיצוי בטמפרטורה-.

אפשרויות גימור משטח ופוסט-
מטריצת השוואת תהליכים עבור אלומיניום 2024
הבחירה שלאחר-עיבוד מכתיבה את חיי הבלאי, הקורוזיה והעייפות הסופיים של אלומיניום 2024 בעיבוד CNC. הקפדה על קפדנותתקני גימור משטח תעופה וחלל ואנודיזמונע התדרדרות מוקדמת של רכיבים בסביבות תפעוליות קשות.
|
טיפול פני השטח |
תקן צבאי / תעשייתי |
גידול עובי |
עמידות בפני קורוזיה (תרסיס מלח) |
השפעה על חיי עייפות בסיס |
יישום ראשוני |
|
Chem Film (Alodine 1200S) |
MIL-DTL-5541 Type I Class 1A |
<0.001 mm (אַפסִי) |
168 שעות |
0%(ללא הפסד) |
חיבור חשמלי לתעופה וחלל / בסיס פריימר |
|
Chem Film (SurTec 650) |
MIL-DTL-5541 Type II (Free Hex) |
<0.001 mm |
168 שעות |
0%(ללא הפסד) |
שלדת תעופה וחלל תואמת RoHS |
|
אנודיז גופרתי (סוג II) |
MIL-A-8625 Type II Class 1/2 |
0.005–0.015 מ"מ |
336 שעות |
-10% עד -15% |
סוגריים כלליים למארז (דורש טמפ' נמוכה) |
|
מעיל קשה אנודייז (סוג III) |
MIL-A-8625 Type III Class 1 |
0.025–0.050 מ"מ |
1000+ שעות |
-25% עד -40% |
מגלשות- גבוהות (דורש אמבטיה מיוחדת) |
|
צילום כדורי |
AMS 2431 |
אפס (שכבת מתח דחיסה) |
קו בסיס |
+30% עד +50% |
עייפות-אביזרי מטוסים קריטיים |
|
ציפוי פריימר אפוקסי |
MIL-PRF-23377 |
0.015–0.030 מ"מ |
2000+ שעות |
0% |
לוחות מבניים חיצוניים למטוסים |
צילום עיניים לשיפור חיי עייפות
מכיוון שהאילגון מפחית את ההתנגדות לעייפות של אלומיניום 2024 על ידי יצירת סדקים מיקרו-על פני השטח בשכבת התחמוצת השבירה, שרטוטי תעופה וחלל מחייבים לעתים קרובות חיטוי ירי לפני ציפוי פני השטח.
· מנגנון:הפצצת משטח 2024 המעובד עם זריקת פלדה יצוקה או חרוזי קרמיקה גורמת לשכבה של מתח שיורי דחיסה (150-250 MPa) בעומק של עד 0.25 מ"מ.
· תוצאה:נוגד עומסי מתח שירות, מונע תחילת סדקי עייפות בחריצים מיקרו- של סימון כלי משטח (Ra).
תעופה וחלל ויישומי-חוזק גבוה
קטגוריות יישום תעופה וחלל ראשיות
חלקי תעופה וחלל מאלומיניום 2024נבחרים עבור רכיבים הפועלים תחת משטרי עומס מתח ומחזורי רטט שבהם כשל בסגסוגת יהיה קטסטרופלי.
1. עורות מתח כנפיים תחתונות ופלנג'ים עליונים:פועל בעיקר במתח במהלך תמרוני טיסה. קשיחות שבר גבוהה (KIC) מונע כשל פתאומי אם מתפתח מיקרו-סדק.
2. מסגרות גוף ולוחות עור:עמיד בפני מתחי חישוק מחזוריים הנגרמים על ידי מחזורי לחץ ושחרור לחץ בתא.
3. אביזרי מבנה וסוגריים של ציוד נחיתה:מעובד מכבדעיבוד לוחות אלומיניום 2024מלאי לתמיכה בעומסי פגיעה גבוהים במהלך נגיעה.
4. בתי מפעיל רובוטי והגנה:יישומים ביחס מומנט-ל-גבוהים הדורשים פתחי מיסבים פנימיים קשיחים.
מדוע 6061 או 7075 לא יכולים להחליף ישירות את 2024 ביישומי עייפות?
· 6061-T6 הגבלה:חסר מספיק חוזק מתיחה אולטימטיבי (276 MPa מול 325 MPa) ומגבלת סיבולת (96 MPa לעומת 138 MPa). רכיבים שתוכננו מחדש ב-6061 חייבים להגדיל את עובי הדופן ב-25-35%, ולבטל חיסכון במסה.
· הגבלת 7075-T6:בעוד ש-7075-T6 מציע חוזק מתיחה סטטי גבוה יותר (503 MPa), קצב התפשטות סדקי העייפות שלו תחת מתח מחזורי גבוה משמעותית מ-2024-T351. במשטרי עומס מחזורי מתח-מתח, 2024-T351 מחזיק מעמד יותר מ-7075-T6 בפקטור של 2:1 לפני התחלת הסדק.
בחירת יצרן חלקי CNC אלומיניום 2024 ומנהלי עלות
מנהלי עלות עיבוד עיבוד CNC אלומיניום 2024
הבנת מבנה העלויות שלעיבוד אלומיניום מדויק 2024מאפשר לצוותי רכש לייעל תקציבים מבלי להקריב ביצועים מכניים.
השוואת עלויות ישירה: חומר מול מורכבות עיבוד שבבי
1. חומרי גלם פרימיום:גלם 2024-מלאי צלחות T351 עולה כ-$4.50 - $6.50 לק"ג-בערך ב-35% עד 50% יותר מלוחית 6061-T6 של סחורה. מלאי מוסמך למטוסים עם עקיבות מלאה (AMS 4037) נושא פרמיית בדיקה נוספת.
2. זמן מחזור עיבוד:התנגדות גבוהה יותר לחיתוך והזנות/מהירויות קפדניות הנדרשות למניעת Built-Up Edge מגדילים את זמן מחזור העיבוד ב-20% בהשוואה ל-6061.
3. גימור משטח מיוחד:סיכוני דחייה במהלך אילגון דורשים בקרות אמבטיות הדוקות יותר, מה שמוסיף עלות בהשוואה לגימור מסחרי סטנדרטי.
עצות DFM (עיצוב לייצור) להפחתת עלות יחידה
· רדיוס פינתי כיס פנימי:ציין רדיוסים פינתיים אנכיים פנימיים R גדול או שווה ל-0.25×עומק כיס. זה מאפשר שימוש בטחניות קצה בקוטר גדול יותר ב-MRR מקסימלי ולא בכלים קטנים המריצים מעברי עומק איטיים.
· תקן את עובי הקיר:שמור על עובי דופן של או מעל 1.5 מ"מ במידת האפשר. עיבוד שבבי מתחת ל-1.0 מ"מ דורש מסלולי כלים מיוחדים-למעבר אור וקיבוע ואקום מותאם אישית, מה שמגדיל את זמן מחזור המכונה ב-40%.
· ציין T351 Temper ברירת מחדל: Unless elevated temperature capability (>120∘C) נדרש, ציין 2024-T351 על 2024-T3 או T851. מלאי הגולמי של T351 קיים במלאי נרחב, חסכוני ומפחית את שיעורי גרוטאות הפחתת המתח.
הערכת יצרן חלקי CNC אלומיניום 2024
בעת בחירת איצרן חלקי CNC מאלומיניום 2024, בדוק את הספק מול המדדים ההנדסיים הבאים:
|
פריט רשימת ביקורת |
דרישה סטנדרטית |
למה זה חשוב לאלומיניום 2024 |
|
אישורי איכות |
ISO 9001:2015 / IATF 16949 / AS9100D |
מבטיח בקרות תהליכים ומעקב אחר חלקות חומר |
|
עקיבות חומר |
MTC (תעודת בדיקת חומר) ל-EN 10204 3.1 |
מונע החלפת אלומיניום מזויפת או לא-מוסמכת |
|
בקרת טמפרטורה |
חנות לעיבוד שבבי-בבקרת אקלים (20∘C±1∘C) |
חיוני לשמירה על סובלנות של ±0.005 מ"מ על אלומיניום |
|
יכולת בדיקה |
CMM עם פיצוי תרמי מכויל |
מאמת את סובלנות הפרופיל והמיקום לאחר הקלת-לחץ- |
|
אסטרטגיית כלי עבודה |
DLC ייעודי / קרביד לא מצופה לאלומיניום |
מונע השפלה של פני השטח מכלים מצופים לא מתאימים |
יכולת ייצור ותמיכה הנדסית
דִיוּקעיבוד CNC אלומיניום 2024דורש שותף ייצור מנוסה שמבין במטלורגיית סגסוגת, ניהול מתח שיורי ואבטחת איכות-תעופה וחלל.
מאז 2000, Xiamen Dazao Machinery מספקת שירותי עיבוד CNC מדויקים ליישומי תעופה וחלל, הגנה, רפואה ורובוטיקה קריטיים. פועלים תחת מערכות האיכות ISO9001:2015 ו-IATF16949:2016, מרכזי עיבוד CNC 5-צירים שלנו מספקים סובלנות עד ±0.005 מ"מ (0.0002 אינץ') על רכיבים מבניים מורכבים מאלומיניום 2024.

שאלות נפוצות
01.איך מונעים מאלומיניום 2024 להתפרץ ולהישרף במהלך האילגון?
02.מדוע לוחות אלומיניום מעובדים 2024 מתעוותים לאחר ביטול הידוק?
03.איך עוצרים שבבי אלומיניום 2024 מריתוך ועד כרסני CNC?
04.מדוע אלומיניום 2024 מסווג כבלתי ניתן לריתוך בתהליכי TIG/MIG סטנדרטיים?
05.מה גורם להתקשות עבודה ושפשוף כלי בעת כרסום חוט אלומיניום 2024?
06.כיצד מוודאים קוני תעופה וחלל שהמלאי הגולמי הוא 2024-T351 מקורי?