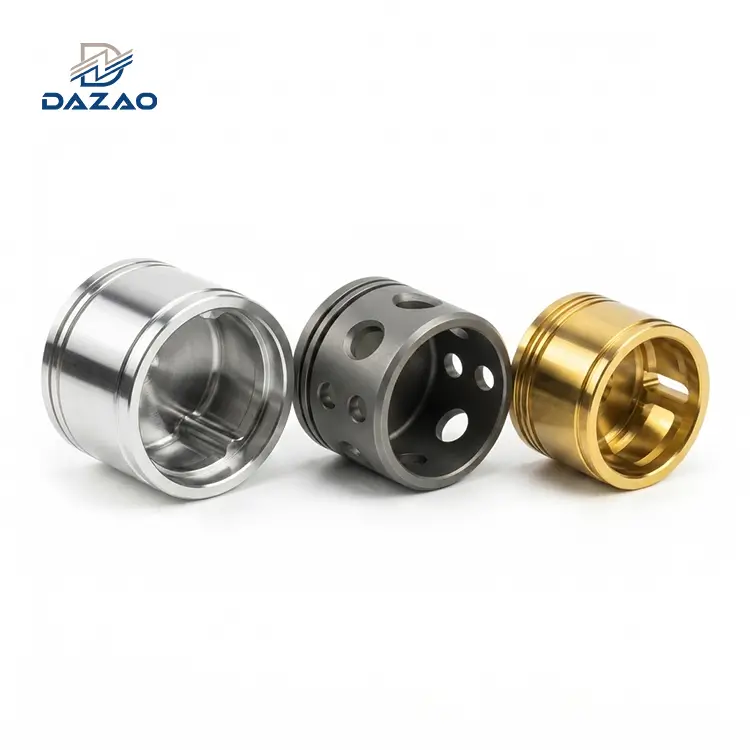
בעוד 5052 אלומיניום מספק עמידות מעולה בפני קורוזיה בסביבות ימיות וכימיות בהשוואה ל-6061-T6, המשיכות הגבוהה שלו (12% עד 18% התארכות) יוצרת אתגרי עיבוד קשים, כולל Built-Up Edge (BUE), קצה חוטי ארוך, שבבי מתח מתנגשים וקצוות.
Achieving tight tolerances (±0.0005 in / ±0.012 mm) and Ra 0.8 µm surface finishes requires highly specific tool geometry (20° positive rake angles, polished flutes), high-pressure coolant (>70 בר), ושגרות ריבוי-הקלה/מתח- מובנית.

מדוע עיבוד עיבוד שבבי 5052 אלומיניום CNC אינו מובן לעתים קרובות בתכנון הנדסי?
בייצור מדויק,עיבוד cnc אלומיניום 5052מאופיין לעתים קרובות בצורה שגויה. מהנדסי תכנון מקוטלגים לעתים קרובות את אלומיניום 5052 בעיקר כסגסוגת מתכת השמורה להטבעה, צינורות הידראוליים או כיפוף פשוט של-בלימה. כאשר יש צורך ברכיבים כרסומים או מסובבים דיוק גבוה-, דגמי CAD הם כברירת מחדל 6061-T6 או 7075-T6.
בחירת ברירת מחדל זו יוצרת פשרות הנדסיות משמעותיות.
בעוד ש-6061-T6 מניב שבבים קצרים ומכונות בצורה נקייה, הביצועים לטווח ארוך-מתדרדרים במהירות בסביבות עשירות-כלורידיות, בחשיפה ימית או באווירה תעשייתית עם לחות גבוהה. מריחת ציפויי אנודיז כבדים על 6061 מוסיפה עלות ומשנה סובלנות ממדים. אם אתה בודק אפשרויות כלליות לעיבוד אלומיניום, התייעץ עם שלנומדריך מלא לעיבוד CNC מאלומיניוםלהשוואת חומרים בסיסיים.
לעומת זאת,חלקי אלומיניום 5052 מותאמים אישיתבעלי עמידות אינהרנטית בפני קורוזיה של מי מלח, חוזק עייפות גבוה ויכולת עבודה- בקור מעולה. מאפיינים אלה הופכים את 5052 לחיוני עבור:
· אלקטרוניקה ימית אטומה:בתי טבול, תושבות מכ"ם ותומכי חיישן תת-מימיים הדורשים חשיפה ממושכת להתזת מלח ללא שקעים פני השטח.
· מכלול סוללות לרכב ו-EV:פלטות קרות-קלות משקל בקרירות, כיסויי פס של מודול סוללה וסוגריים מבניים שבהם עמידות בפני רטט וריתוך שלאחר-עיבוד חיוניים.
· מארזים רפואיים ותעשייתיים:קופסאות בקרה אטומות, סעפות שסתומים פנאומטיים ובתי העברת נוזלים כימיים שעוברים שגרות שטיפה אגרסיביות.
ביקוש לעיבוד אלומיניום 5052גדל באופן משמעותי. הנדסה מודרנית דורשת חלקים-תפקודיים-רבים הדורשים תכונות כרסום-ב-CNC מורכבות (כגון חריצי O-טבעות, יציאות הרכבה עם הברגה וכיס עמוק) תוך שמירה על עמידות בפני קורוזיה של חומרי גלם וגמישות מבנית.
מְבַצֵעַכרסום אלומיניום 5052אוֹסיבוב אלומיניום 5052דורש גישה מובהקת בהשוואה לסגסוגות-ניתנות לטיפול. 5052 בחום הוא אלומיניום מגנזיום מוקשה- שאינו ניתן לטיפול-בחום-. ניסיון לעבד אותו באמצעות הזנות, מהירויות וגיאומטריות סטנדרטיות של 6061 גורם לקריעת חומר חמורה, הדבקה מהירה של הכלים, יצירת קוצים מופרזת ועיוות מימדי שלאחר-הידוק.
מאז שנת 2000,מכונות שיאמן דאזאו ייצרה רכיבים מדויקים במתקן מוסמך ISO9001:2015 ו-IATF16949:2016. מפעיל מרכזי עיבוד CNC מתקדמים של 3, 4 ו-5 צירים, צוות ההנדסה שלנו פיתח פרמטרים מאומתים כדי לפתור את אתגרי העיבוד הגלומים באלומיניום 5052. מדריך טכני זה מתאר את הדינמיקה של החומר, פרוטוקולי העיבוד והאסטרטגיות של DFM הנדרשות לייצור רכיבי אלומיניום 5052 אמינים.
פירוק Al 5052: מיקרו-מבנה, מזג (H32 לעומת H34) וקינטיקה קורוזיה
בחירת 5052 עבור רכיב CNC מדויק דורשת הבנה של ההרכב המתכותי, מאפייני ההתקשות-של העבודה וקינטיקה של קורוזיה. לפרספקטיבה רחבה יותר על פני כל הסדרות, עיין שלנומדריך לבחירת ציונים מסגסוגת אלומיניום.
קומפוזיציה כימית ודינמיקה של שלב מיקרו-מבני
הביצועים הבסיסיים של אלומיניום 5052 נובעים מההרכב הכימי שלו (תקני ASTM B209 / AA5052):
|
אֵלֵמֶנט |
אחוז משקל (%) |
פונקציה מטלורגית |
|
מגנזיום (Mg) |
2.20 - 2.80 |
חומר מוצק-ראשי לחיזוק פתרונות; משפר את התקשות המתח ועמידות בפני קורוזיה ימית. |
|
Chromium (Cr) |
0.15 - 0.35 |
יוצר דיספרסואידים עדינים (Al18Mg3Cr2); שולט בצמיחת גרגרים ומשפר עמידות בפני פיצוח קורוזיה במתח. |
|
ברזל (Fe) |
מקסימום 0.40 |
שלב הטומאה; יוצר אינטרמטאליים בלתי מסיסים Al3Fe המשפיעים לרעה על יכולת הליטוש ואחידות האילגון. |
|
סיליקון (Si) |
מקסימום 0.25 |
שלב הטומאה; משתלב עם Fe ליצירת רכיבי Fe3SiAl12 מיקרו-. |
|
נחושת (Cu) |
מקסימום 0.10 |
נשמר מינימלי כדי לשמר עמידות גבוהה בפני קורוזיה בבור. |
|
מנגן (Mn) |
מקסימום 0.10 |
עידון דגנים משני. |
|
אבץ (Zn) |
מקסימום 0.10 |
מגבלות של יסודות קורט. |
|
אחר (סה"כ) |
מקסימום 0.15 |
שאריות זיהומים. |
|
אלומיניום (אל) |
יתרה (~95.7 - 97.7) |
מטריצת בסיס. |
הסגסוגת מסתמכת על חיזוק-תמיסות מוצקות באמצעות מגנזיום. אטומי מגנזיום מעוותים את סריג הגביש האלומיניום, ויוצרים שדות מתח מקומיים המונעים את תנועת הנקע. זה מניב חוזק מתיחה גבוה יותר מסגסוגות אלומיניום טהורות (סדרת 1000) ללא צורך בטיפולי חום של התקשות משקעים (כגון יישון T6).

בחירת מצב מזג: 5052-H32 לעומת . 5052-H34
מכיוון ש-5052 אינו ניתן-לטיפול{{2} בחום, התכונות המכניות שלו מתבססות על ידי עבודה קרה (התקשות מתח) ולאחריה ייצוב תרמי (כינויי מזג האוויר "H"). בחירה בין מזגים משפיעה ישירות על יכולת העיבוד והביצועים המבניים.
1. 5052-עיבוד אלומיניום H32 (מתח מוקשה ומיוצב – 1/4 קשיח):
· תהליך:גלגול קר לקשיות המטרה, ולאחר מכן התייצב תרמית בטמפרטורה נמוכה כדי להפחית מתחים פנימיים ולייצב תכונות מכניות לאורך זמן.
· תגובה מכנית:חוזק תפוקה ~193 MPa (28 ksi), חוזק מתיחה אולטימטיבי ~228 MPa (33 ksi), התארכות 12% עד 18%.
· התנהגות עיבוד שבבי:רקיע מאוד. מגע עם הכלי יוצר עיוות פלסטי לפני הגזירה. דורש קצוות חיתוך חדים כדי לחתוך נקי ללא מריחה. אידיאלי עבור עיבוד מורכב של מארזי אלומיניום 5052 שבו נדרשת גיבוש משני או כיפוף שלאחר-עיבוד בעיבוד שבבי.
2. 5052-עיבוד שבבי אלומיניום H34 (מתח מוקשה ומתייצב – 1/2 קשיח):
· תהליך:מעביר את המלאי הגולמי ליחסי הפחתת קור- גבוהים יותר לפני התייצבות.
· תגובה מכנית:חוזק תפוקה ~214 MPa (31 ksi), חוזק מתיחה אולטימטיבי ~262 MPa (38 ksi), התארכות 8% עד 14%.
· התנהגות עיבוד שבבי: Tיחס התפוקה-ל-המתיחה הגבוה יותר והגמישות המופחתת הופכים את עיבוד האלומיניום 5052 H34 לנקי יותר מ-H32. החומר מייצר שבבים מעט קצרים יותר ומפגין פחות שריפת קצוות. עם זאת, מתחים שיוריים פנימיים גבוהים יותר, המצריכים שגרות מבוקרות של הסרת מלאי כדי למנוע עיוות חלק.
מטריצת נתוני נכסים מכניים ופיזיים
הפרמטרים הבאים קובעים חישובי כוח חיתוך, אסטרטגיות פיזור תרמי וניתוח אלמנטים סופיים מבניים (FEA) עבוררכיבי אלומיניום 5052:
|
מדד נכס |
יחידה סטנדרטית |
5052-O (חישול) |
5052-H32 (1/4 קשיח) |
5052-H34 (1/2 קשיח) |
|
צְפִיפוּת |
g/cm³ (lb/in³) |
2.68 (0.0968) |
2.68 (0.0968) |
2.68 (0.0968) |
|
חוזק מתיחה אולטימטיבי |
MPa (ksi) |
193 (28) |
228 (33) |
262 (38) |
|
חוזק תשואה (קיזוז של 0.2%) |
MPa (ksi) |
89 (13) |
193 (28) |
214 (31) |
|
מודול אלסטיות (E) |
GPa (ksi × 10³) |
70.3 (10,200) |
70.3 (10,200) |
70.3 (10,200) |
|
חוזק גזירה |
MPa (ksi) |
124 (18) |
138 (20) |
145 (21) |
|
חוזק עייפות (5 × 10⁸ מחזורים) |
MPa (ksi) |
110 (16) |
117 (17) |
124 (18) |
|
התארכות בהפסקה (מד 50 מ"מ) |
% |
25% - 30% |
12% - 18% |
8% - 14% |
|
קשיות ברינל |
HBW (עומס של 500 ק"ג) |
47 |
60 |
68 |
|
מוליכות תרמית |
W/m·K (BTU-in/hr-ft²- מעלות F) |
138 (960) |
138 (960) |
138 (960) |
|
מקדם התפשטות תרמית ( ) |
µm/m- מעלות (20-100 מעלות) |
23.8 |
23.8 |
23.8 |
|
קיבולת חום ספציפית |
תואר J/g- (BTU/lb- מעלות F) |
0.90 (0.215) |
0.90 (0.215) |
0.90 (0.215) |
|
מוליכות חשמלית |
% IACS |
35% |
35% |
35% |
מכניקת קורוזיה: מדוע 5052 הוא הבחירה העיקרית עבור סביבות קשות
5052 נבחר לעתים קרובות כחומר עיקרי עבורחלקי אלומיניום עמידים בפני קורוזיהבשל התנהגותו בסביבות ימיות. כאשר נחשף לחמצן, אלומיניום יוצר באופן מיידי סרט משטח תחמוצת אלומיניום פסיבי אמורפי (Al2O3). בסגסוגות -ניתנות לטיפול בחום המכילות ריכוז גבוה של נחושת או אבץ (כגון 2024 או 7075), משקעים בין-מתכתיים (θ-שלב Al2Cu או η-פאזה MgZn2) יוצרים תאים גלווניים מקומיים. תאים אלה מפרקים את שכבת התחמוצת בנוכחות יוני כלוריד (Cl-), מה שגורם לקורוזיה בבור.
בשנת 5052, מגנזיום נשאר מומס באופן שווה בתוך מטריצת התמיסה המוצקה- או משקע כחלקיקי שלב מיקרוסקופיים Al3Mg2 לאורך גבולות התבואה. תוספת של כרום (0.15% עד 0.35%) מייצבת מבנה מיקרו זה ומונעת התקפה בין-גרעינית.
· בדיקת תרסיס מלח ASTM B117:אלומיניום 5052 לא מצופה מראה חריצים מינימליים לאחר 3,{2}} שעות של חשיפה מתמשכת לערפל מלח, בעוד ש-6061-T6 מפגין חמצון פני השטח גלוי ובור בתוך 500 עד 800 שעות בתנאים זהים.
· פוטנציאל פיטינג (Epit):בתמיסת NaCl סטנדרטית של 3.5%, 5052 מציג פוטנציאל פיתול גבוה משמעותית מ-2024 או 7075, מה שהופך אותו לחומר אופטימלי עבור חיישנים תת-מימיים, עיבוד כימי וחומרה ימית.
אמת מידה הנדסית: 5052 אלומיניום לעומת. 6061 חילופי-אלומיניום
בעת הערכת סגסוגות אלומיניום מבניות, מהנדסי תכנון מכני מתווכחים לעתים קרובות על 5052 אלומיניום לעומת 6061. לניתוח מעמיק יותר בצד 6061, עיין במפורט שלנומדריך לעיבוד CNC אלומיניום 6061.
1. חוזק מכני וקשיות לעומת גמישות
· 6061-T6: טיפול בחום והזדקנות מלאכותית מזרזים שלבי Mg2Si בכל המטריצה, ומניבים חוזק תפוקה גבוה (~276 MPa / 40 ksi) וקשיות Brinell גבוהה (95 HBW). הוא מתנגד לעיוות מבני תחת עומסים מכניים כבדים.
· 5052-H32:בעל חוזק תפוקה נמוך יותר (~193 MPa / 28 ksi) וקשיות נמוכה יותר (60 HBW). עם זאת, המתח האולטימטיבי-ל-כשל (התארכות של עד 18%) גבוה משמעותית מ-6061-T6 (8% עד 10%). תחת עומס פגיעה או כוחות זעזועים, 5052 סופג אנרגיה באמצעות דפורמציה אלסטית-פלסטית מקומית ללא פיצוח שביר קטסטרופלי.
2. מדדי עיבוד והתנהגות חומר תחת גזירה של כלי חיתוך
דירוגי העיבוד מוצמדים מול אלומיניום 2012-T3 (100%).
· 6061-T6 (דירוג יכולת עיבוד: ~80%):מתנהג כצפוי במהלך פעולות חיתוך. קצה הכלי גזז את המטריצה השבירה והמשקעים-המוקשה ביעילות, ויוצר שבבים קצרים בצורת -C המנקים את חריצי הכלים בצורה חלקה.
· 5052-H32 (דירוג יכולת עיבוד: ~50%):גמישות חומר גבוהה גורמת לעיוות גמיש- פלסטי משמעותי לפני קצה החיתוך לפני כשל גזירה. זה מוביל לצ'יפס רצוף -כמו סרט שעוטף צירים מסתובבים. החומר נוטה לרתך את עצמו אל קצה כלי החיתוך (Built-Up Edge / BUE), מה שגורם למיקרו-שבבים על חריצי קרביד וגימור משטח גרוע.
3. תגובת אנודיזציה: אסתטיקה חזותית וביצועים טכניים
מהנדסים מניחים לעתים קרובות שכל סגסוגות האלומיניום מאלגות באופן דומה. עם זאת, ההרכבים הכימיים שלהם מניבים משטחי אנודייז שונים באופן מובהק:
· 6061-T6 אנודיזציה:Anodizes evenly, producing uniform Type II clear/color finishes and thick Type III hardcoat layers (>50 מיקרומטר). תכולת המגנזיום הנמוכה מניבה גימור אסתטי בהיר ואחיד המתאים לרכיבי צריכה גלויים.
· 5052 אתגרי אנודיזציה:תכולת המגנזיום של 2.2% עד 2.8% משפיעה על צמיחת הציפוי האנודי. במהלך אילגון חומצה גופרתית, מגנזיום מתמוסס באופן מועדף, ויוצר נקבוביות מיקרו- בתוך מבנה התחמוצת. זה גורם לרוב ל-5052 חלקי cnc מאלומיניום לפתח אובך אפרפר עמום ועמום או כתמת צבע עדינה, במיוחד עם אילגון צבע ברור או בהיר.
4. יכולת גימור קרה ופעולות חיבור/ריתוך משניות
· 5052 עליונות:ביישומים המשלבים עיבוד CNC עם כיפוף מתכת מתכת, שרטוט עמוק או ריתוך TIG/MIG, 5052 מתפקד בצורה משמעותית יותר מאשר 6061. 6061-T6 לרוב נסדק לאורך רדיוסי כיפוף הדוקים, אלא אם כן חישול למזג "O". 5052-H32 תומך ברדיוסים הדוקים ללא כיפוף סדק.
· ביצועי ריתוך:5052 שומר על שלמות מבנית על פני הריתוך של-אזור החום (HAZ)-. לעומת זאת, 6061-T6 סובל מהפחתת חוזק משמעותית ב-HAZ מכיוון שהחום משבש את משקעי ההזדקנות המלאכותית, ומפחית את חוזק התפוקה בעד 40% עד 50%, אלא אם המכלול עובר טיפול בחום בתמיסה והזדקנות מחדש.
מטריקס הנדסי השוואתי: 5052 לעומת . 6061
|
פרמטר / מדד |
5052-H32 אלומיניום |
6061-T6 אלומיניום |
נהג מיון הנדסי |
|
כיתה סגסוגת ראשונית |
לא-ניתן לטיפול בחום-(אל-מג) |
חום-ניתן לטיפול (Al-Mg-Si) |
תגובת מתכות בסיסית ותגובת-התקשות. |
|
חוזק תשואה |
193 MPa (28 ksi) |
276 MPa (40 ksi) |
השתמש ב-6061 לדרישות עומס מכני גבוה יותר. |
|
התארכות בהפסקה |
12% - 18% |
8% - 10% |
השתמש ב-5052 לדרישות של פגיעה קשה- או יצירת קור. |
|
דירוג יכולת עיבוד |
50% (גומי, צ'יפס ארוך) |
80% (שבב נקי) |
6061 מפחית את זמן מחזור ה-CNC ואת עלויות הכלים. |
|
נטיית BUE |
גבוה (דורש כלים חדים ומלוטשים) |
נמוך-בינוני |
5052 דורש אסטרטגיות ספציפיות של נוזל קירור וגריפת כלים. |
|
עמידות בפני קורוזיה ימית |
מְעוּלֶה(אפס פיטינג ב-Cl-) |
לְמַתֵן(דורש ציפוי מגן) |
5052 הוא התקן לטבילה ישירה במי ים. |
|
יכולת ריתוך מורכבת |
מְעוּלֶה(אובדן כוח מינימלי) |
לְמַתֵן(אובדן חוזק HAZ עד 50%) |
5052 הוא אידיאלי עבור מכלולי נוזל/לחץ מרותכים. |
|
כיפוף עמוק/יכולת צורה |
מְעוּלֶה(יכולת רדיוס 1t) |
יָרוּד(נוטה להיסדק ב-T6) |
בחר 5052 עבור עיבוד שבבי וחלקי מתכת משולבים. |
|
ברור אנודייז אסתטיקה |
נוטה לגימור מעורפל/מעונן |
בהיר, אחיד ביותר |
השתמש ב-6061 עבור בתי קוסמטיקה-בנראות גבוהה. |
|
עלות יחידת חומר גלם |
נמוך יותר / דומה ל-6061 |
Baseline Benchmark |
עלות חומר הבסיס משתנה בהתאם לתמחור טחנת השוק. |
ביטול הסתבכות שבבים, היווצרות כתמים ומתח קפיצי
הקשיים העיקריים בעיבוד cnc אלומיניום 5052נובעים מהמשיכות הגבוהה שלו (12% עד 18% התארכות) ויחס התפוקה-ל-הנמוך. במהלך כרסום אלומיניום 5052 או חריטת אלומיניום 5052 (אשר ניתן למיקור חוץ דרך שלנושירות חרטת CNC מותאם אישית), חוד החיתוך מעביר את החומר למאמץ פלסטי לפני שמתרחש קרע גזירה. זן פלסטי זה יוצר שלושה מצבי כשל עיבוד עיקריים: שבבים חוטיים ארוכים, פתיתי יציאה כבדים וקפיצה אלסטית.
1. דינמיקה של גזירת שבב ותרמודינמיקה-מובנית (BUE)
בסגסוגות שבירות או- מטופלות בחום (למשל, 6061-T6), זווית הגזירה φ נשארת גדולה (φ ≈ 30 מעלות - 35 מעלות ), מייצרת חתכי שבב קטנים שנשברים בדחיסה. בעיבוד 5052-H32 אלומיניום, משיכות חומר גבוהה דוחקת את זווית מישור הגזירה (φ ≈ 18 מעלות - 22 מעלות).
הקשר השולט על זווית הגזירה (φ), זווית הגריפה ( ) וזווית החיכוך ( ) בא לידי ביטוי באמצעות מעגל הכוח של הסוחר:
נוסחת זווית גזירה:φ=45 מעלות + ( / 2) - ( / 2)
מכיוון ש-5052 מציג מקדם חיכוך גבוה (μ=tan( ) ≈ 0.65 - 0.80) כנגד קרביד לא מצופה, זווית החיכוך ( ) גדלה, מורידה את זווית הגזירה (φ). זה מגדיל את אורך אזור הגזירה, יוצר שבבי סרט עבים ורציפים.
שבבים רציפים אלו עוטפים את מחזיקי הכלים ואת צירי ה-CNC, מבקרים את משטחי החלקים המוגמרים, חוסמים את תעלות נוזל הקירור וגורמים לשבירת הכלים.
יתר על כן, תחת טמפרטורות חיתוך בין 200 מעלות ל-350 מעלות, 5052 מפגין זיקה כימית גבוהה לכלי קרביד. ריתוך מיקרו-מתרחש בממשק השבב-של הכלי, ויוצר קצה בנוי-מעלה (BUE). כאשר ה-BUE נוצר באופן מחזורי ומתפרק, הוא מפשיט גרגרי קרביד מקצה הכלי ומשאיר משטחים קרועים ומחוספסים על החלק (Ra > 3.2 מיקרומטר).

2. קינטיקה של יצירת כתמים ופרוטוקולי שחרור- במהירות גבוהה
כאשר טחנת קצה יוצאת ארכיב אלומיניום 5052, חוזק התפוקה הנמוך מאפשר לחומר להתכופף פלסטית הרחק מקצה הכלי במקום גזירה נקייה. זה משאיר כתמי יציאה כבדים בעובי של עד 0.5 מ"מ. כלים אוטומטיים סטנדרטיים לשחרור כתמים או חומרי נפילה אינם מצליחים לעתים קרובות להסיר את הקוצים הללו, אלא רק מקפלים את המתכת הגמישה בחזרה לתוך החריץ המחורר.
Xiamen Dazao Machinery Shop-Protocol Floor for Zero-Burr Edges:
· אסטרטגיית כרסום טיפוס:השתמש תמיד בכרסום טיפוס (למטה) (ae פחות או שווה ל-0.3 × D). כרסום טיפוס קובע את עובי השבב המרבי בכניסת הכלי הראשונית ומקטין את עובי השבב לאפס ביציאת הכלי, ומפחית את נפח חומר היציאה הכפוף לכיפוף פלסטיק.
· 45 מעלות גבוה-גיאומטריית מגרפה:החלף מעברים סטנדרטיים של 90 מעלות לשחרור כתמים בכלים מיוחדים של 45 מעלות שיפוע מלוטשים- הפועלים ב-Vc גדול מ- או שווה ל-500 מ"מ/דקה והזנה מופחתת לכל שן (fz=0.02 מ"מ/שן).
· חפיפה של נתיב הכלים:החל גליל-מסביב לכלי מתאר בפינות חדות כדי להבטיח וקטורים של כוח חיתוך מתמשכים, ולמנוע קריעת קצוות במעברי חומר.
3. ניהול מתח שיורי ובקרת קפיצה
מתחים שיוריים פנימיים במלאי לוחות 5052 מגולגל קר- גורמים לעיוות חמור של חלקים בעת הסרת החומר. בעת עיבוד של מאפיינים אסימטריים (למשל, כיס של צד אחד של תושבת), שיווי משקל המתח הפנימי מופרע, מה שגורם לחלק להתעקם או להתכופף לאחר שחרורו מהמלחצים.
פרוטוקול שחרור מתחים של מכונות Dazao עבור חלקים מדויקים:
1. שלב החיספוס:עבד את כל המשטחים ל-+1.0 מ"מ כמות מלאי תוך שימוש בנתיבי כלי הזנה גבוהים-.
2. הפגת מתח תרמי/רטט:טבלו חלקים מחוספסים-בעיבוד במחזור ייצוב תרמי מבוקר (220 מעלות למשך 120 דקות) או החלו הפגת מתח רטט תת--תהודה כדי- ליישר מחדש רשתות נקע גבישי פנימי.
3. שלב הגמר:שחרר את החלק לחלוטין,-הושב אותו מחדש בלסתות רכות מותאמות אישית עם לחץ הידוק קל (< 1.5 MPa hydraulic holding force), and execute final finishing cuts (ap = 0.15 mm). This sequence yields flatnesses within ±0.015 mm across 500 mm span lengths.
מפחית תהודה דקה- ופטפוטים עמוקים בקירות חללים
עיצוב מארז עבור מוצרי חשמל, מכשור תת-ימי ומודול EV דורש כיסים פנימיים עמוקים עם עובי דופן דק עד 0.8 מ"מ עד 1.2 מ"מ. ביצוע עיבוד שבבי מארז אלומיניום 5052 באמצעות שלנושירותי כרסום CNC מדויקיםמציג אתגרי קשיחות מבנית חמורים.

הפיזיקה של רזה-פטפטת קיר ותהודה
קשיחות הכיפוף (K) של דופן דק שלוחה יורדת באופן אקספוננציאלי עם עובי הדופן (t):
נוסחת קשיחות כיפוף: K ∝ (E × t³) / (12 × H³)
כאשר E הוא מודול אלסטי (70.3 GPa עבור 5052) ו-H הוא גובה החלל. מכיוון של-5052 יש מודולוס נמוך יותר מאשר פלדה (210 GPa), קירות דקים מוסטים תחת כוחות חיתוך רוחביים (Fc). כאשר תדירות עירור הכלים תואמת את התדר הטבעי של הקיר (fn), מתרחשים פטפוטים חמורים, המשאירים דפוסי גל גלויים ודרישות חספוס של פני השטח כושלות (Ra > 6.3 מיקרומטר).
קיבוע מתקדם: ספיחת ואקום ואמצעי תמיכה מסיסים
לחיצות מכניות מסורתיות מפעילות כוחות דחיסה מרוכזים המוחצים לצמיתות מארזי 5052 דקים-דוקים. לעיבוד מורכבבית אלומיניום 5052גיאומטריה, Xiamen Dazao Machinery פורסת אסטרטגיות קיבוע מיוחדות:
· לוחות מתקן ואקום מותאמים אישית:בסיסים של אביזרי אלומיניום כרסום-ב-CNC עם אטמי סיליקון משולבים וסעפת ואקום מרובה-ערוצים הפועלים בלחץ מוחלט של -85 kPa עד -95 kPa. מתקן ואקום מפיץ את כוח האחיזה באופן אחיד על פני הבסיס של מארזים בעלי קירות דקים, מבטל עיוות מהדק פיזי ומדכא רעידות פטפוט.
· Phase-Change Water-מדיה תמיכה מסיסים:עבור חללים עמוקים במיוחד עם יחס-גובה-ל- קיר העולה על 15:1, חללים פנימיים ממולאים בתרכובת פולימר קשיחה מסיסת- במים לפני מעבר גימור של הקיר החיצוני. הפולימר המוצק מעכב פטפוטים, תומך בקירות דקים במהלך העיבוד. לאחר סיום, המכלול נשטף במים חמים (60 מעלות) כדי להמיס את התרכובת בצורה נקייה.
שלב-אופטימיזציה של נתיב כלי כרסום
אסטרטגיות עיבוד סטנדרטיות מחטפות תחילה עומק כיס שלם, ומשאירות קירות דקים ללא תמיכה במהלך מעברים הבאים. עֲבוּרכרסום אלומיניום 5052של מארזים עמוקים, מסלולי כרסום-שלבים שומרים על קשיחות מבנית לאורך כל מחזור העיבוד:
1. תכונות קיר המכונה בצעדי עומק מצטברים (ΔZ=2.0 מ"מ עד 3.0 מ"מ).
2. סיים הן את פני הקיר הפנימי והן החיצוני בעומק המדרגה Zn בעוד שהחומר בתפזורת מתחת ל-Zn פועל כעוגן תמיכה קשיח.
3. צעד למטה ל-Zn+1 וחזור על מעבר הגימור המקומי, תוך שמירה על קשיחות מבנית מקסימלית באזור החיתוך הפעיל.
שליטה בשינויי צבע אנודיזציה, עכירות ופסי גרגירים
דאגה עיקרית לאיכות עבור ראשי רכש B2B המגיעים לחלקי cnc מאלומיניום 5052 היא וריאציה של צבע חזותי, כתמים עכורים או אנודיזציה מפוספסת-. פרטים מלאים על אפשרויות משטח זמינים דרך שלנושירותי אילגון אלומיניום מדויק.

גורמים מתכתיים הגורמים לליקויים באנודיזציה
אילגון בונה שכבת תחמוצת אלומיניום נקבובית (Al2O3) באמצעות חמצון אלקטרוליטי:
תגובת אנודיזציה אלקטרוליטית:2Al + 3H₂O (+ זרם חשמלי) → Al₂O₃ + 6H⁺ + 6e⁻
ההרכב הכימי של המצע משפיע ישירות על הבהירות האופטית של הסרט ועל צפיפות שכבת התחמוצת:
1. הפרדת מגנזיום:בחומר צלחת 5052 ברמה נמוכה, מגנזיום יוצר אזורי הפרדה מיקרו- (שלב Al3Mg2). בתנאי אמבט לאלגון חומצה גופרתית (15% עד 20% H₂SO₄, 18 מעלות עד 21 מעלות), ריכוזי המגנזיום הללו מתמוססים בקצב גבוה יותר מהמטריקס שמסביב. זה מייצר חללים מיקרוסקופיים בתוך סרט התחמוצת השוברים אור באופן לא סדיר, וגורמים לכתמים עכורים או מצהיבים.
2. זיהום ברזל וסיליקון:רמות הטומאה של Fe > 0.35% או Si > 0.20% יוצרות חלקיקים בין-מתכתיים Al3Fe או Fe3SiAl12 בלתי מסיסים. חלקיקים אלה נלכדים בתוך השכבה האנודית, וגורמים לפסים כהים וחוסר עקביות בצבע על פני אצוות ייצור אנודיות.
3. הגברת סימני כלי:5052 בעל רקיע גבוה סובל מקריעה מיקרו- במהלך כרסום. בעוד שקרעים מיקרו- אלה עשויים להיראות מקובלים בבדיקה ויזואלית, תחריט קאוסט (אמבט NaOH) במהלך-אינודיזציה תוקפת באופן סלקטיבי גבולות גרגרים קרועים, והופכת סימני עיבוד קלים לפסים חזותיים כהים.
מפרט טרום-מכני ופיצוץ חרוזים
כדי להעלים סימני כלים וליצור מרקם מט אחיד על חלקי אלומיניום 5052 מותאמים אישית לפני האנודיזה, Xiamen Dazao Machinery אוכפת פרוטוקולים קפדניים של הכנת משטח:
· התזת חרוזי זכוכית אוטומטית:פיצוץ חלקים באמצעות חרוזי זכוכית כדוריים ללא-ברזל (גודל: #80 עד #120, 106 עד 212 מיקרומטר) בלחץ זרבובית של 0.25 עד 0.35 MPa, תוך שמירה על מרחק של 100 מ"מ וזווית פגיעה של 60 מעלות. הקור הזה-עובד על שכבת פני השטח החיצוניים, מסיר סימני עיבוד כיווני מיקרוסקופיים והומוגנית את מצב הלחץ של פני השטח כדי להניב מרקם מט אחיד (Ra 1.6 עד 2.4 מיקרומטר).
· פרוטוקול ביטול כימיקלים:לאחר-צריבה קאוסטית, 5052 חלקים עוברים הסרה אגרסיבית באמבט של 20% עד 30% חומצה חנקתית (HNO₃) כדי להמיס משטח-תמופרדות מגנזיום וברזל לפני צמיחת סרט אנודי.
הזנות, מהירויות ונתוני גיאומטריה חיתוך אופטימליים של CNC
השגת סובלנות מדויקת וגימורים חלקים בשירות עיבוד שבבי אלומיניום 5052 דורשת בחירת פרמטרי חיתוך אופטימלית.

מפרט גיאומטריית כלי עבור 5052 אלומיניום
כרסום קצוות סטנדרטי של קרביד המיועדים לפלדה (זוויות גריפה של 10 מעלות עד 12 מעלות, קצוות כלי מושחז) גורמים לקריעת קצה בכרסום אלומיניום 5052. 5052 דורש גיאומטריות כלי ייעודיות:
· זווית גריפה רדיאלית ( ):מעלות +18 עד +22 מעלות (גיאומטריה חיובית גבוהה לגזירת אלומיניום רך בצורה נקייה).
· זווית סליל צירית ( ):45 מעלות עד 50 מעלות (סליל גבוה מקדם פינוי מהיר כלפי מעלה של שבבים מכיסים עמוקים).
· זווית הקלה ראשונית:10 מעלות עד 12 מעלות (מונע שפשוף אדמת כלי עבודה במשטחי חלקים מוקשים-).
· גימור משטח חליל:שיקוף חלילים מלוטשים (Ra < 0.05 מיקרומטר) כדי למזער חיכוך שבב.
· ציפוי כלי עבודה:ציפויים של קרביד מסוג מיקרוגריין לא מצופה-כמו פחמן (DLC).הימנע מציפויים AlTiN או TiAlN, שכן תכולת האלומיניום בציפוי יוצרת זיקה כימית לחומר 5052 של חלקי עבודה, ומאיצה את היווצרות BUE.
אסטרטגיית אספקת נוזל קירור-בלחץ גבוה
· נוזל קירור:8% עד 10% ריכוז מים-מסיסה למחצה-תחליב סינתטי עם חומרי סיכה בלחץ קיצוני-(EP).
· לחץ אספקה:נוזל קירור-בלחץ גבוה (HPC) מסופק ישירות דרך הציר או חרירים חיצוניים ממוקדים בלחצים שעולים או שווה ל-70 בר (1,000 psi). שברים בלחץ גבוה שבבים ארוכים ורציפים, משחררים אותם מאזור החיתוך כדי למנוע חיתוך מחדש-.
טבלת מהירויות והזנות מאומתות (5052-H32 / 5052-H34)
הפרמטרים שלהלן חלים על כלי עבודה מקרביד מוצק הפועלים בתנאי קירור-בלחץ גבוה:
|
פעולת עיבוד שבבי |
קוטר הכלי |
מהירות פני השטח (Vc) |
מהירות ציר (n) |
הזנה לכל שן (fz) |
עומק צירי (ap) |
רוחב רדיאלי (ae) |
|
כרסום גס (פנים/חריץ) |
12 מ"מ (3-חליל) |
450 מ' לדקה |
11,940 סל"ד |
0.08 מ"מ/ט |
6.0 מ"מ |
6.0 מ"מ |
|
חיספוס מהיר-(HEM) |
10 מ"מ (3-חליל) |
600 מ' לדקה |
19,100 סל"ד |
0.12 מ"מ/ט |
15.0 מ"מ |
1.0 מ"מ |
|
סיים כרסום קיר |
10 מ"מ (3-חליל) |
550 מ' לדקה |
17,500 סל"ד |
0.04 מ"מ/ט |
15.0 מ"מ |
0.2 מ"מ |
|
סיים כרסום רצפה |
12 מ"מ (2-חליל) |
500 מ' לדקה |
13,260 סל"ד |
0.05 מ"מ/ט |
0.1 מ"מ |
8.0 מ"מ |
|
פנייה מדויקת (גס) |
CNMG 120408 |
350 מ' לדקה |
3,500 סל"ד |
0.20 מ"מ/סל"ד |
2.0 מ"מ |
- |
|
פנייה מדויקת (גימור) |
CCGT 09T304 |
450 מ' לדקה |
4,500 סל"ד |
0.06 מ"מ/סל"ד |
0.25 מ"מ |
- |
|
קידוח חורים עמוקים |
מקדחה Ø 6.0 מ"מ |
120 מ' לדקה |
6,360 סל"ד |
0.10 מ"מ/סל"ד |
מחזור ניקור (צעדים של 2.0 מ"מ) |
- |
סובלנות, פיצוי תרמי ואפשרויות גימור משטחים
השגת סובלנות מדויקת על חלקי cnc אלומיניום 5052 דורשת שליטה בהתרחבות תרמית ובחירת ציפויים מתאימים להמרת פני השטח.
הרחבה תרמית ובקרת סביבת מכונה
מקדם ההתפשטות התרמית הגבוה עבור אלומיניום 5052 (= 23.8 × 10⁻⁶ / K) גורם לסחיפה ממדית תחת שינויים בטמפרטורה. שינוי של 10 מעלות בטמפרטורת החדר הסביבתית משנה מימד של 300 מ"מ של חלק העבודה על ידי:
חישוב סחיפה תרמית:ΔL=L × × ΔT=300 מ"מ × (23.8 × 10⁻⁶ / K) × 10 מעלות=0.0714 מ"מ
סחיפה תרמית זו עולה על סובלנות שרטוט דיוק סטנדרטיים (±0.025 מ"מ).
כדי לשלוט במשתנה זה, Xiamen Dazao Machinery שומרת על מארזי עיבוד מדויקים (20 מעלות ± 1 מעלות) מבוקרים באקלים (20 מעלות ± 1 מעלה) ומנצלת מערכות נוזל קירור מיוצבות בטמפרטורה-לריצות ייצור סובלנות קרובות.

מדריך לבחירת טיפול פני השטח עבור רכיבי 5052
|
טיפול פני השטח |
תקן תהליך |
עובי שכבה |
תועלת טכנית עיקרית |
השפעת הקצבה המימדית |
|
המרת כרומט (אלודין / TCP) |
MIL-DTL-5541 Type II Class 3 |
0.1 - 0.8 µm |
שומר על מוליכות חשמלית תוך מתן הגנה מפני קורוזיה. |
זניח (< 0.001 mm) |
|
אילגון סוג II (שקוף / צבע) |
ISO 7599 / MIL-A-8625 Type II |
10 - 25 µm |
עמידות כללית בפני קורוזיה וגימור קוסמטי. |
מגדיל את הממד בכ-50% מעובי הציפוי (5 עד 12 מיקרומטר לכל צד). |
|
סוג III קשה אנודיזציה |
MIL-A-8625 Type III Class 1/2 |
40 - 60 µm |
עמידות מרבית בפני שחיקה וקשיות פני השטח (400 - 500 HV). |
מגדיל את הממד בכ-50% מעובי הציפוי (20 עד 30 מיקרומטר לכל צד). |
|
ציפוי אבקה |
פוליאסטר בדרגה אדריכלית |
60 - 120 µm |
עמידות גבוהה בפני פגיעות עבור ציוד ימי ותחבורה חיצוניים. |
דורש מיסוך מפורש על חורי הברגה ונקבים מדויקים. |
יישומים אמיתיים-בעולם: בתי מגורים ימיים, צלחות קרות EV ותיבות מיגון
פרופיל הביצועים הייחודי של אלומיניום 5052 הופך אותו לבחירת חומר אידיאלית בכמה תעשיות מפתח:
1. טלקומוניקציה ואלקטרוניקה כוח
· סוג רכיב:בָּחוּץבית אלומיניום 5052יחידות ומארזי משדר-ממוגנים ב-EMI.
· דרישת ביצועים:פיזור תרמי גבוה (138 W/m·K), איטום סביבתי נגד גשם/אבק (דירוג IP67), וקלות מבני.
· פתרון ייצור:רב-ציריםעיבוד מארז אלומיניום 5052כולל חריצי טבעת O- רציפים שנכרסו עד לגימור משטח Ra 0.8 מיקרומטר, ואחריהם ציפוי המרה כימי של אלודין 1200.
2. מערכות ימיות ומכשור תת-ימי
· סוג רכיב:גופי חיישן תת-מימיים מותאמים אישית, סעפות שסתומים ובתי מצלמה שקועים.
· דרישת ביצועים: Resistance to chloride pitting corrosion under deep-water pressures (>30 בר).
· פתרון ייצור:מוֹנוֹלִיטִיחלקי אלומיניום 5052 מותאמים אישיתCNC-סובב ונטחן ממלאי בילט מחושל מוצק 5052-H32, הימנעות מפגמים בנקבוביות לאחר הריתוך.
3. רכבים חשמליים (EV) ותחבורה
· סוג רכיב:לוחות קירור נוזלים ומסגרות אחסון של מודול סוללה-עם זרם גבוה.
· דרישת ביצועים:דליפות-מעברי נוזלים פנימיים הדוקים, חוזק עייפות גבוה ותאימות עם ריתוך חיכוך בוחן לאחר-עיבוד עיבוד (FSW).
· פתרון ייצור:דיוק 5 ציריםייצור אלומיניום 5052שילוב של כיס חלל עמוק עם משטחי איטום שטוחים בתוך 0.02 מ"מ במישור כולל.
מפת דרכים להפחתת עלויות DFM: צמצום הוצאות עיבוד שבבי עד 30%
עלות חלק מושפעת במידה רבה מבחירות עיצוב המשפיעות על זמן התקנת מכונת CNC, זמני מחזור ושיעורי גרוטאות. לפני שתסיים את גיאומטריית הרכיב שלך, סקור את שלנומדריך עיצוב DFM לעיבוד CNC אלומיניוםכדי לייעל את עלויות הייצור.
1. תקן עובי מלאי גולמי
תכנון מארז עם גובה שרירותי (למשל, 43.5 מ"מ) מאלץ את חנות המכונות להשיג מלאי לוחות בעובי 50 מ"מ, מה שמצריך כרסום גס כבד כדי להפחית את העומק. יישור מידות גובה החלקים עם מרווחים סטנדרטיים של צלחת טחינה (למשל, 38.1 מ"מ, 44.45 מ"מ / 1.75 אינץ') מפחית את משקל חומר הגלם, מקצר את זמני המחזור ומצמצם את עלויות היחידה בעד 15%.
2. ייעול רדיוסי פינת חלל פנימי
· עיצוב אנטי-דפוס:ציון פינות כיס פנימיות חדות או רדיוסים קטנים (R < 2.0 מ"מ) על כיסים עמוקים (H > 30 מ"מ).
· שיטות עבודה מומלצות של DFM:שמור על יחס רדיוס פינתי פנימי של R גדול מ-0.3 × H או שווה ל-0.3 × H. זה מאפשר למפעילי מכונות להפעיל כרסניות קצוות גדולות יותר ונוקשות בקצב הזנה גבוה מבלי להסתכן בפטפוט או בסטייה של הכלים.
3. הגבל את עומקי החוט ל-2.5 × D
בשל מאפייני ההתקשות-של 5052, חורים עם הברגה עיוורת עמוקים יותר מ-2.5 × קוטר נומינלי מגדילים את שיעורי השבירה של הברז של החוט באופן משמעותי. ציין עומקי חיבור של הברגה בין 1.5 × D ל-2.0 × D, המספקים חוזק גזירה מרבי של הברגה באלומיניום מבלי להגביר את הסיכון לשבירת הכלים.
4. איחוד פעולות הגדרה באמצעות עיבוד CNC מרובה-צירים
חלקים הדורשים 4 או 5 הגדרות מלחציים נפרדות במפעלי 3-צירים סטנדרטיים כרוכים בעמלות התקנה גבוהות ושגיאת מיקום מצטברת. Xiamen Dazao Machinery משתמשת בשגרות כרסום של 5-צירים בהגדרה יחידה לעיבוד רב-צדדירכיבי אלומיניום 5052, הפחתת עלות הייצור הכוללת בעד 30% תוך שיפור תכונה-כדי-להציג סובלנות מיקום.

שאלות נפוצות
01.למה הברזים קופאים ונקרעים בעת השחלת חורי אלומיניום 5052?
02. איך מונעים מגופי יציאה להתכופף על קצוות 5052 כרסומים?
03.למה אלומיניום שקוף אנודייז 5052 נראה מעורפל או דהוי בהשוואה ל-6061?
04.כיצד מונעים שבבי "קן-ציפורים" מתמשכים לעטוף את הציר במהלך 5052 סיבוב או כרסום?
05. מה גורם לצלחת 5052 להתעקם לאחר כרסום כיס, ואיך זה מתקבע?
06. האם עלי לציין 5052 או 6061 עבור מארז הדורש גם תכונות CNC וגם כיפופי מתכת?