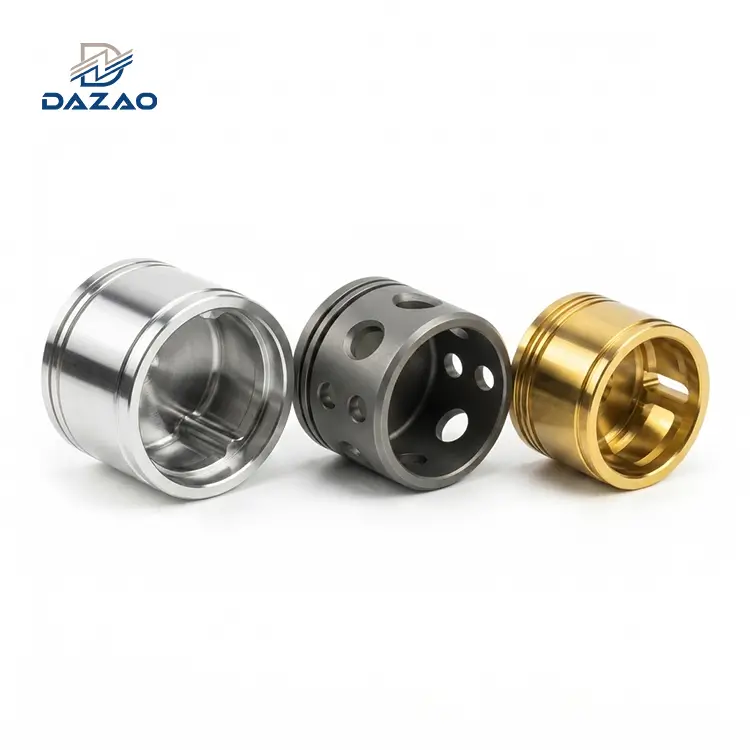
תכנון חלקי אלומיניום עבור עיבוד שבבי CNC דורש איזון בין פונקציונליות מכנית לבין דינמיקה של חיתוך רצפת-בחנות. כללי DFM סטנדרטיים עיקריים כוללים: שמירה על עובי דופן מינימלי מעל0.8 מ"מ(מומלץ 1.5 מ"מ), הגדרת רדיוסי פינות פנימיים ל>רדיוס הכלי פי 1.15, מכסה עומקי כיס בקוטר חותך 4x, ומפרטISO 2768-mסובלנות כלליות בזמן הזמנה±0.010 מ"מרק עבור ממשקי הזדווגות קריטיים. כדי למנוע עיוות חלקים ותפיסת חוט, על המהנדסים לתת את הדעת על הפגת מתח מסגסוגת (למשל, ציון Al6061-T651 על פני T6) והצטברות ציפוי בשלב הראשוני של דוגמנות 3D CAD.
מודלים של CAD לעומת מציאות קומת חנות: גישור על הפער ההנדסי
מודל 3D CAD שנוצר ב-SolidWorks או Autodesk Inventor מייצג גיאומטריה אידאלית בסביבה דיגיטלית אפס-כבידה, אפס-חיכוך. כאשר היא מועברת למרכז עיבוד אנכי של 5-צירים (VMC), גיאומטריה זו פועלת באינטראקציה עם מומנט ציר במהירות גבוהה, כוחות הידוק פיזיים, סטיית כלי חיתוך ויצירת חום.
בְּמכונות שיאמן דאזאו, שהוקמה בשנת 2000 עם הסמכות ISO9001:2015 ו-IATF16949:2016, נתוני הייצור מראים כיכמעט 90% מקבצי 3D CAD שנשלחו דורשים שינויי DFM (Design for Manufacturing)לפני שניתן ליצור נתיבי כלים. עיצובים לא אופטימליים מובילים לזמני מחזור מוגזמים, פטפוטים בכלים, בלאי מהיר של החותך ושיעורי גרוטאות מיותרים.
בעקבות מובנההנחיות לתכנון עיבוד CNC אלומיניוםמאפשר למהנדסים ליצור רכיבים שהם זולים יותר לייצור, מהירים יותר לעיבוד ויציבים מבחינה מימדית לאורך העיבוד שלאחר-העיבוד. כדי להבין כיצד אפשרויות העיצוב הללו עוברות לפעולות ייצור ברמת-קומה, עיין בבסיס שלנומדריך לעיבוד CNC מאלומיניום.
הנחיות DFM בסיסיות לעיבוד CNC אלומיניום
ביצוע יעילעיצוב חלקי אלומיניוםדורש הקפדה על מגבלות גיאומטריות ספציפיות המוכתבות על ידי קינמטיקה של כלי החיתוך ותכונות החומר.

1. בקרות עובי דופן וקשיחות מינימליות
קירות דקים תחת כוחות חיתוך גבוהים חווים סטיה לרוחב, וכתוצאה מכך סימני פטפוט, סחיפה ממדית ושבר פוטנציאלי בקיר.
· עובי דופן מינימלי מומלץ: 1.5 מ"מלמאפיינים מבניים כלליים.
· עובי דופן מינימלי מוחלט: 0.8 מ"מעבור צלעות מקומיות, נתמכות (עובי דופן מינימלי עבור עיבוד cnc).
· תכונות מיקרו-: 0.5 מ"מניתנת להשגה רק באמצעות חיתוכי גימור קלים-מרובים עם כרסניות קצה-קטנות בקוטר, מה שמגדיל משמעותית את זמן המחזור.
הסטייה של דופן דק בלחץ חיתוך עוקבת אחר משוואת כיפוף הקורה שלוחה:
δ=(F⋅L³)/(3⋅E⋅I)
אֵיפֹהδהוא סטייה, F הוא כוח חיתוך, L הוא גובה הקיר, E הוא המודולוס של יאנג של סגסוגת האלומיניום, ו-I הוא מומנט האינרציה של השטח. מכיוון שעובי הדופן (t) משפיע ישירות על האינרציה (I=(b⋅t³)/12), הקטנת עובי הדופן ב-50% מגדילה את הסטייה בפקטור של 8.
2. בחירת רדיוס פינה פנימית וחיבור טחנת קצה
כרסני CNC סיבוביים אינם יכולים לחתוך פינות אנכיות פנימיות חדות של 90 מעלות. כל קצה אנכי פנימי שומר באופן טבעי על הרדיוס של חותך הכרסום (cnc בתוך רדיוס הפינה).
· כלל סטנדרטי:צייןרדיוס פינה פנימי(Rcorner) כלומרגדול ב-10% עד 15%.מאשר רדיוס טחנת הקצה הסטנדרטי (Rtool).
· כלל מתמטיקה:Rcorner גדול או שווה ל-1.15×Rtool
אם רדיוס פינה פנימי מתאים בדיוק לרדיוס של כרסום הקצה, הכלי חווה שינוי כיוון של 90 מעלות תוך שמירה על 100% חיבור רדיאלי. זינוק פתאומי זה בעומס השבבים גורם לפטפוט של הכלים, גימור משטח לקוי ושבירת הכלים. מתן רדיוס גדול יותר מאפשר לחותך לעבור קשת דרך הפינה ללא עצירה או השהייה, בהתאם לתקןכללי עיצוב כרסום cnc.
3. מגבלות עומק כיס ויחסי סטיית הכלים
כיסים צרים עמוקים דורשים כרסמות קצה בטווח ארוך. ככל שתוספת הכלי גדלה, הקשיחות יורדת באופן אקספוננציאלי בהתאם לנוסחת הסטת האלומה (פרופורציונלית ל-L³).
· עומק כיס סטנדרטי:שמור על עומק קטן או שווה ל4×רוחב כיס.
· עומק כיס מרבי:פחות או שווה ל6×רוחב כיס. עומקים העולים על 6× דורשים כלי צוואר מיוחדים, קצבי הזנה מופחתים, או EDM (עיבוד פריקה חשמלית), מה שמנפח את העלות.
4. תקני עיצוב חורים ויישור מקדחים
תכנון חורים שיתאימו לגדלים סטנדרטיים של מקדחים מבטל את הצורך ברימרים מותאמים אישית או מסלולי כלים אינטרפולציה מעגליים (כיצד לעצב חלקים עבור עיבוד cnc).
· מגבלת עומק חור:שמור על עומק חור עיוור קטן או שווה ל8×קוטר חור.
· פרופיל תחתון:עיצוב תחתיות חורים עיוור עם תקןזווית נקודת קידוח של 118 מעלות או 135 מעלותבמקום תחתית שטוחה. חורים תחתונים שטוחים- דורשים פעולת כרסום קצה משנית.
· משטחי כניסה ויציאה:ודא שפני הכניסה והיציאה של המקדחה מאונכים לציר הכלי. קידוח לתוך משטח זוויתי גורם לביט לנדוד, לכופף את הכלי ולהרוס את סובלנות מיקום החורים.
פרמטרי DFM מפתח עבור עיבוד CNC אלומיניום
|
תכונה גיאומטרית |
יעד DFM סטנדרטי |
מגבלה צמודה (מכפיל עלות: 1.5x - 2.0x) |
Extreme Limit (Cost Multiplier: >3.0x) |
|
עובי קיר |
גדול או שווה ל-1.5 מ"מ |
0.8 מ"מ-1.0 |
0.5 מ"מ |
|
רדיוס פנימי |
>1.15×Rtool |
1.0×Rtool |
חתך / T-חריץ / EDM |
|
יחס עומק כיס |
פחות או שווה ל-4×רוחב |
4×–6×רוחב |
>8× רוחב |
|
יחס עומק חור |
פחות או שווה ל-8×קוטר |
8×−12×קוטר |
>15× קוטר |
|
עומק חוט |
1.5×–2.0× קוטר |
2.5×קוטר |
>3.0×דיה |
מניעת חריגות עלויות: ערימת סובלנות-מעלה וגימור משטח
ציון יתר- של סובלנות הוא הגורם הגדול ביותר לעלויות ייצור מיותרות בעיבוד cnc dfm.
1. ביטול מלכודות ברירת המחדל של סובלנות CAD
תבניות ציור CAD סטנדרטיות כוללות לרוב סובלנות ברירת מחדל של בלוק כותרת, כגון:
· XX=±0.5 מ"מ
· X.XX=±0.1 מ"מ
· X.XXX=±0.01 מ"מ
כאשר מהנדס משאיר תכונה לא קריטית עם שלושה מקומות עשרוניים, מתכנת ה-CAM חייב להפעיל מעברי גימור-ברמת דיוק-נמוכה של הזנה על פני משטחים שאינם-מתואמים (סובלנות לעיבוד CNC).
· סובלנות כללית:לִפְנוֹתISO 2768-m (בינוני)עבור כל הממדים הלא-קריטיים (הנחיות סובלנות לעיבוד שבבי cnc).
· סובלנות דיוק:לְהַזמִין±0.010 מ"מ עד ±0.025 מ"מאך ורק עבור מושבי מיסבים, מיקומי סיכות דיבלים ומגלשות הזדווגות דינמיות.
2. חשבונאות לגידול ממדי אנודיזציה
חלקי אלומיניום כרסום בדרך כלל משאירים את המכונה עם חספוס פני השטח שלRa 1.6 מיקרומטר עד Ra 3.2 מיקרון. מעברי גימור קלים מורידים את זה לRa 0.8 מיקרומטר. עם זאת, הגשת בקשהשירותי אילגון אלומיניום מדויקאו גימורי משטח משניים ישנו ישירות את הממדים הפיזיים הסופיים:
① אנודיזציה מסוג II (אילגון רגיל):
· עובי הסרט הכולל:8 מיקרומטר עד 15 מיקרומטר.
· חדירה לעומת הצטברות: 50% צומחים לתוך משטח האלומיניום, 50% מצטברים בחלק החיצוני.
· גידול ממדי למשטח:4 מיקרומטר עד 7.5 מיקרומטר.
② אילגון מעיל קשה מסוג III:
· עובי הסרט הכולל:25 מיקרומטר עד 50 מיקרומטר.
· גידול ממדי למשטח:12.5 מיקרומטר עד 25 מיקרומטר.
בעת תכנון-התאימו חורי סיכה או סגורות-פתחי פיר סובלנות, מידות ה-CAD שלפני-אנודיז חייבות לקחת בחשבון את הצטברות השכבה הזו לפיהנחיות dfm לעיבוד שבבי cnc.
שיטת ייצור לעומת השפעת עלות סובלנות
|
טווח סובלנות |
פעולת עיבוד שבבי אופיינית |
נדרש גימור משני |
מדד העלות היחסית |
|
±0.200 מ"מ |
כרסום / חריטה גסה |
אַף לֹא אֶחָד |
1.0x |
|
±0.100 מ"מ |
כרסום CNC סטנדרטי (ISO 2768-m) |
אַף לֹא אֶחָד |
1.2x |
|
±0.025 מ"מ |
כרטיס גימור CNC מדויק |
מעבר אור |
1.8x |
|
±0.010 מ"מ |
משעמם-בדיוק גבוה / טחינת ג'יג |
בקרת טמפרטורה |
3.0x |
|
±0.002 מ"מ |
Precision Wire EDM / חידוד |
אקלים-חדר נקי מבוקר |
5.5x+ |
3 נקודות עיוורות לייצור בעיבוד CNC אלומיניום
בעוד שמדריכים סטנדרטיים מתמקדים ברדיוסים ובעובי דופן בסיסיים, כשלים בייצור נובעים לרוב מתופעות פיזיקליות המתרחשות במהלך הסרת השבבים. להלן שלוש נקודות עיוורות הנדסיות קריטיות שזוהו על רצפת מכונות Dazao.

נקודה עיוורת 1: שחרור מתח פנימי ועיוות הסרת מלאי א-סימטרי
מלאי אלומיניום בשיחול או חם-מגולגל מכיל רמות גבוהות של מתח שיורי פנימי מהייצור. כאשר קצה CNC מסיר כמויות גדולות של חומר מצד אחד של חלק, שדה הלחץ הפנימי הופך לא מאוזן. כאשר החלק אינו מהדק מהמלחצים, הרכיב מתכופף או מתפתל.
מקרה כשל הנדסי בדאזאו
לקוח עיצב לוח בסיס אופטי בגודל 1200 מ"מ×400 מ"מ×25 מ"מ באמצעות תקןAl6061-T6צַלַחַת. העיצוב דרש כרסום כיס מסיבי בצד אחד, הסרת 70% מהחומר.
עם שחרור המלחצים, מרכז לוחית הבסיס התכופף כלפי מעלה0.35 מ"מ, נכשל במפרט -מישור שטוח של פחות או שווה ל-0.05 מ"מ. כל אצווה הייצור של 50 חלקים נמחקה.
פתרון הנדסי
1. מפרט חומר:עבור מ-6061-T6 ל6061-T651אוֹ7075-T6511. ה51ייעוד מציין שהלוח הוקל -על ידי מתיחה מכנית (מתיחה קבועה של 1.5% עד 3%) בטחנה לפני ההזדקנות.
2. אסטרטגיית עיבוד שבבי:ליישם הסרת חומר סימטרי. מכונה מחוספסת צד A, הפוך וצד מחוספס B, החל טיפול בחום-הקלה ביניים ב180 מעלות למשך שעתיים, ולאחר מכן בצע מעברי גימור דיוק אחרונים.
נקודה עיוורת 2: שימור נימי של פתרונות אנודיזציה בחוטים קטנים
מהנדסים מתאימים באופן שוטף את קוטרי החוטים העיקריים כדי לתת את הדעת על הצטברות אנודיז אחידה. עם זאת, בחורים בעלי הברגה עיוורים-קטנים (למשל, M3 עד M5), כוח נימי מונע זרימת נוזלים במהלך שלב השטיפה באנודיזה.
לחץ נימי בתעלה קטנה מחושב כך:
Pc=(2⋅ ⋅cosθ)/r
איפה מתח פני השטח, θ הוא זווית המגע, ו-r הוא רדיוס החור. ככל ש-r יורד, עצירת נימי עולה.
תמיסת אמבט אנודיז נשארת לכודה בשורשם של חוטים עיוורים קטנים. הריכוז המקומי של החומצה גורם להתמוססות מוגזמת של אלומיניום ולאחריה הצטברות תחמוצת מקומית, מה שמכפיל למעשה את עובי הסרט בחוטים התחתונים.
מקרה כשל הנדסי בדאזאו
חלק דיור רפואי צוין חורי הברגה עיוורים M3 עם תקןסובלנות חוט Class 6H. מדי -אלחוט טרום חוט עברו בדיקה ללא בעיה.
לאחר אילגון מסוג III Hardcoat, ברגי הרכבה מנירוסטה קפאו למחצה לתוך החורים העיוורים, וגוזזו את ראשי הברגים.
פתרון הנדסי
1. הקשה במידות גדולות:השתמש בברזים גדולים מדי (מגבלות ברז GH3 או GH4) עבור כל ההברגות הפנימיות הקטנות המיועדות לאנודיזציה של מעיל קשה כדי ליצור מרווח נוסף בקוטר גובה.
2. מפרט CAD/ציור מפורש:תוספי חוט נפרדים בבירור בהדפסות הנדסיות:
· שיעור טרום-אלחוט שרשור: מיוחד במידות גדולות
· פוסט-שיעור חוט אנודיז: ISO 6H
3. דרך -שינוי חור:המר חורים עיוורים עם הברגה לחורים-דרך במידת האפשר כדי לאפשר זרימת נוזלים חופשית במהלך שטיפת הציפוי.
נקודה עיוורת 3: תהודה של קיר ועיצוב מבני תדר א-סימטרי-
כאשר-כרסום במהירות גבוהה-כיסי אלומיניום דקים-, האינטראקציה של חיתוך חלילים כנגד מבני אלומיניום דקיקים גורמת לפטפוט חמור אםתדירות מעבר להב (fbp) תואם אתתדר תהודה טבעית (fn) של קיר הכיס.
תדירות מעבר להב מוגדרת כ:
fbp=(RPM×ספירת חליל)/60
אם כרסום קצה בעל 4 חלילים פועל ב-12,000 סל"ד, fbp=(12,000×4)/60=800 הרץ. אם התדר הטבעי של קיר הכיס הוא גם 800 הרץ, נוצרים גלים אקוסטיים עומדים, המייצרים סימני פטפוט עמוקים והורסים את גימור פני השטח ללא קשר להתאמת הזנה.
פתרון הנדסי
· סימטריה לשבור:במקום לעצב ארבעה קירות כיס זהים בעובי 2.0 מ"מ, שנו מעט את עובי הקיר (למשל, קיר A=2.0 מ"מ, קיר B=2.4 מ"מ). שינוי המסה של -החתך הצולב fn על פני קירות סמוכים, דיכוי תהודה של גל עומד.
· מיקרו-זוויות טיוטה:שלבו אזווית טיוטה של 0.5 מעלות עד 1.0 מעלותעל קירות כיס פנימיים. לקיר מחודד יש חתך- משתנה ברציפות לאורך גובהו, המונע מכל תדר תהודה בודד להתגבר במהלך מעבר הכרסום.
טכניקות קיבוע, אסטרטגיית תאריך וצמצום התקנה
בכל פעם שמפעיל מכונה משחרר חלק, מסובב אותו ומחבר אותו מחדש בכיוון חדש ("הגדרה"), שגיאת המיקום גדלה, וזמן סרק המכונה מנפח את עלות היחידה.
1. הערכת 3-Axis לעומת. 5-Axis VMC Economics
· עיבוד 3-צירים:אידיאלי עבור חלקים עם תכונות על פנים בודדות או כיוונים פשוטים למעלה/תחתון. דורש היפוך ידני או מספר מתקנים. תעריף לשעה נמוך במכונה ($45 - $65 לשעה).
· מינוף מתקדםיכולות עיבוד CNC 5 ציריםהוא אידיאלי עבור קווי מתאר אורגניים מורכבים, חורים צולבים-בזווית, או גיאומטריות אימפלרים, או גיאומטריות אימפלרים. מבטל הגדרות מרובות אך כרוך בתעריף מכונה גבוה יותר לשעה ($90 - $140 לשעה).
כדי למזער את העלות, תכנן חלקים כך שכל התכונות הקריטיות (כיסים, חורים, חריצים) יהיו נגישים מוקטור בודד, מה שמאפשר השלמה בהגדרה אחת על VMC בעל 3 צירים (עיצוב cnc אלומיניום).
2. איחוד תכונות ומיקום חור בתאריך
· קבע תאריך ראשוני (תאריך א'):עצב משטח ייחוס גדול ושטוח עם ארא 0.8גימור מיקרומטר ו0.02 מ"ממפרט שטוח.
· לשלב חורי כלי עבודה:הוסף שניים לא-קריטייםחורי דיבל מחורצים בגודל 4.0 מ"מ או 6.0 מ"מעל הפנים הראשוניות. חורים אלה משמשים כנקודות מיקום פיזיות עבור גופי CNC, ומאיצים את יישור ההתקנה על פני ריצות הייצור.
· לספק אוגני הידוק:עבור צלחות גדולות ודקות, הוסף לשוניות הידוק קורבנות או כתפיים חיצוניות מדורגות. זה נותן למלחצים משטחים מקבילים לאחיזה מבלי לכופף את גיאומטריית החלק המוגמר.
מטריצת בחירת סגסוגת אלומיניום לעיבוד CNC
בחירה במזג הסגסוגת הנכון משפיעה ישירות על מהירות החיתוך, איכות הקצה ועלויות הכלים. לפירוט טכני רחב יותר של טיפולי חום ועמידות בפני קורוזיה, עיין במפורט שלנומדריך בחירת סגסוגת אלומיניום לעיבוד CNC. איכות הקצה, והכללתהליך עיבוד CNC אלומיניום.
1. Al6061-T6 / Al6061-T651
· מאפיינים:יכולת ריתוך מעולה, עמידות בפני קורוזיה גבוהה, חוזק מבני טוב (הנחיות עיצוב חלקי אלומיניום).
· יכולת עיבוד:צ'יפס נוצרים בצורה נקייה עם שוברי שבבים מתאימים; בלאי דבק מינימלי של הכלים.
· השימוש הטוב ביותר:מסגרות מבניות, רכיבי מכונה, תושבות הרכבה, לוחות אופטיים.
2. Al7075-T6 / Al7075-T6511
· מאפיינים:חומר-מסגג באבץ בעל חוזק- גבוה עם חוזק תפוקה מכני התואם פלדות מבניות (~500 MPa).
· יכולת עיבוד:יוֹצֵא דוֹפֶן. מייצר שבבים קצרים ושבירים שמנקים כיסים בקלות, ומאפשרים הזנות ומהירויות אגרסיביות.
· השימוש הטוב ביותר:סוגריים מבניים של תעופה וחלל,-זרועות רובוטיות בעומס גבוה, רכיבי רכב בעלי ביצועים.
3. Al5052-H32 / Al5083-H111
· מאפיינים:תכולת מגנזיום גבוהה המספקת עמידות מעולה בפני קורוזיה של מי מלח. רקיע מאוד.
· יכולת עיבוד:גרוע עבור כרסום מדויק. האלומיניום הרך נוטה לסחוט את רצועות הקצה, יוצר Built-Up Edge (BUE) ומשאיר כתמים לאורך קצוות חתוכים.
· השימוש הטוב ביותר:מארזים ימיים, מתכת מרותכת/מבנים היברידיים מעובדים.
מאפיינים מכניים ואינדקס עיבוד שבבי של סגסוגות אלומיניום CNC
|
סגסוגת אלומיניום |
חוזק תפוקה (MPa) |
קשיות (HB) |
מדד יכולת העיבוד |
איכות אנודיזציה |
מדד עלות חומרי גלם |
|
Al6061-T6 / T651 |
276 |
95 |
80%(טוֹב) |
מְעוּלֶה |
1.0x |
|
Al7075-T6 / T6511 |
503 |
150 |
100%(טוֹב בִּיוֹתֵר) |
לְמַתֵן |
1.8x |
|
Al2024-T3 |
345 |
120 |
85%(טוֹב) |
גרוע (משתעב) |
1.6x |
|
Al5052-H32 |
193 |
60 |
50%(דָבִיק) |
טוֹב |
0.9x |
|
Al6082-T6 |
260 |
95 |
80%(טוֹב) |
מְעוּלֶה |
1.1x |
הטמעת זרימות עבודה מוקדמות של DFM עם מכונות Dazao
יישום אלההנחיות עיצוב אלומיניום cncבמהלך פיתוח מוצר ראשוני מבטל הזמנות יקרות לשינוי הנדסי (ECOs) ברגע שהכלים יוצאים לדרך.
בְּמכונות שיאמן דאזאו, צוות ההנדסה שלנו תומך בקונים ובמעצבים ב-שלב השלמת 80% CAD. על ידי הפעלת סימולציות אוטומטיות של נתיבי כלים של CAM וניתוחי ערימת סובלנות- לפני קיצוץ המלאי, Dazao עוזרת ללקוחות להשיג:
1. הפחתת זמן מחזור:אופטימיזציה של רדיוסים פנימיים ועומקי כיס מקצרת את זמן העיבוד ב-20% עד 35%.
2. אבטחת איכות:שֶׁלָנוּIATF16949 נהלי בדיקת איכות מדויקיםלהבטיח אישורי חום מלאים של חומר גלם, אימות ממדי CMM ובדיקת מד סיכות אופטי על כל תכונות ההברגה, ובדיקת מד סיכות אופטי על כל תכונות ההברגה.
3. תמחיר שקוף:זיהוי תכונות-סובלנות יתר מאפשר למהנדסים לשחרר מפרטים לא-קריטיים לפני תחילת הייצור.

שאלות נפוצות
01.מדוע מכונאים שונאים סובלנות ברירת מחדל של בלוק CAD כמו ±0.005 אינץ'?
02.איך אני מונע מחלקי לוחות אלומיניום דקים להתעוות לאחר כרסום?
03.מדוע ברגי נירוסטה נתפסים בחוטי אלומיניום לאחר אילגון מעיל קשה?
04.האם כדאי לי לבחור 6061-T6 או 6061-T651 עבור חלקי אלומיניום בכיס עמוק?
05.מהו השינוי הגיאומטרי הפשוט ביותר להעלמת פטפוטים על קירות הכיס?
06.כיצד אוכל להימנע מחיובי הגדרה נוספים עבור תכונות זוויתיות ב-VMCs עם 3 צירים?