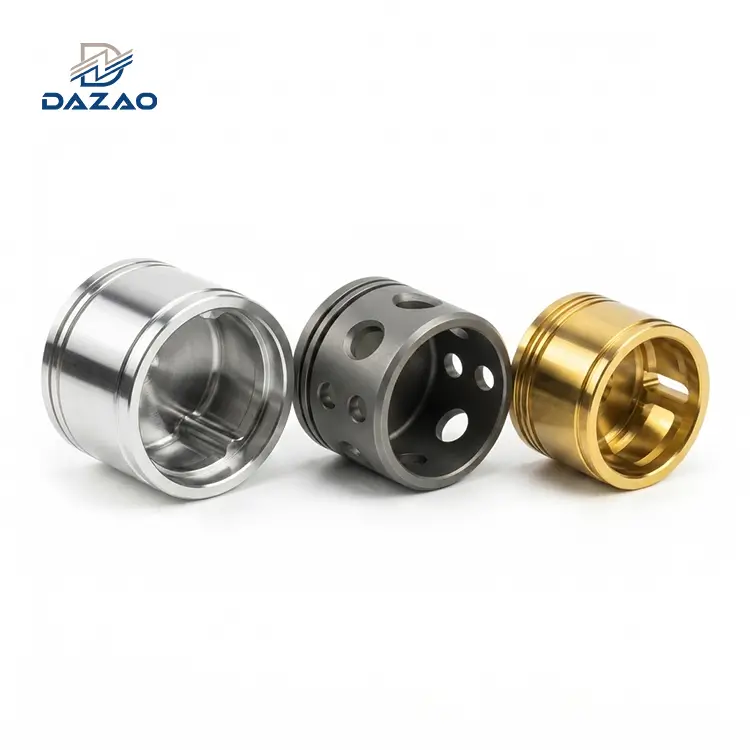
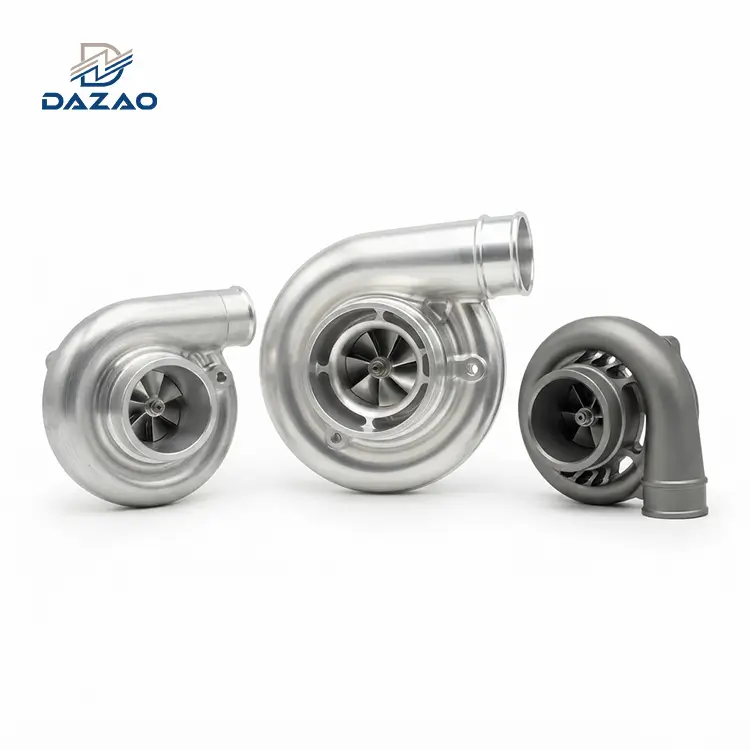
1. בחירת חומרים: Never specify Al6061-T6 plate for high-volume pocketing (>40% הסרת מתכות). ציין תמיד לחץ-מוקלAl6061-T651כדי למנוע קידה ועיוות של פוסט-עיבוד.
2. כלל צמיחת אנודיז:שכבות תחמוצת אנודייז צומחות ב-50% פנימה ו-50% כלפי חוץ. עבור ציפוי קשיח מסוג III (עובי כולל של 40 מיקרומטר), קוטר קדח פנימי לפני-מכונה0.040 מ"מ גדול יותרמאשר הפוסט האחרון-אנודיז ממד היעד.
3. נתיב כלי כיסים עמוקים:החלף את החריצים הקונבנציונליים בכרסום דינמי טרכואידיאלי (אe=10%−15%D, ap=2-3D). שלב עם 3-חרסי קצה מלוטשים ונוזל קירור בלחץ MQL/גבוה- כדי למנוע ריתוך מיקרו מאלומיניום (התנפצות) ושבירת הכלים.
4. גיאומטריית הכלים:השתמש ב-2-חרסי קצה של חלילים לפינוי חריצים כבדים ו-3- חריצים, 45 מעלות סליל עם ציפוי פחמן דמוי יהלום (DLC) לגימור במהירות גבוהה. הימנע מציפויי TiAlN עקב זיקה כימית בין טיטניום ואלומיניום.
5. סובלנות כלכלית:סובלנות מסחרית סטנדרטית עבור חלקי אלומיניום כרסום CNC היאISO 2768-m (±0.05 מ"מ). הידוק סובלנות ל-±0.005 מ"מ מגדיל את עלויות מחזור העיבוד ב-280% עקב מעברי גימור איטיים, ייצוב תרמי ובדיקת 100% CMM.
מדריך הנדסי לכרסום אלומיניום CNC לחלקים מעובדים דיוק
סגסוגות אלומיניום מהוות יותר מ-65% מכל רכיבי המבנה של המתכת הקלה- המעובדים בייצור חוזה מדויק. על פני בתי הנעה לרכב, זרועות מבניות רובוטיות, מארז אבחון רפואי וצלעות מבניות תעופה וחלל, אלומיניום מספק יחס חוזק-ל-יוצא דופן (עד 130 קילו-נוט·מ/ק"ג) בשילוב מוליכות תרמית המגיעה ל-167 ואט/מ"ק.
למרות הסכמה רחבה בתעשייה שמתייגת אלומיניום כמתכת קלה לעיבוד, ייצור-בנפח גבוה סובל באופן שגרתי ממצבי כשל בלתי צפויים. מקדמי התפשטות תרמית (23×10−6/K עבור Al6061), נקודות התכה נמוכות (~660∘ג), משיכות החומר, ולחצי גלגול פנימיים שיוריים יוצרים מכשולים הנדסיים משמעותיים. עיבוד עיבוד לא מבוקר מניב חלקים מעוותים, צריבה בקצוות חיתוך, אריזת שבבים וחסר-ממדים-מפרטים בעקבות אנודיזציה שלאחר-עיבוד. לקבלת סקירה כללית של תכונות סגסוגת מבנית, מהנדסים יכולים להתייעץ עם שלנומדריך עיבוד CNC אלומיניום מקיף.
נוסדה בשנת 2000,מכונות שיאמן דאזאומפעילה מתקני ייצור מוסמכים ISO9001:2015 ו-IATF16949:2016 המצוידים במרכזי עיבוד CNC 3 צירים, 4 צירים ו-5 צירים בו זמנית. לאחר עיבוד של למעלה מ-4.2 מיליוןחלקי אלומיניום כרסום cncבמשך שני עשורים, צוות ההנדסה שלנו הרכיב את המדריך הטכני הזה. מסמך זה מספק נתוני עיבוד שבבי אמפיריים, מודלים מתמטיים של תגמול סובלנות, קריטריונים לבחירת כלים, ניתוח שורשי-הכשלים וכללי תכנון-הפחתת עלויות עבור מובילי רכש ומהנדסי מכונות.
זרימת עבודה של כרסום CNC של אלומיניום ו-DFM:
· Step 1: MATERIAL SELECTION ->Al6061-T651 (הקלה במתח), Al7075-T6, Al5052-H32
· Step 2: DFM ANALYSIS -> Wall Thickness >= 0.8מ"מ, עומק כיס<= 5x Radius (R >= 1.1r)
· Step 3: TOLERANCE PLAN ->ISO 2768-m תקן|פיצוי מתמטי לפני אנודיז
· Step 4: TOOLING & PATHS ->3-חליל 45 מעלות Helix DLC מצופה|כרסום טרוקואידי דינמי
· Step 5: QUALITY VERIFICATION ->ספקטרומטריה אופטית|בדיקת CMM 3D|ביקורת ISO/IATF
בחירת סגסוגת אלומיניום ויכולת עיבוד מתכתית
בחירת דרגת האלומיניום האופטימלית דורשת איזון חוזק מכני, עמידות בפני קורוזיה, יכולת ריתוך, עלות חומר גלם ואינדקס עיבוד. להלן ניתוח הנדסי מפורט של סגסוגות האלומיניום המחושלות העיקריות המשמשותכרסום אלומיניום מדויק.
השוואת אינדקס מכוניות יחסית (%):
· Al7075-T6: 100%
· Al2024-T3: 95%
· Al6061-T651: 85%
· Al7050-T7451: 80%
· Al5052-H32: 50%
Al6061 T6 לעומת T651 כללי בחירת מזג
Al6061 (משפחת Al-Mg-Si) היא סוס העבודה של ההנדסה הכללית. הוא מציג קשיחות גבוהה, עמידות טובה בפני קורוזיה ויכולת ריתוך מצוינת.
· קו בסיס של הרכב כימי:מגנזיום (0.8%–1.2%), סיליקון (0.4%–0.8%), נחושת (0.15%–0.40%), כרום (0.04%–0.35%), ברזל (פחות או שווה ל–0.7%).
· הבדלי מצב מזג (T6 לעומת T651):
· מזג T6:תמיסה מטופלת בחום-ומיושנת באופן מלאכותי. חומר T6 שומר על מתחים שיוריים פנימיים גבוהים הנגרמים במהלך כיבוי מים מהיר. כאשר כיס כבד מסיר מתכת משמעותית מצד אחד של לוחית T6, חוסר איזון של הלחצים הפנימיים הללו, וכתוצאה מכך קידה חמורה של חלקים.
·טמפרטורת T651:התמיסה מטופלת בחום-, מוקלת במתח-על ידי מתיחה מבוקרת (1.5% עד 3% סט קבוע), ולאחר מכן מיושן באופן מלאכותי.שֶׁלָנוּ mandates Al6061-T651 stock for all plate components requiring >30% הסרת חומרים.
Al7075 מאפייני כרסום תעופה וחלל חוזק גבוה
Al7075 (משפחת Al-Zn-Mg-Cu) היא דרגת תעופה וחלל אולטרה-גבוהה-. אבץ הוא יסוד הסגסוג העיקרי (5.1%-6.1%).
· קו בסיס של הרכב כימי:אבץ (5.1%–6.1%), מגנזיום (2.1%–2.9%), נחושת (1.2%–2.0%), מנגן (0.30%), סיליקון (0.40%).
· ביצועי עיבוד שבבי:חוזק התפוקה מגיע ל-503 MPa (כמעט כפול מזה של 6061-T6). החומר נחתך עם שבבים קצרים ושבירים ומציג אפס התנהגות גומי, מה שמניב חספוס מעולה של פני השטח (Ra<0.4μm) during finishing.
· מגבלות:עלות חומר גלם גבוהה (~2.2× המחיר של 6061), עמידות מופחתת בפני קורוזיה ויכולת ריתוך גרועה.
השוואת ביצועי סגסוגת משנית עבור Al5052 Al2024 ו- Al7050
· Al5052-H32:סגסוגת שאינה-ניתנת לטיפול בחום-עם תכולת מגנזיום גבוהה (2.2%-2.8%). גמיש ורך במיוחד, מה שהופך אותו לנטייה להצטברות קצוות ולשבבים ארוכים וחוטיים במהלך הטחינה. המתאים ביותר עבור סוגריים מתכת הדורשים כיפוף לאחר מכן.
· Al2024-T3:אלומיניום סגסוגת-נחושת מספק עמידות יוצאת דופן בפני עייפות. בשימוש נרחב בקורי גזירה של מטוסים ובחברי מתח. דורש בקרת טמפרטורה הדוקה במהלך כרסום עקב התפשטות תרמית.
· Al7050-T7451:פותח עבור חלקי מבנה תעופה וחלל עבים-(עובי של למעלה מ-100 מ"מ). מציע עמידות מעולה בפני פיצוח קורוזיה- בהשוואה ל-7075-T6.

מטריצת מאפיינים מתכות מפורטת ומטריצת עיבוד
|
דרגת אלומיניום וטמפרור |
צפיפות (g/cm3) |
חוזק מתיחה (MPa) |
חוזק תפוקה (MPa) |
קשיות ברינל (HB) |
מוליכות תרמית (W/m⋅K) |
מקדם התפשטות תרמית ( μm/m⋅∘C) |
דירוג יכולת עיבוד (%) |
יישום תעשייתי ראשוני |
|
Al6061-T6 |
2.70 |
310 |
276 |
95 |
167 |
23.2 |
80% |
סוגריים לרכב, מסגרות תעשייתיות |
|
Al6061-T651 |
2.70 |
310 |
276 |
95 |
167 |
23.2 |
85% |
לוחות מבניים מדויקים, תאי מוליכים למחצה |
|
Al7075-T6 |
2.81 |
572 |
503 |
150 |
130 |
23.6 |
100% |
צלעות תעופה וחלל,-זרועות רובוטיקה במתח גבוה |
|
Al7075-T651 |
2.81 |
572 |
503 |
150 |
130 |
23.6 |
100% |
רכיבים מבני מטוסים, תושבות הגנה |
|
Al2024-T3 |
2.78 |
483 |
345 |
120 |
121 |
22.8 |
95% |
לוחות עור תעופה וחלל, חומרה צבאית |
|
Al5052-H32 |
2.68 |
230 |
193 |
60 |
138 |
23.8 |
50% |
מארזים ימיים, סוגרי יריעות |
|
Al7050-T7451 |
2.83 |
524 |
462 |
140 |
157 |
23.5 |
80% |
Heavy aerospace bulkheads (>עובי 80 מ"מ) |
כשלים בכרסום אלומיניום ב-CNC ופתרונות לרצפת חנות
מדריכי עיבוד סטנדרטיים מציגים לעתים קרובות תרחישים תיאורטיים אידיאליים. ברצפת החנות, תנאי הייצור- האמיתיים מציגים משתנים פיזיים מורכבים. להלן שלושה מקרי כשל הנדסי מפורטים שתועדו ב- Dazao Machinery, יחד עם הפרוטוקולים הטכניים שפותחו כדי לפתור אותם.
תקציר כשל קומת חנות DAZAO:
1. Residual Stress Warping -> Root Cause: Unbalanced quenched stress in Al6061-T6 plate ->פתרון: עבור אל Al6061-T651 + חישול סימטרי + חישול מתח.
2. Anodizing Bore Shrinkage -> Root Cause: 50% inward growth of Al2O3 layer during anodizing ->פתרון: טרום-קדח גדול יותר באמצעות נוסחת פיצוי Dazao.
3. Chip Packing & Micro-Welding -> Root Cause: High RPM thermal softening with 4-flute end mill in deep slot ->פתרון: 3-Flute DLC End Mill + Dynamic Trochoidal Toolpath + 70-bar MQL.
ביטול עיוות שאריות מתח וקידה חלקית
תיאור האירוע
הזמנה של 150 לוחות דיור חלל (350 מ"מ × 200 מ"מ × 15 מ"מ) שנטחנו ממלאי לוחות רגיל של Al6061-T6 הפגינו שגיאת קשת גבוהה באופן בלתי מקובל לאחר עיבוד. עם שחרור לסתות הלחצים, מרכז הצלחת התכופף כלפי מעלה, ויצר שגיאת שטוחות של0.82מ"מ לאורך 350 מ"מ. זה חרג מסובלנות השרטוט של פחות או שווה ל-0.05 מ"מ, מה שגרם לכל האצווה הראשונית להיכשל בקרת איכות.
ניתוח סיבת השורש
צלחת Al6061-T6 סטנדרטית מכילה מתחי דחיסה פנימיים גבוהים במשטחים החיצוניים המאזנים את מתחי המתיחה הפנימיים כתוצאה מרווית מים. עיבוד של חלל נפח של 60% לתוך הצד העליון הרס את שיווי המשקל הזה. שכבת הדחיסה התחתונה הנותרת הבלתי מופרעת התרחבה ביחס לחלק העליון, ועיוותה את הרכיב.
פרוטוקול הנדסה של Dazao
1. החלפת חומר:שונה מפרט החומר מ-Al6061-T6 לAl6061-T651, תוך שימוש במתיחה-במלאי צלחות משוחרר.
2. נתיב כלי חיספוס סימטרי:הטמיע תוכנית מאוזנת להסרת מתכות. עיבוד של 50% עומק בצד A, היפוך את חלק העבודה לעיבוד של 100% עומק בצד B, ולאחר מכן חזר לצד A למעבר אחרון.
3. שלב הפחתת מתח תרמי:הציג אפייה לשחרור-לחץ ביניים (175∘C למשך שעתיים, תנור מקורר) לאחר טחינה גסה לפני מעברי גימור דיוק סופיים. שגיאת השטיחות ירדה למטה0.018 מ"מ.
חישוב שינויי מידות אנודיזציה עבור קידוחים מדויקים
תיאור האירוע
אצווה של בתי משותף רובוטים 7075-T6 כללה קדח מיסב מדויק שצוין ב-
∅28.000 מ"מ (התאמה H7). הַבָּאכרסום אלומיניום ב-cnc מדויקפעולות, בדיקת CMM מאומתת קידוחים ב-∅28.012 מ"מ. החלקים נשלחו לאנודיזציה של מעיל קשה מסוג III (עובי שכבה נומינלית של 40 מיקרומטר). בדיקת האנודיזה לאחר-הראתה שקוטרי הקדח הפנימי התכווצו ל-∅27.968 מ"מ, מה שהפך את כל האצווה לבלתי שמישה להרכבת מיסבים.
ניתוח סיבת השורש
אנודיזציה היא תהליך המרה אלקטרוכימי הממיר אלומיניום על בסיס פני השטח לתחמוצת אלומיניום (Al2O3). באופן מכריע,הציפוי האנודייז גדל 50% פנימה לתוך המצע ו-50% כלפי חוץ מהמשטח המקורי.
עובי הסרט הכולל של 40 מיקרומטר נבנה כלפי חוץ ב-20 מיקרומטר לכל קיר. עבור קדח פנימי, צמיחה חיצונית זו מפחיתה את הקוטר הפנימי ב-2×20μm=40μm(0.040mm). בעת הערכהאפשרויות גימור משטח אילגון מדויק, יש ליישם בקפדנות את ההפרשות הממדיות לפני-העיבוד.
נוסחת ופרוטוקול פיצוי מתמטי
כדי להשיג את ממד הפוסט{0}}היעד לאנודיז (Dסוֹפִי), הממד המוכן לפני-אנודיז (Dמִרֹאשׁ) יש לחשב באמצעות המשוואות הבאות:
צמיחה כלפי חוץ לכל קיר (δהַחוּצָה)=Tסֶרֶט×0.50
לקידוח פנימי: דמִרֹאשׁ=Dסוֹפִי+(2×δהַחוּצָה)
עבור פירים חיצוניים: דמִרֹאשׁ=Dסוֹפִי−(2×δהַחוּצָה)
אֵיפֹה Tסֶרֶט מייצג את עובי ציפוי האנודיז הכולל.
Dazao Pre-Chining Bore Allowance Chart (יעד: H7 Fit∅28.000מ"מ)
|
סוג אנודיז |
עובי סרט מוגדר ( TfilmTסֶרֶט) |
צמיחה חיצונית / חומה ( δ החוצהδהַחוּצָה) |
יעד לעיבוד שבבי ( DpreDמִרֹאשׁ) |
פוסט אחרון-אנודייז גודל קדח ( דסופיDסוֹפִי) |
|
אין אנודייז |
0μm |
0.000 מ"מ |
∅28.010 מ"מ |
∅28.010 מ"מ |
|
סוג II ברור |
12μm±2μm |
0.003 מ"מ |
∅28.016 מ"מ |
∅28.010 מ"מ |
|
סוג II שחור |
20μm±3μm |
0.005 מ"מ |
∅28.020 מ"מ |
∅28.010 מ"מ |
|
מעיל קשיח מסוג III |
40μm±5μm |
0.010 מ"מ |
∅28.030 מ"מ |
∅28.010 מ"מ |
|
Type III Hard + PTFE |
50μm±5μm |
0.0125 מ"מ |
∅28.035 מ"מ |
∅28.010 מ"מ |
מניעת ריתוך מיקרו ואריזת שבבי כיס עמוק
תיאור האירוע
בזמן כרסום-במהירות גבוהה של כיס בעומק 45 מ"מ (יחס L/D=7.5:1) ב-Al6061 באמצעות 6 מ"מ
כרסום קצה סטנדרטי בעל 4 חלילים הפועל במהירות של 12,000 סל"ד, שבירה של הכלי התרחשה כל 12 עד 15 חלקים. דפנות חלל הראו סימני שריטה עמוקים, התפרצויות חמורות ואלומיניום מותך מרותך לתוך חלילי כלי עבודה.
ניתוח סיבת השורש
1. הגבלת נפח חליל:טחנת קצה של 4- חלילים בעלת שקעי חלילים צרים. עמוק בכיס, שבבי אלומיניום אינם יכולים להתפנות, מה שגורם לחיתוך שבב מחדש.
2. ריכוך תרמי:החיכוך העלה במהירות את הטמפרטורה מעבר ל-250∘ג. האלומיניום רקיע נמס והותך על גבי חלילי כלי טונגסטן קרביד, ויצרוBuilt-Edge Up (BUE)שתפס וקרע את החותך.
פרוטוקול הנדסה של Dazao
1. עיצוב מחדש של כלי עבודה:סטנדרטי על חליל 3-, חרס קצה סליל 45 מעלות הכולל חלילים מלוטשים במראה- וציפוי פחמן דמוי יהלום (DLC) (מקדם חיכוך μ<0.1).
2. נתיב כלים טרוכואידי דינמי:נטוש חריץ ברוחב מלא.- נתיבי כלים כרסום דינמי יישומי השומרים על חיבור רדיאלי (אe) של 12% מקוטר הכלי (0.72 מ"מ) ועומק צירי מלא (אp) של 2.0×D(12.0mm).
3. אספקת נוזל קירור-בלחץ גבוה:הותקן 70-בר כלי סיכה מינימלי כמות (MQL) עם ערפל שמן צמחי לפיצוץ שבבים כלפי מעלה והחוצה מחללים עמוקים. חיי הכלי גדלו ב850%עם אפס כשלי ריתוך מיקרו-.

התגברות על עיוות אלסטי תחת הידוק מתקן
תיאור האירוע
רכיבי טבעת דקים-(120 מ"מ OD × 114 מ"מ ID × 30 מ"מ גובה, עובי דופן 3.0 מ"מ) כרסום בתוך מלחציים הידראוליים סטנדרטיים עברו בדיקות עגולות כשהם מהודקים (קטן או שווה ל-0.010 מ"מ). לאחר ביטול-הידק, הטבעות התרחבו בצורה אלסטית לצורה אליפסה, והראו שגיאת עגול של0.14 מ"מ.
פִּתָרוֹן
הוחלפו מלסתות מלחציים מכניות 2 נקודות עםעוגה מלאה-בצורת 360 מעלות-לסתות רכותמעובד כדי להתאים לפרופיל החיצוני של חלק העבודה. מומנט הידוק הידראולי מופחת מ-45N⋅m ל-12N⋅m, בשילוב עם לוחית מתקן ואקום למעברי חזית סופיים. שגיאת העגול הצטמצמה ל-0.008 מ"מ.
בחירת כלי חיתוך ואופטימיזציה של מהירויות והזנות
אופטימיזציהמהירויות והזנות כרסום של אלומיניום cncדורש הבנה כיצד גיאומטריית הכלים, בחירת מצע קרביד, ציפויים ודינמיקת חיתוך מתקשרים.
דרישות ציפוי DLC וגיאומטריית חליל קצה מיל
בחירת ספירת חלילים
· כרסום קצה של 2 חלילים:תכונה את נפח שקע החליל הגדול ביותר. אידיאלי עבור כרסום כבד, חריץ ופעולות חיספוס בדרגות רכות (Al5052, Al6061) שבהן נפח השבבים גבוה.
· כרסום 3 חלילים:מייצג את האיזון האופטימלי לכרסום חלקי אלומיניום. מספק חוזק ליבה גבוה ב-50% מעיצובי 2-חלילים תוך שמירה על שטח מספיק של מרווח שבבים עבור כרסום דינמי במהירות גבוהה.
· כרסום 4 חלילים:מוגבל לפעולות גימור קלות במיוחד-(אeפחות או שווה ל-2%D) בסגסוגות-סיליקון גבוהות או-קשיות גבוהה (Al7075). הימנע מחספוס כללי בגלל שטח מרווח קטן של שבבים.
דינמיקת זווית סליל
· סליל 30 מעלות סטנדרטי:מייצר כוחות רדיאליים גבוהים יותר, מעודד פטפוט בקטעים דקים-בקירות.
· סליל גבוה 45 מעלות / 55 מעלות:הופך כוחות חיתוך רדיאליים לכוחות צירים, הרמת שבבים בצורה חלקה במעלה החילים ומשפר את גימור הדופן.
· סליל משתנה (למשל, 38 מעלות / 41 מעלות / 45 מעלות):שובר את תדר התהודה הרמונית במהלך החיתוך, מבטל סימני פטפוט על סיפוקים ארוכים.
טכנולוגיות ציפוי
· קרביד מלוטש לא מצופה:Micrograin טונגסטן קרביד מלוטש למשטח מראה (Ra<0.05μm) prevents aluminum adhesion.
· יהלום-כמו פחמן (DLC): Amorphous carbon coating providing extreme hardness (Vickers>5000HV) ומקדם חיכוך נמוך (~0.05). מצוין לעיבוד יבש או MQL.
· Zirconium Nitride (ZrN):מציע יציבות תרמית גבוהה ומונע הצטברות קצה.
· איסור ציפוי: לעולם אל תשתמש בכלים מצופים TiAlN או AlTiN על אלומיניום. תכולת האלומיניום בציפוי חולקת זיקה כימית עם חומר העבודה מאלומיניום, ומאיצה ריתוך מיקרו- והרס הכלים.
נוסחאות מתמטיות להזנות מהירות והסרת חומרים
1. מהירות חיתוך (Vc, מטר לדקה):
Vc=(π⋅D⋅n)/1000
כאשר D הוא קוטר הכלי במ"מ, ו-n הוא מהירות הציר בסל"ד.
2. מהירות ציר (n, סל"ד):
n=(Vc⋅1000)/(π⋅D)
3. קצב הזנה (Vf, מ"מ לדקה):
Vf=n⋅z⋅fz
כאשר z הוא מספר החלילים, ו-fzהוא הזנה לכל שן (מ"מ/שן).
4. שיעור הסרת חומרים (MRR, ס"מ3/דקה):
MRR=(אp⋅ae⋅Vf)/1000
איפה אpהוא עומק חיתוך צירי (מ"מ), וכן אeהוא רוחב חיתוך רדיאלי (מ"מ).
מטריצת פרמטרים תפעוליים מהירויות והזנות
מטריצת ההתייחסות הבאה חלה על עיבוד עיבוד מיקרוגריין קרבידAl6061-T651וAl7075-T6בתנאי נוזל קירור או MQL.
|
מִבצָע |
קוטר כלי (D, מ"מ) |
ספירת חלילים |
שִׁכבָה |
Vc (מ/דקה) |
מהירות ציר (נ , סל"ד) |
הזנה / שן ( fz, מ"מ) |
חיתוך רדיאלי (אe) |
חיתוך צירי (אp) |
יעד MRR (ס"מ3/minc) |
|
חריצים מחוספסים כבדים |
12.0 |
2 |
ללא ציפוי מלוטש |
450 |
12,000 |
0.08 |
1.00×D (12 מ"מ) |
0.50×D (6 מ"מ) |
518 |
|
כרסום דינמי |
10.0 |
3 |
מצופה DLC |
750 |
23,800 |
0.12 |
0.15×D (1.5 מ"מ) |
2.00×D (20 מ"מ) |
257 |
|
גימור קיר במהירות- |
10.0 |
3 |
מצופה DLC |
900 |
28,600 |
0.05 |
0.02×D (0.2 מ"מ) |
1.50×D (15 מ"מ) |
12.8 |
|
כרסום פנים (חותך זבובים) |
50.0 |
4 |
תוספות PCD |
1,200 |
7,600 |
0.15 |
0.75×D (37.5 מ"מ) |
0.80 מ"מ |
182 |
|
Deep Micro-כיסים |
3.0 |
2 |
מצופה DLC |
300 |
31,800 |
0.02 |
0.20×D (0.6 מ"מ) |
0.30×D (0.9 מ"מ) |
0.68 |

דגם החלטה של כרסום אלומיניום שלושה צירים מול חמשת צירים
בחירה בין 3 צירים ובו-זמניתכרסום אלומיניום 5 ציריםמכתיב את עלות המתקן, ספירת ההתקנה, דיוק גיאומטרי ומחיר החלק הסופי.
הבדלים קינמטיים ופיזיקת רטט על תליית הכלים
· כרסום 3 צירים:כלי החיתוך נע לאורך צירים לינאריים (X,Y,Z). יעיל ביותר עבור צלחות שטוחות, חללים חד צדדיים- וגיאומטריות מנסרות.
הגבלה: דורש הגדרות מרובות ולסתות רכות כדי לעבד תכונות מורכבות על פני חלקים מרובי צדדים, תוך הצגת שגיאות מיקום נתונים (±0.02 מ"מ עד ±0.05 מ"מ לכל היפוך).
· 3+2 יצירת אינדקס של ציר:צירים סיבוביים (A/B/C) ממקמים את חלק העבודה בזוויות הטיה קבועות, ומאפשרים מהלכי חיתוך סטנדרטיים של 3 צירים. מקצר משמעותית את זמני ההתקנה.
· כרסום 5 צירים סימולטני:כל חמשת הצירים נעים במקביל תחת בקרת CNC. קריטי לאימפלרים תעופה וחלל, עקומות אורגניות, חללים בעלי זווית עמוקה וסובלנות מיקום אמיתית של-משטחים הדוקים. עבור חלקים מנסרים מורכבים, מינוףשירותי כרסום CNC 5 צירים מותאמים אישיתמבטל שגיאות ערימה מצטברות של מתקן.
מטריקס הנדסה של שלושה צירים וחמישה צירים
|
קריטריוני בחירה |
כרסום CNC בעל 3 צירים |
3+2 כרסום אינדקס ציר |
כרסום CNC סימולטני 5 צירים |
|
ספירת הגדרות (תיבה 6-צדדית) |
6 הגדרות (6 מתקנים/היפוכים) |
2 הגדרות |
הגדרה אחת ("בוצע באחד") |
|
דיוק מיקום אמיתי |
±0.050 מ"מ |
±0.015 מ"מ |
±0.005 מ"מ |
|
אורך הכלי- |
Long (L/D>6:1 נדרש) |
בינוני (L/D∼4:1) |
קצר (L/D פחות או שווה ל-3:1 באמצעות הטיה) |
|
רטט ופטפוט |
סיכון גבוה בכיסים עמוקים |
סיכון בינוני |
מינימלי (כלים קצרים קשיחים) |
|
עלות מתקן ראשונית |
נמוך לכל מתקן; סך הכל גבוה |
לְמַתֵן |
נמוך (טרוניון אוניברסלי/נקודת-אפס) |
|
תעריף מכונה לפי שעה |
$35-$55 לשעה |
$60-$85 לשעה |
$95-$150 לשעה |
|
הגיאומטריה המתאימה ביותר |
צלחות שטוחות, סוגריים פשוטים |
בלוקים מנסרים מרובי-צדדים |
אימפלרים, צלעות תעופה וחלל, שתלים רפואיים |
כלכלה מוצלבת בנפח ייצור
לייצור-בנפח נמוך (1 עד 50 חתיכות) של רכיבי אלומיניום מורכבים-רב-צדדיים,כרסום אלומיניום 5 ציריםבדרך כלל זול יותר מכרסום 3 צירים.
While the hourly rate for a 5-axis machine is higher, eliminating 4 to 5 custom milling fixtures and cutting setup times from 12 hours to 1.5 hours offsets the higher machine rate. Conversely, for high-volume orders (>2,000 חלקים), פיתוח מצבות אוטומטיות מרובות- חללים 3 צירים מניב לעתים קרובות את המחיר הנמוך ביותר ליחידה.
עיצוב לכללי ייצור ובקרת סובלנות
אופטימיזציה של תכנונים לייצור מוריד את זמן העיבוד, מבטל כלי עבודה מותאמים אישית ומוריד את שיעורי הפגמים עבורכרסום אלומיניום בהתאמה אישיתפרויקטים.
רדיוס פינתי פנימי ומגבלות עומק לרדיוס
· שגיאת הפינה החדה:אי אפשר לייצר פינות מרובעות אנכיות פנימיות של 90 מעלות באמצעות כרסום קונבנציונלי. על המעצבים לציין רדיוס פילה פנימי.
· שגיאת הרדיוס השווה-:הגדרת רדיוס הפינה הפנימי (R) שווה בדיוק לרדיוס כלי החיתוך (r) מאלצת את החותך לעצור את המומנטום, לשנות כיוון באופן מיידי ולהיכנס ל-180 מעלות של קשת החותך. זה גורם לסימני פטפוט חמורים ולרטט בכלי.
· כלל רדיוס 1.1x:ציין תמיד רדיוס פינתי פנימילפחות 10% גדול יותרמרדיוס החותך הנומינלי (R גדול או שווה ל-1.1×r). עבור כלי בקוטר 10 מ"מ (r=5 מ"מ), תכנן את רדיוס הפינה הפנימית ל-R גדול או שווה ל-5.5 מ"מ. זה מאפשר לנתיב הכלי לטאטא ברציפות מבלי להשהות.
· עומק-ל-יחס רדיוס:שמור על עומק כיס H קטן או שווה ל-5×R. עבור כיסים עמוקים יותר מ-50 מ"מ, הגדל את רדיוסי הפינות ל-R גדול מ-8 מ"מ או שווה ל-8 מ"מ כדי להתאים כרסמי קצה קשיחים וגדולים בקוטר-.
הנחיות עובי קיר מינימלי עבור רכיבי קיר דק
למרות שאלומיניום מציע יחס חוזק גבוה-ל-משקל, קירות דקים שאינם נתמכים מתכופפים תחת כוחות רדיאליים של כלי החיתוך (Fr), הגורם לשגיאות התחזות ולפטפוט הרמוני.
· קירות אנכיים לא נתמכים:שמור על עובי דופן מינימלי גדול או שווה ל-0.8 מ"מ עבור גבהים של עד 20 מ"מ.
· קירות עמוקים גבוהים:עבור גובה קיר העולה על 50 מ"מ, שמור על עובי דופן גדול או שווה ל-1.5%×גובה.
· עובי רצפת בסיס:שמור על עובי רצפה גדול מ-1.0 מ"מ או שווה לרוחב כיסים עמוקים כדי למנוע רטט-שנגרמת רצפה במהלך מעברי חזית.
יכולת חספוס פני השטח ותקנים לאחר עיבוד
|
חספוס פני השטח (Ra) |
תהליך עיבוד שבבי |
יישום טכני |
מכפיל עלות |
|
Ra3.2μm (125μin) |
חיספוס דינמי במהירות- גבוהה |
משטחים פנימיים שאינם-מתואמים, כיסי שחרור |
1.0× (בסיס) |
|
Ra1.6μm (63μin) |
גימור מסחרי סטנדרטי |
משטחי הרכבה מבניים כלליים, כיסויים גלויים |
1.2× |
|
Ra0.8μm (32μin) |
מעבר גימור מדויק (וzפחות או שווה ל-0.03 מ"מ) |
פנים איטום הידראוליות, חריצי O-טבעות, מושבי מיסבים |
1.6× |
|
Ra0.4μm (16μin) |
PCD Diamond Fly-חיתוך / מיקרו-ליטוש |
מראות אופטיות, אוגני איטום-בוואקום גבוהים |
2.5× |

פירוט עלויות ייצור וביקורת איכות ספקים
הבנת מניעי העלויות שמאחורירכיבי אלומיניום בעיבוד cncמאפשר למנהלי רכש לייעל את תקציבי הייצור מבלי לוותר על האיכות.
נהגי עלות ראשוניים עבור רכיבי אלומיניום מעובדים בעיבוד CNC
1. יחס קנה-ל-טיסה (ניצול חומרים):
יחס קנה-ל-טיסה=(מסה של מלאי גלם)/(מסה של חלק מוגמר)
אם חלק דורש גוש של 10 ק"ג כדי להניב חלק מוגמר של 1 ק"ג (יחס 10:1), 90% מהחומר הנרכש הופך לשבבים. בעוד שניתן למחזר גרוטאות אלומיניום בכ-15% מערך חומר הגלם, יחסי הסרת חומרים גבוהים מגדילים את עלויות החומר הראשוניות ואת זמני מחזור העיבוד.
2. תעריף לשעה של מכונות:
· מרכז עיבוד אנכי סטנדרטי בן 3 צירים (VMC): $35-$55 לשעה.
· מרכז עיבוד אופקי של 4 צירים במהירות גבוהה-(HMC): $65-$90 לשעה.
· מרכז עיבוד 5 צירים מובחר בו זמנית (למשל, הרמלה / DMG MORI): $95-$150 לשעה.
3. מכפיל עלות סובלנות:
הידוק סובלנות מ-ISO מסחרי 2768-m (±0.05 מ"מ) עד לסובלנות מדויקת (±0.005 מ"מ) גורם לעלייה מעריכית בעלות.
רשימת בדיקה לאימות איכות הספק ובדיקת CMM
בעת הערכה של אשירות כרסום אלומיניוםספק, צוותי רכש צריכים לבדוק ספקים מול יכולות האיכות והציוד הבאות:
· MATERIAL INTEGRITY ->אימות ספקטרומטריית פליטה אופטית ישירה (OES).
· EQUIPMENT FLEET ->צירים-במהירות גבוהה (20,000-30,000 סל"ד) עם TSC
· METROLOGY LAB ->חדר CMM מבוקר-בטמפרטורה (20 מעלות ± 0.5 מעלות)
· PROCESS CONTROL ->אלגוריתמים מתמטיים של פיצויים לפני-עיבוד עיבוד
· QUALITY CERT ->ISO9001:2015 & IATF16949:2016 מוסמך
1. יכולות אימות חומר
האם למתקן יש-ספקטרומטריית פליטה אופטית (OES) באתר כדי לאמת את הרכב הכימי של חומרי הגלם ולגלות סגסוגות אלומיניום מזויפות-או חסרות-מפרט לפני החיתוך?
2. מהירות ציר ותשתית נוזל קירור
האם המפעל משתמש בציר-במהירות גבוהה (20,000-30,000 סל"ד) המצוידים ב--High Pressure Through-Spindle Coolant (TSC גדול או שווה ל-70bar) ומערכות ערפול MQL הנדרשות עבור שבב אלומיניום ביעילות גבוהה-?
3. ציוד מטרולוגיה
האם המעבדה המטרולוגית מבוקרת תרמית (20∘C±0.5∘ג)? האם הספק מפעיל מכונות מדידת קואורדינטות תלת-ממדיות (CMM) עם בדיקות סריקה המסוגלות לאמת את המיקום האמיתי, את יציאת הפרופיל הכוללת וחספוס פני השטח לרזולוציה תת--מיקרונית?
מסקנה ותוכנית פעולה הנדסית
דִיוּקכרסום cnc אלומיניוםמסתמך על ניהול קפדני של משתנים תרמיים, כימיים ומכאניים. על ידי התאמת מזג אוויר מאלומיניום (כגון ציון 6061-T651 ליציבות מתח), התחשבות בצמיחת סרט אנודיז בשלב מוקדם בחישובי התכנון, אימוץ כלי עבודה בציפוי DLC 3- ועמידה בהנחיות המחמירות של DFM פינות ועובי דופן, צוותי ההנדסה יכולים לייצר חלקים בעלי ביצועים גבוהים יותר.
רשימה של הנדסת קדם-ייצור:
· מזג חומר נבחר (T651 צוין עבור צלחות כיס כבדות).
· Internal vertical corner radii sized to R >= 1.1x רדיוס החותך.
· קידוחים מדויקים מותאמים לצמיחת אנודיזציה (החל כלל 50/50).
· Wall thickness verified (>=0.8mm for short walls, >=1.5% גובה עבור קירות גבוהים).
· נבחרו כלים מצופים DLC עם 3 חלילים ומסלולי כרסום דינמיים.
· טולרנסים מסחריים שצוינו (ISO 2768-m) שבהם אין צורך בהתאמה הדוקה.
כדי להעריך את העיצובים ההנדסיים שלך לפני שאתה מתחייב לכלי ייצור, אתה יכולהעלה את דגם ה-CAD שלך לבדיקת DFM אוטומטיתישירות לצוות הטכני שלנו.

שאלות נפוצות בנושא כרסום CNC אלומיניום
01.מהי מהירות הציר האופטימלית לכרסום אלומיניום Al6061?
02.למה כדאי לי לבחור Al6061-T651 על פני Al6061-T6 לכרסום CNC?
03. כיצד האנודיז משנה את הממדים הקריטיים של חלקי אלומיניום כרסום CNC?
04.מדוע כרסני קצה 3-חלילים עדיפים על כרסני קצה 4-חלילים לכרסום אלומיניום?
05. מהו עובי הדופן המינימלי עבור חלקי אלומיניום כרסום CNC מדויק?
06.מדוע יש להימנע מציפויי TiAlN בעת כרסום רכיבי אלומיניום?