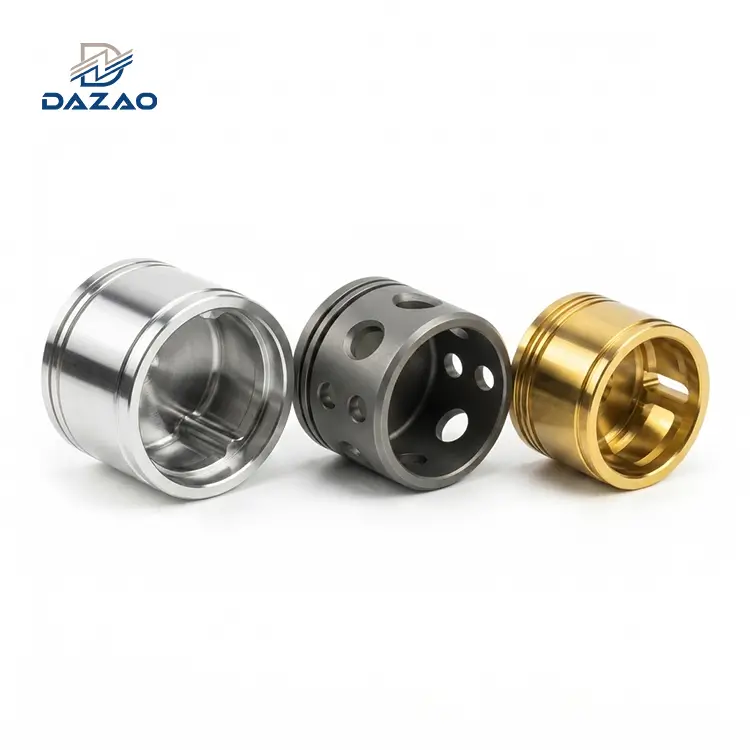
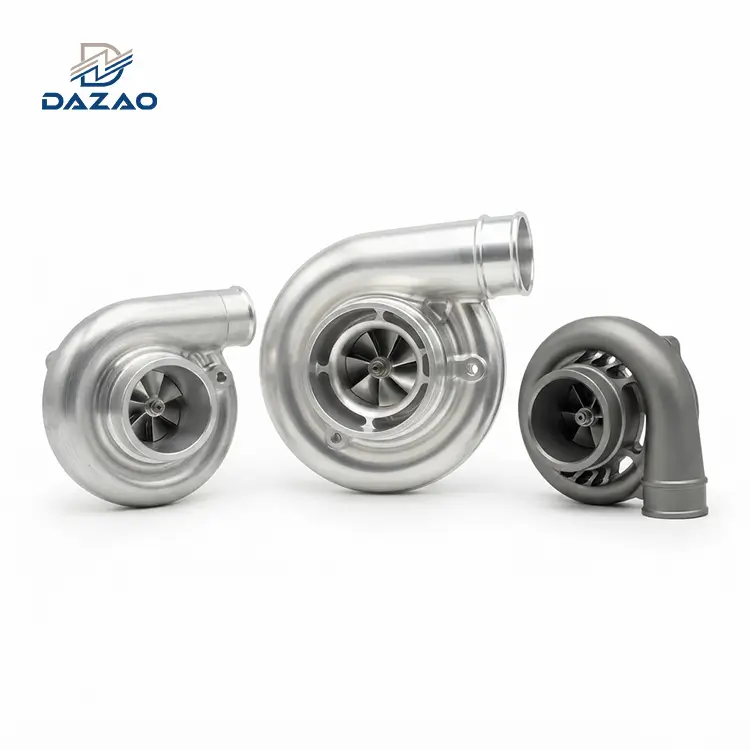
בחירה נכונהתהליך ייצור אלומיניוםדורש איזון נפח ייצור, סובלנות ממדי ועומס מכני. עֲבוּרייצור אלומיניום בנפח נמוך(1 עד 500 יחידות),אב טיפוס עיבוד CNCבאמצעותAl6061-T6אוֹAl7075-T6מציע את זמן ההובלה הנמוך ביותר (3 עד 7 ימים) והסובלנות הדוקה ביותר (±0.01 מ"מ) ללא השקעת כלי עבודה מראש.
בעת שינוי קנה מידה לנפח-אמצעי (500 עד 5,000 יחידות), נקודת המפנה הפיננסית בין צירים מרובי-ייצור אלומיניום CNCו-כלי רךיציקת אלומיניוםתלוי בשיעורי גרוטאות עיבוד משני (בדרך כלל 4% עד 8% ביציקות) ושעות הנדסה של עיצוב מחדש של זווית טיוטה. עיוות תרמי בקירות דקים-אב טיפוס מאלומיניום מעובדרכיבים נמחקים על ידי הטמעת-מתוח מראש6061-T651מלאי ומחזור חישול בן 3-שלבי חישול ב-175 מעלות למשך שעתיים.
המציאות המעשית של רכישת רכיבי אלומיניום מעובדים
קונים הנדסיים ומנהלי פרויקטים ברובוטיקה, תעופה וחלל, רכב ופיתוח חומרה רפואית נתקלים לעתים קרובות בצווארי בקבוק יקרים במהלךייצור חלקי אלומיניום. עיוות ממדים לאחר ביטול הידוק, אי-התאמות צבע של אצווה-ל-אצווה, עמלות כלי עבודה בלתי צפויות וכשלים מבניים במהלך קנה מידה של אב טיפוס מייצגים נקודות כשל נפוצות בשרשרת האספקה העולמית.
מדריכים מקוונים רבים מספקים הגדרות מתכת גנריות ללא נתונים טכניים מרצפות עיבוד בפועל. Xiamen Dazao Machinery, שהוקמה בשנת 2000 עם הסמכות ISO9001:2015 ו-IATF16949:2016, גישותייצור אלומיניום בהתאמה אישיתמנקודת מבט הנדסית. לאחר שהפיק מעל 500,000 דיוקאב טיפוס לחלקי אלומיניוםורכיבים בדרגת ייצור, מדריך זה מציג נתונים גולמיים של חנות עיבוד שבבי, מכניקת מתח תרמי, נוסחאות עלות ופרוטוקולי Design for Manufacturability (DFM) כדי לייעל החלטות רכש.
מטריצת בחירת סגסוגת אלומיניום: איזון יכולת עיבוד, חוזק מתיחה ותגובת אנודיז
בחירת הסגסוגת האופטימלית היא הבסיס של יעילייצור אב טיפוס מתכת. סגסוגות אלומיניום מתחלקות לשתי קטגוריות עיקריות: סגסוגות מחושלות (בשימוש באב טיפוס אלומיניום CNCכרסום, גיליונות ושיחול) וסגסוגות יצוק (המשמשות ליציקת יציקה בלחץ- גבוה).
סקירה כללית של סגסוגות אלומיניום יצוק
· Al6061-T6:תקן התעשייה עבוראבות טיפוס מאלומיניום בהתאמה אישיתורכיבים מבניים. הוא מכיל מגנזיום (0.8-1.2%) וסיליקון (0.4-0.8%) כיסודות סגסוג ראשוניים. הוא מספק חוזק תפוקה בינוני (276 MPa), יכולת עיבוד מצוינת ועמידות מעולה בפני קורוזיה.
· Al7075-T6:סגסוגת תעופה וחלל בעלת חוזק-גבוה- במיוחד עם אבץ (5.1-6.1%) ונחושת (1.2-2.0%). הוא מציג חוזק תפוקה של 503 MPa וקשיות Brinell של 150 HB, מתחרה פלדה מבנית תוך שמירה על שליש מהצפיפות (2.81 גרם/ס"מ³).
· Al5052-H32:סגסוגת שאינה ניתנת ל-טיפול בחום- עם תכולת מגנזיום גבוהה (2.2-2.8%). הוא כולל יכולת יצירת-קור מעולה ועמידות בפני קורוזיה במים מלוחים, מה שהופך אותו לבחירה העיקרית עבורתהליך ייצור אלומיניוםיישומים הכוללים מארזי מתכת וסוגריים.
· Al2024-T3:סגסוגת נחושת גבוהה- (3.8-4.9%) המציעה עמידות גבוהה לעייפות וחוזק מתיחה (483 MPa). מצויין לעתים קרובות עבור מבני מטוסים, אם כי הוא מציג יכולת ריתוך נמוכה יותר ועמידות בפני קורוזיה אטמוספרית בהשוואה ל-6061.
סקירה כללית של סגסוגות אלומיניום יצוק
· A380:סגסוגת היציקה המפורטת ביותר-. מספק איזון אופטימלי של יציקות נוזלים, תכונות מכניות (חוזק תפוקה 160 MPa) ומוליכות תרמית (96.2 W/m·K).
· ADC12:סגסוגת יציקת סיליקון-נחושת-של אלומיניום-תקני סטנדרטי עם נזילות גבוהה, אידיאלית לקירות מורכבים-דקיםייצור רכיבי אלומיניום.
· A356: סגסוגת יציקה ראשונית המשמשת ליציקת חול ויציקת תבנית קבועה. לעתים קרובות-מטופל בחום עד למצב T6 עבור גלגלי רכב-במתח גבוה ובתים מבניים הדורשים קשיחות שבר גבוהה.
|
דרגת סגסוגת |
חוזק תפוקה (MPa) |
חוזק מתיחה (MPa) |
דירוג יכולת עיבוד (%) |
דירוג ריתוך |
איכות אנודיזציה |
|
Al6061-T6 |
276 |
310 |
80% (מעולה) |
טוֹב |
מעולה (סוג II) |
|
Al7075-T6 |
503 |
572 |
70% (הוגן) |
יָרוּד |
מעולה (מעיל קשה) |
|
Al5052-H32 |
193 |
228 |
50% (בינוני) |
מְעוּלֶה |
טוֹב |
|
Al2024-T3 |
345 |
483 |
75% (טוב) |
הוֹגֶן |
הוגן (משתנים) |
|
A380 (Cast) |
160 |
320 |
60% (בינוני) |
יָרוּד |
גרוע (נקודה אפלה) |
|
ADC12 (Cast) |
150 |
310 |
60% (בינוני) |
יָרוּד |
יָרוּד |
סחר מכאני-הפרעות: יכולת עיבוד מול יכולת ריתוך לעומת תגובת אנודיזציה
· Al7075-T6 אנודיזציה לעומת ריתוך:Al7075 יוצר שכבת תחמוצת צפופה ואחידה במהלך אילגון קשיח מסוג III (עד 50 מיקרומטר עובי), ומניב קשיות פני השטח של עד 450-500 HV. עם זאת, תכולת נחושת ואבץ גבוהה מעודדת פיצוח מיקרו במהלך ריתוך היתוך (TIG/MIG). כלל הנדסי: השתמש במחברים מכניים או בריתוך בחיכוך (FSW) עבור מכלולי 7075.
· מגבלות כרסום Al5052:Al5052 מפגין התנהגות של שבבי גומי במהלך פעולות כבדות של כרסום CNC, מה שמוביל ל-קצה בנוי (BUE) בכלי חיתוך. כלל הנדסי: רזרבה 5052 לחיתוך לייזר וכיפוף בלם לחץ. לְפַרֵטAl6061-T6עבור רכיבים הדורשים צפיפות- גבוההאב טיפוס עיבוד cnc.

תובנה טכנית 1: מתח שיורי ועיוות תרמי באבות טיפוס של אלומיניום CNC דקים-
גורם שכיח לכשל ממדי באב טיפוס פונקציונלי מאלומיניוםהייצור הוא עיוות שלאחר-הדחקה. כאשר צלחת שטוחה גדולה (כגון לוחית שלדה בגודל 400 מ"מ x 300 מ"מ x 15 מ"מ) עוברת הסרת מלאי כבד (מעל 60% קצב הסרת חומר), מתחים שיוריים א-סימטריים פנימיים נדחסים ומתרחבים באופן לא שווה.
מכניקה של מתח פנימי
לוחות אלומיניום מגולגלים או חמים- שומרות על מתחים תרמיים מוכיים פנימיים. התפלגות המתח השיורית האורכית (σr) על פני עובי הצלחת h עוקב אחר פרופיל פרבולי:

אֵיפֹה:
· σמקסימום= מתח מתיחה מרבי בעור החיצוני (+40 עד +80 MPa)
· z=מרחק מהציר הנייטרלי
· h=עובי הצלחת הכולל
כאשר חרסות קצה-גבוהות חותכות את השכבה העליונה של החומר, שיווי המשקל המתח נשבר. מתח המתיחה התחתון הבלתי מאוזן גורם לקפיצה חזרה, מייצר סטיית קידה (δ):

אֵיפֹה:
· L=אורך החלק (מ"מ)
· E=מודול אלסטי (68.9 GPa עבור Al6061)
· h=עובי דופן נותר (מ"מ)
Xiamen Dazao Machinery Protocol להפחתת מתחים
כדי להבטיח סובלנות שטוחות מתחת ל-0.02 מ"מ בגדולאב טיפוס מאלומיניום מעובדרכיבים, Xiamen Dazao Machinery אוכפת פרוטוקול ייצור בן 4 שלבים:
1. בחירת חומרים במלאי:מַנדָטAl6061-T651מלאי צלחות. ייעוד T651 מאשר שהחומר הוקל -על ידי תהליך מתיחה מכני (1.5% עד 3% סט קבוע) לאחר טיפול בחום בתמיסה, והורדת מתח שיורי של עד 85%.
2. הסרת מלאי סימטרית:חיספוס חלופי עובר באופן שווה בין פן A ל-Face B תוך שימוש ב-משטחי פנים בעלי הזנה גבוהה (Vc=800 מ"ד/דקה, fz=0.12 מ"מ/שן).
3. חישול הפחתת מתח תרמי:עבור חלקים עם סובלנות קריטית, הכנס טיפול תרמי ביניים בין עיבוד גס למעבר סופי. מחממים חלקים ל-175 מעלות ± 5 מעלות, החזיקו למשך שעתיים, וצנן באוויר- באיטיות בתוך התנור בקצב של < 20 מעלות לשעה.
4. עיבוד משנה- פטפטת מהדק/רטט:לפני מעבר הגימור הקל הסופי (0.2 מ"מ עומק חיתוך), שחרר לחלוטין את הלחצים הידראוליים, אפשר לחלק להתרחב/להירגע באופן טבעי, והדק מחדש-במומנט המינימלי הנדרש (3.5 ננומטר) באמצעות לסתות רכות מותאמות אישית. למגבלות סובלנות מפורטות על פני דרגות אלומיניום שונות, עיין במאמר המקיף שלנומדריך סובלנות לאבי טיפוס אלומיניום CNC.
השוואה בין 4 שיטות עיבוד האלומיניום הליבות: CNC, אקסטרוזיה, יציקת מתכת ופח.
בחירת תהליך ייצור האלומיניום האופטימלי מכתיבה ישירות עלויות כלי עבודה, זמני אספקה ומחירי יחידה.
|
מדד תהליך |
עיבוד CNC (רב-צירים) |
שחול פרופילים |
יציקת-בלחץ גבוה |
ייצור פח מתכת |
|
נפח כלכלי |
1 - 1,000 יחידות |
1,000 - 100,000+ |
5,000 - 500,000+ |
50 - 5,000 יחידות |
|
עלות כלי עבודה |
$0 (תקנים בלבד) |
$1,500 - $6,000 |
$15,000 - $80,000 |
$200 - $1,500 |
|
זמן אספקה |
3 - 7 ימים |
3 - 5 שבועות |
6 - 12 שבועות |
5 - 10 ימים |
|
עובי קיר מינימלי |
0.5 מ"מ |
1.2 מ"מ |
1.5 מ"מ |
0.8 מ"מ |
|
סובלנות סטנדרטית |
±0.010 מ"מ |
±0.15 מ"מ |
±0.05 מ"מ |
±0.10 מ"מ |
|
מגמת עלות יחידה |
גבוה / שטוח |
נמוך מאוד |
אולטרה-נמוך |
לְמַתֵן |
ייצור אלומיניום CNC ושירות עיבוד שבבי CNC אב טיפוס
ייצור אלומיניום CNCממנף 3-צירים, 4 צירים ו-5 ציר מרכזי כרסום/סיבוב חיסור כדי לחתוך מלאי בילט מוצק לחלקים בעלי דיוק גבוה.
· יכולות מפתח:אידיאלי עבוראב טיפוס מהיר מאלומיניוםאיטרציה וייצור אלומיניום בנפח נמוך. מייצר מורכבות גיאומטרית גבוהה, כיסים, חורים נקשרים ונקבי מיסבים מדויקים ללא השקעת כלי עבודה קבועים. לאסטרטגיות הגדרה שלב-אחר-, עיין במיוחד שלנומדריך לעיבוד CNC מאלומיניום.
· מד דיוק:סובלנות סטנדרטית הנשמרת על ידי Dazao Machinery נעה בין ±0.012 מ"מ ל-±0.005 מ"מ במרכזי עיבוד של הרמלה עם 5 צירים.
· הגבלה:נפח הסרת שבבים גבוה מגדיל את זמני המחזור של יחידות ואת שיעורי גרוטאות החומר בהשוואה לתהליכי יציקת צורה-נטו- כמעט.
תהליך שחול אלומיניום
תהליך האקסטרוזיה מאלץ בילטי אלומיניום מחוממים (450 מעלות - 500 מעלות) דרך פרופיל פלדה מוקשה בלחץ הידראולי גבוה (1,000 עד 10,000 טון).
· יכולות מפתח:מייצר פרופילי חתך ארוכים ואחידים- כגון מסגרות מבניות, מסילות הרכבה וגופי קירור LED. יעיל ביותר עבורייצור אלומיניום בנפח גבוה.
· השקעה בכלים:עלות תבנית נמוכה ($1,500 - $5,000) בהשוואה לתבניות יציקה.
· הגבלה:מוגבל לגאומטריות פרופיל דו מימד לאורך וקטור האקסטרוזיה. מִשׁנִישירות עיבוד שבבי cnc אב טיפוסנדרשות פעולות עבור חורים רוחביים, חריצים וחוטים.
תהליך יציקת אלומיניום
High-Pressure Die Casting (HPDC) מזריק אלומיניום מותך (650 מעלות) לתוך חלל תבנית פלדה מוקשה במהירות גבוהה ולחצים העולה על 70 MPa.
· יכולות מפתח:השיטה הטובה ביותר עבורחלקי אלומיניום בייצור המוניעם קירות דקים (1.5 מ"מ עד 3.0 מ"מ) וצלעות פנימיות מורכבות. מהירויות ייצור גבוהות (עד 120 יריות/שעה).
· השקעה בכלים:עלות כלי עבודה קשיחים ראשוניים גבוהים ($15,000 עד $80,000+) ולוחות זמנים ארוכים של ייצור קוביות (45 עד 60 ימים).
· הגבלה:סיכון לנקבוביות גז פנימית הנגרמת על ידי מילוי עובש סוער במהלך-הזרקה במהירות גבוהה. נקבוביות פוגעת בחיי העייפות ומגבילה טיפול בחום לאחר-היציקה.
ייצור פח אלומיניום
מעסיקה חותכי לייזר סיבי CNC, מכבשי אגרוף צריח, ובלמים הידראוליים לחיתוך, חריץ וכיפוף יריעות אלומיניום (Al5052 או Al6061).
יכולות מפתח:חסכוני- עבור מארזים אלקטרוניים, סוגריים, מגני חום לרכב ופאנלים של שלדה.
כלל כיפוף:רדיוס הכיפוף הפנימי המינימלי חייב להיות שווה או לעלות על 1.5×t (כאשר עובי הגיליון t =) עבור Al5052 כדי למנוע סדקים ברדיוס החיצוני.

תובנה טכנית 2: מודל -אמצעי נקודת קצה (500 עד 5,000 יחידות) - ניתוח ROI של CNC לעומת יציקה
אתגר תכוף עבור מנהלי רכש הוא בחירת האופטימלישיטות ייצור אלומיניוםבמהלך ריצות ייצור-בינוניות (500 עד 5,000 יחידות).
עלויות נסתרות של יציקה לעומת עיבוד CNC
דגמים גנריים משווים לעתים קרובות מחיר יחידת CNC פשוט עם מחיר יחידת יציקה, חסרים שלושה גורמי עלות עיקריים:
1. עיצוב מחדש של זווית טיוטה ושעות הנדסה:יציקה דורשת זוויות טיוטה של מעלה אחת עד 3 מעלות על כל הקירות האנכיים. עיצוב מחדש של רכיבי התאמה ועדכון דגמי CAD צורכים בדרך כלל 20 עד 40 שעות הנדסה ($1,500 - $3,000).
2. נקבוביות ושיעור גרוטאות עיבוד משני:יציקות דורשות עיבוד CNC משני על משטחי התאמה וחורים מושחלים. נקבוביות יציקה פנימית שנחשפת במהלך העיבוד מייצרת שיעורי גרוטאות בין 4% ל-8%, לעומת < 0.5% עבור בילטעיבוד אב טיפוס cnc.
3. תחזוקה והפחתות למות:שיפוץ עובש, החלפת סיכות הליבה ותיקון עייפות תרמית מוסיפים ממוצע של $0.40 עד $1.20 לחלק במהלך מחזור חיים של 10,000 זריקות.
נוסחת עלות בעלות כוללת (TCO).
חשב את נפח ההפסקה-האמיתי (Vbe) באמצעות המודל המתמטי הזה:


אֵיפֹה:
· Cעוֹבֶשׁ= עלות תבנית כלי עבודה קשיחים ($25,000)
· Cמִתקָן= עלות מתקן רך CNC מודולרי ($800)
· Cעיצוב מחדש= עלות שינוי CAD הנדסי ($2,000)
· Sנקבוביות= קצב גרוטאות עיבוד משני עקב חללי יציקה (6%)
· Rמְכוֹנָה= קצב ציר CNC לשעה ($45 לשעה)
|
גורם עלות |
אפשרות א': עיבוד שבבי 100% CNC (Al6061-T6 Billet) |
אפשרות ב': יציקת HPDC + CNC (סגסוגת יצוקה A380) |
|
עמלת כלי עבודה / עובש מראש |
$800 (ג'יג'ים מותאמים אישית) |
28,000 דולר (מתת פלדה) |
|
שעות עיצוב מחדש של DFM / CAD |
$0 (ישיר מ-CAD) |
$2,400 (30 שעות הנדסה) |
|
עלות חומר גלם / יחידה |
$12.50 (בלוק 120x120x80 מ"מ) |
$3.20 (משקל מטיל) |
|
זמן עיבוד / יציקה |
18 דקות ($13.50) |
45 שניות ליהוק ($1.80) |
|
עיבוד CNC משני |
$0 (הושלם בהגדרה) |
4 דקות עיבוד שבבי ($3.00) |
|
מקדם שיעור גרוטאות משני |
0.5% ($0.13) |
6.0% ($0.48) |
|
גימור משטח ליחידה |
$3.00 (נקה אנודייז) |
$2.50 (מעיל אבקה) |
|
מחיר יחידה ב-500 יחידות |
$29.93 ליחידה |
$90.98 ליחידה (הפחתת כלי עבודה) |
|
מחיר יחידה ב-2,500 יחידות |
$29.20 ליחידה |
23.14 $ ליחידה (איזור-איזון) |
|
מחיר יחידה ב-10,000 יחידות |
$28.80 ליחידה |
$13.78 ליחידה (ייצור המוני) |
פְּסַק דִין:מתחת ל-1,800 יחידות, מרובה-ציריםייצור אלומיניום CNCמספק TCO נמוך יותר ומבטל סיכונים-בזמן ההובלה. מעל 2,500 יחידות, יציקת אלומיניום מציעה יתרונות ברורים בעלות-יחידה ברגע שהון כלי עבודה מופחת במלואו.
גישור על הפער: מעבר מעיבוד אבטיפוס CNC לייצור המוני
מעבר מראשיתאב טיפוס הנדסילקנה מידה מלא-חלקי אלומיניום בייצור המוניהיא נקודה נפוצה של כישלון פרויקט. אבות טיפוס פיזיים שמתפקדים היטב כמו דיסקרטייםאבות טיפוס מאלומיניום בהתאמה אישיתנתקלים לעתים קרובות בכשלים בייצור כאשר עוברים לקווי אוטומציה מהירים-.
אשליית האבטיפוס
במהלך מוקדםאב טיפוס מהיר מאלומיניוםריצות, מתכנתי CNC חותכים רכיבים מבלט מוצק באמצעות אורכי כלים מורחבים, צעדים מותאמים אישית-על שגרות ושעות ציר גבוהות. העלות היא משנית למהירות.
עם זאת, לתרגם את עיצוב ה-CAD המדויק ל-aייצור אלומיניום בנפח גבוהתהליך (כגון יציקה או שחול) מציג אילוצים פיזיים עיקריים:
· חלקי קיר לא-אחידים:בוסים מוצקים עבים הסמוכים לקירות חיצוניים דקים גורמים לסימני כיור חמורים ולחללים מתכווצים במהלך התמצקות היציקה.
· כיסים פנימיים חדים:כרסני קצה CNC חותכים בקלות כיסים פנימיים מרובעים אם משתמשים בכלים בגודל נמוך. עם זאת, פיני יציקת מתים- ופורני אקסטרוזיה נשברים תחת פינות תרמיות חדות, המחייבות רדיוס פנימי מינימלי (R גדול מ-1.5 מ"מ או שווה ל-1.5 מ"מ).
כללי אופטימיזציה מרכזיים של DFM לייצור אלומיניום מותאם אישית
כדי לייעל חלקים לייצור-בנפח גבוה תוך שליטהעלות אב טיפוס מאלומיניום, עקוב אחר המלא שלנומדריך עיצוב עיבוד CNC אלומיניוםוליישם את כללי ה-DFM החיוניים האלה:
1. אופטימיזציה של רדיוס כיס פנימי:הימנע ממעברי קיר אנכיים-ישרים ב-90 מעלות בכיסים. ציין רדיוס פינתי פנימי (R) השווה לפחות 0.2×עומק כיס. זה מאפשר למתכנתי CNC להפעיל כרסמות קצה גדולות וקשיחות יותר בקצבי הזנה גבוהים יותר ללא פטפוט כלים או שבירה מוקדמת של החותך.
2. כלל אחיד של עובי קיר:שמור על עובי דופן עקבי על פני כל החלקים של רכיבי אלומיניום יצוק או שחול. מעבר עובי דופן נומינלי בהדרגה תוך שימוש ביחס מתחדד של 1:3 כדי למנוע ריכוזי מתח ועווית התכווצות תרמית.
3. תקן עומק חור מוצמד:באב-טיפוס מהיר של cnc, חורים עמוקים צורכים זמן מחזור ומגבירים את הסיכון לשבירת הברז. הגבל את עומק ההברגה לקוטר החוט הנומינלי של 1.5× (1.5D). חיבור חוט מעבר ל-2D מספק רווח חוזק זניח בסגסוגות אלומיניום.
|
פרמטר תכונה |
עיצוב לא-מותאם |
עיצוב אופטימלי של DFM |
השפעה על עלות יחידה |
|
רדיוס כיס פנימי |
R=0.5 מ"מ (חד) |
R=4.0 מ"מ (ידידותי לכלים) |
-22% עלות עיבוד שבבי |
|
שינוי עובי הקיר |
מעבר שלבים (2 עד 8 מ"מ) |
מתחדדת חלקה T=3.0מ"מ |
מבטל את חור הכיור |
|
יחס עומק חוט |
עומק=3.5x D |
עומק=1.5x D |
-15% בלאי כלים |
|
מפרט סובלנות ממדים |
אוניברסלי ±0.005 מ"מ |
פונקציונלי ±0.012 עד 0.1 מ"מ |
-35% עלות בדיקה |
פרוטוקול ביקורת DFM של Xiamen Dazao Machinery 24 שעות
כאשר צוותי הנדסה מגישים קבצי CAD תלת מימדיים (STEP/IGES) עבור אשירות עיבוד שבבי cnc אב טיפוסציטוט, Xiamen Dazao Machinery מבצעת ביקורת DFM אוטומטית 24 שעות ביממה:
· מיפוי תרמי של עובי דופן:מזהה קירות דקים מתחת ל-0.6 מ"מ המסכנים ברטט במהלך כרסום או פגמים בחיק קר במהלך היציקה.
· ניתוח טווח ויחס גובה-רוחב של הכלים:מחשבת יחסי עומק-ל-קוטר עבור כל הכיסים העמוקים. כיסים עמוקים העולה על 5×D מפעילים התראה להתאמת רדיוסים או פיצול המכלול.
· אימות ערימת סובלנות-:הצלב-סובלנות הדוקה (מתחת ל-0.008 מ"מ ±) מול תכונות הזדווגות פונקציונליות כדי להבטיח שמשטחים לא-קריטיים לא יגדילו את עלויות הייצור שלא לצורך.
עקביות גימור משטח ואנודיזה: ביטול פגמים קוסמטיים ואי התאמות צבע אצווה
טיפולי פני השטח מייצגים את השלב הקריטי האחרון שלייצור חלקי אלומיניום. בעוד שציפויים מגנים על חלקים מפני קורוזיה סביבתית ובלאי מכני, גימור פני השטח נותר אזור סיכון- גבוה לפגמים אסתטיים וגרוטאות ממדים.
|
סוג טיפול |
שכבת עובי (מיקרומטר) |
קשיות פני השטח (HV / Vickers) |
עמידות בפני קורוזיה (שעות ריסוס מלח) |
יישום ראשוני |
|
אנודייז מסוג II |
5 - 25 µm |
200 - 300 HV |
168 - 336 שעות |
קוסמטיקה, קידוד צבע |
|
מעיל קשה מסוג III |
25 - 50 µm |
400 - 500 HV |
1,000+ שעות |
בלאי לוחות, קדירות בוכנה |
|
פיצוץ חרוזים |
לא רלוונטי (חיסור) |
N/A |
דירוג מתכת בסיס |
הכנה במרקם מט |
|
סרט כרומט |
0.2 - 1.0 µm |
נָמוּך |
96 - 168 שעות |
הארקה חשמלית |
|
ציפוי אבקה |
60 - 120 µm |
100 - 150 HV |
500 - 1,000 שעות |
מארזים חיצוניים |
סקירה כללית של טיפולי משטח אלומיניום סטנדרטיים
· אילגון חומצה גופרתית מסוג II:תהליך אלקטרוכימי הממיר את משטח האלומיניום לסרט תחמוצת אלומיניום עמיד (5 עד 25 מיקרומטר). מציע ספיגת צבע מצוינת (שחור, כחול, אדום, זהב) עבור חומרה לצרכן קוסמטי ומכשור רפואי.
· אילגון מעיל קשה מסוג III:מבוצע בטמפרטורות אלקטרוליטים נמוכות יותר (0 מעלות עד 5 מעלות) וצפיפות זרם גבוהה יותר. יוצר שכבה צפופה (25 עד 50 מיקרומטר) עם עמידות בפני שחיקה המתאימה למפעילי תעופה וחלל ושסתומים הידראוליים.
· פיצוץ חרוזים:מניע חרוזי זכוכית או חומרי תחמוצת אלומיניום בלחץ גבוה (0.2 עד 0.5 MPa) כדי ליצור גימור מט אחיד ולא-כיווני. גדלים סטנדרטיים של חרוזי זכוכית נעים בין #80 (מט גס, Ra≈3.2 מיקרומטר) ל-#120 (גימור סאטן, Ra≈1.6 מיקרומטר).
· ציפוי המרה כימי (Chromate / SurTec 650):מייצר סרט מוליך פסיבי-דק במיוחד (<1 μm). Preserves electrical conductivity while preventing surface oxidation in electrical housings.
תובנה טכנית 3: אי-התאמות צבע אצווה ומלכודות כיווני גרגירים
נקודת חיכוך תכופה בין אספק רכיבי אלומיניוםוצוותי רכש כרוכים באי-התאמת צבעים במכלולים עם אנודייז מרובה-רכיבים. אילגון שני חלקים מזדווגים באצוות שונות מניב לעתים קרובות וריאציות גוון ניכרות בתנאי אור סטנדרטיים.

מכניקה פיזית של וריאציות צבע באנודיזציה
עומק הצבע באלומיניום אנודייז תלוי בשבירת האור דרך תאי תחמוצת משושה נקבוביים. שלושה גורמים מיקרו-מבניים שולטים ברפלקטיביות אופטית:
1. כיוון גרגר גלגול (אורכי לעומת רוחבי):מלאי אלומיניום שחול ומגולגל בעל מבני גרגר מוארכים. האור משתקף בצורה שונה לאורך ציר הגרגר האורך (RL) בהשוואה לציר הרוחבי (RT). אם חלק א' נטחן במקביל לכיוון הגלגול בעוד חלק ב' נטחן בניצב, הם יציגו אי התאמה בגוון חזותי גם כאשר הם צבועים באותו מיכל כימיקלים.
2. חלוקת פאזות בין-מתכתית:שינויים בריכוז הסיליקון והברזל בין התכת חומר הגלם משנים את קצב ההמסה במהלך תחריט אלקליין. זה מעביר את החספוס המיקרו- של המשטח החרוט, ומשנה את פיזור האור האופטי.
3. שינויי מימד צמיחה אנודיזציה:אילגון מסוג II צורך מתכת גולמית לגידול תאי תחמוצת. פיצול העובי מגיע לפי יחס של 50:50: 50% חדירה לתוך המצע, 50% הצטברות כלפי חוץ. שכבת אילגון של 15 מיקרומטר מגדילה את מימדי החלק החיצוני ב-7.5 מיקרומטר למשטח, מה שמצריך תכנון סובלנות לפני -לאנודיז על קדחי מיסבים מדויקים.
ΔDחִיצוֹנִי=+2⋅(0.5⋅tאנודיזה)
אֵיפֹה:
· ΔDחִיצוֹנִי= התרחבות קוטר פיר כולל (מיקרומטר)
· tאנודיזה= עובי שכבת סרט תחמוצת יעד (מיקרומטר)
פרוטוקול איכות אנודיזציה של מכונות שיאמן Dazao
כדי להבטיח עקביות מלאה של צבע ומרקם על פני אצוות ייצור, Xiamen Dazao Machinery אוכפת את ארבעת הכללים הבאים:
· תקן CAD/CAM לכיוון גרעין:מתכנתי CAM חייבים ליישר את וקטור נתיב הכלים הראשי עם שחול חומר הגלם או ציר הגלגול. הדפסות הנדסיות CAD חייבות לסמן במפורש משטחים חזותיים עם וקטור התייחסות לכיוון גרעין.
· חום יחיד-נעילת אצווה של חומר נמס:כל הרכיבים השייכים למכלול בודד נחתכים ממלאי חומרי גלם שמקורם במספר חום טחנה בודד (מוסמך MTR).
· תכנון מיקום-לפניי:למשטחי הזדווגות קריטיים חייבים להיות מיקומי מגע ייעודיים (סימני מגע) שצוינו בשרטוטים טכניים כדי למנוע חשיפה למתכת גולמית על פנים חזותיות.
· מיסוך לקידוח מדויק:יש להסוות חורים עם הברגה ופתחי מיסבים מדויקים עם סובלנות מתחת ל-0.010 מ"מ עם פקקי סיליקון בטמפרטורה- גבוהה לפני ציפוי קשה מסוג III.
פירוט עלויות ייצור אלומיניום: חומרי גלם, תעריפי מכונות ודמי הצעה נסתרים
הבנת מבנה העלויות שלייצור אלומיניום בהתאמה אישיתמאפשר לקונים הנדסיים לייעל תקציבים מבלי לפגוע בביצועים מכניים. לפירוט נוסחת מחיר מקיף, עיין במפורט שלנומדריך עלות עיבוד CNC אלומיניום.
|
קטגוריית עלות |
ייצור CNC-נמוך (100 יחידות) |
יציקה-בנפח גבוה (10,000 יחידות) |
|
מלאי חומרי גלם |
25% - 30% |
40% - 50% |
|
הגדרת זמן / עבודה של מכונת CNC |
45% - 55% |
15% - 20% |
|
כלי עבודה / הפחתת עובש |
5% - 10% |
15% - 25% |
|
גימור משטח וציפוי |
10% - 15% |
10% - 15% |
|
בקרת איכות ולוגיסטיקה |
5% - 8% |
3% - 5% |
ארבעה עמודי עלות של ייצור רכיבי אלומיניום
1. מדד עלות חומרי גלם:מחושב על בסיס מחירי ספוט של מטילי אלומיניום בלונדון (LME) בתוספת פרמיות של טחנת סגסוגת. קינון CAM יעיל מפחית גרוטאות חומרים, אך פעולות כרסום כבדות (חיתוך בלוקים מוצקים) מעבירות את עלויות חומרי הגלם ישירות לקונה.
2. שעות עיבוד ופחת ציוד:נשלט על ידי תעריפי שעות מכונה ($35 לשעה עבור CNC 3-צירים, 65-95 לשעה עבור CNC בו זמנית של 5 צירים). קווי מתאר אורגניים תלת מימדיים מורכבים דורשים נתיבי כלים בצפיפות גבוהה, ומגדילים את שעות הציר.
3. גימור משטח ועיבוד משני:גימורים מיוחדים כמו ציפוי קשיח מסוג III או ציפוי אבקה אינטנסיבי של -מסכה מגדילים את עלויות היחידה.
4. עלויות בקרת איכות ובדיקת CMM:רכיבים-בדיוק גבוה הדורשים 100% בדיקת CMM ותעודות מעקב אחר חומר מלא (MTR) כרוכים בזמן בדיקה נוסף בהשוואה לבדיקת דגימה רגילה (AQL 2.5).
עלויות נסתרות בשרשרת האספקה ומניעת סיכונים
· פערי בדיקה (AQL 1.5 לעומת AQL 4.0):אי הגדרת מגבלת איכות קבלה (AQL) בהזמנות רכש מוביל לרוב למחלוקות. ציון AQL 1.0 עבור אפס -מימדים קריטיים של פגמים מונע שיעורי דחייה גבוהים עם ההגעה.
· הגנה מפני קורוזיה במהלך הובלה ימית:אלומיניום גולמי מעובד החשוף ללחות הסביבתית של מעבר האוקיינוס מסכן את חמצון בור פני השטח. ציין שקיות אריזה בוואקום-אטומות VCI (מעכב קורוזיה) עם אריזות חומרי ייבוש עבור כל המשלוחים הבינלאומיים בים.
הנחיות לבקשת הצעות מחיר מספק עיבוד שבבי אלומיניום
לקבלת הצעת מחיר מסחרית מדויקת תוך 24 שעות מאספק עיבוד שבבי אלומיניום, שלח חבילת הצעת מחיר הנדסית מלאה אלבקש הצעת מחיר לעיבוד אלומיניוםמֵכִיל:
· 3D CAD Native/Step Files (.STEP או .IGES) לצד שרטוטים טכניים דו-ממדיים PDF עם מפרטי GD&T.
· ייעוד סגסוגת ספציפי ומצב טיפול בחום (למשל, Al6061-T6, Al7075-T651).
· מפרט טיפול משטח נדרש (למשל, אנודייז שחור מסוג II, גימור Ra 1.6).
· נפחי הזמנה מחולקים לראשוניאב טיפוס מאלומיניוםכמות והרצת הייצור השנתית החזויה.
חנות-מקרים מקרים של רצפות: כיצד Dazao פתר עיוות וחתך את עלויות הייצור של גוף קירור EV ב-41%
חווית ייצור אמיתית בנויה על פתרון תקלות בלתי צפויות-בחנות. מקרי המקרה הבאים-מוכיחים כיצד Xiamen Dazao Machinery פתרה אתגרי ייצור מורכבים.
מקרה מבחן 1: עיוות משותף של זרוע רובוטית ותפיסת מסבים
מצב רקע וכשל
יצרן OEM של רובוטיקה סיפק קבצי CAD עבור בית מפרק רובוטי Al7075-T6 הכולל מושב דופן דק-בדיוק גבוה (∅85.000 מ"מ+0.012/+0.000 מ"מ). חלקים ראשוניים שיוצרו על ידי ספק קודם עברו בדיקת CMM כשהם מהודקים על שולחן המכונה. עם זאת, מרגע שהוסרו מהמתקן ונשלחו לחו"ל, מושבי המיסבים התעוותו לצורה אליפסה (מחוץ{10}}של עגול העולה על 0.035 מ"מ), מה שגורם לתפיסת מיסבים מיידית במהלך ההרכבה.

ניתוח סיבת השורש
כרסום-במהירות גבוהה של כיסים פנימיים עמוקים שיחרר מתחים פנימיים לא מאוזנים המאוחסנים בתוך חומר המניות 7075-T6. בנוסף, כוחות הידוק אגרסיביים של צ'אק עם 3 לסתות עיוות את הקיר החיצוני הדק (2.0 מ"מ) במהלך קידוח הגימור הסופי. לאחר ביטול ההידוק, ההתאוששות האלסטית גרמה לקפיצה חזרה, ועיוות את קוטר הדיוק.
שיאמן דאזאו פתרון הנדסת מכונות
1. שדרוג חומרים וטיפול קדם-:החליף מלאי חומרי גלם מהסטנדרטAl7075-T6מוט מחושל ל-Al7075-T651 פלטה מזויפת מופחתת מתח.
2. שינוי רצף תהליכים:פיצול עיבוד שבבי לשלושה שלבים:
· שלב 1: כרסום גס כל התכונות מותיר מלאי גימור של 0.8 מ"מ.
· שלב 2: מחזור -הפגת מתח תרמי ב-160 מעלות למשך 3 שעות, ולאחר מכן ייצוב-טמפרטורת החדר למשך 24 שעות.
· שלב 3: מעבר גימור סופי באמצעות לסתות מיוחדות של עוגה הידראולית-מתמחה-לפיזור לחץ ההידוק באופן שווה סביב ההיקף (מגע של 360 מעלות) במקום לחץ מרוכז של 3 נקודות לסת.
3. תוצאות:ריכוזיות ועגולות נשמרו אך ורק בטווח של 0.008 מ"מ, תוך ביטול מוחלט של תפיסת מיסבים לאורך רצף ייצור של 3,000 יחידות.
מקרה מבחן 2: הרכבת גוף קירור של חבילת סוללות EV (הפחתה של 40% בעלויות)
רקע ואתגר
לקוח רכב חשמלי דרש מכלול לוחות קירור נוזלי מותאם אישית (650 מ"מ×450 מ"מ×22 מ"מ) עבור ערכת סוללות EV. התכנון הראשוני הצריך עיבוד מלא של תעלות הנוזל הפנימיות מסיבי Al6061-T6 מוצק במשקל 45 ק"ג, וכתוצאה מכך עלות יחידה לא מקובלת ($285.00 ליחידה) וזמני מחזור העולה על 110 דקות לרכיב.
ניתוח הנדסי ותכנון מחדש של תהליכים
גילוף תעלות פנימיות מתוך בילט מוצק יצר שיעור גרוטאות חומר של 82%. מהנדסי Dazao בנו מחדש את גישת הייצור על ידי שילוב שני תהליכי ייצור נפרדים:
· שחול פרופיל שלב 1:שחול פרופיל לוחית בסיס רב-ריק עם תעלות זרימה פנימיות שנוצרו ישירות במהלך האקסטרוזיה, וחיתוך פסולת חומר גלם ב-70%.
· כרסום CNC מקומי שלב 2:השתמשו במרכזי כרסום 4- במהירות גבוהה-כדי לעבד יציאות איטום קצה וממשקי הרכבה.
· ריתוך בחיכוך שלב 3 (FSW):הצטרף לצלחת הכיסוי העליונה באמצעות -מצב חיכוך ריתוך. FSW יוצר דליפות-חיבורים הדוקים מבלי להמיס את המתכת הבסיסית, ומבטל ריכוך של אזור מושפע בחום (HAZ) ועיוות תרמי.
|
מדד פרמטר |
כרסום CNC מונוליטי ראשוני |
Dazao Extrusion + FSW Hybrid Method |
|
משקל גולמי ראשוני |
45.0 ק"ג |
12.8 ק"ג |
|
זמן מחזור עיבוד CNC |
110 דקות |
14 דקות |
|
יעילות ניצול חומרים |
18% (82% גרוטאות) |
85% (15% גרוטאות) |
|
שיעור כשל בבדיקת לחץ |
1.2% |
0.05% (FSW חוזק מפרקים גבוה) |
|
עלות יחידה מוגמרת הכוללת |
$285.00 ליחידה |
$168.00 ליחידה (הפחתה של 41%-) |
השפעה מסחרית
התהליך ההיברידי קיצץ את עלויות היחידה ב-41%, קיצר את זמני ההובלה של הייצור מ-6 שבועות ל-12 ימים, וסיפק לוחות קירור אטומים לדליפה{3} שאושרו לעמוד בלחצים פנימיים העולה על 0.6 MPa.
רשימת פעולות רכש ומדריך להערכת ספקי אלומיניום מותאם אישית
בחירת אמיןיצרן חלקי אלומיניום בהתאמה אישיתמחייב הערכת יכולות קומה- של חנות פיזית, מערכות בדיקה ותגובתיות הנדסית.
קריטריונים מרכזיים להערכת חברה לייצור אלומיניום
כדי ללמוד עוד על ציוד המפעל שלנו ויכולת הייצור המתקדמת של 5 צירים, חקור את המלא שלנויכולות ייצור חלקי אלומיניום בהתאמה אישית.
|
קטגוריית ביקורת |
ספק ברמה בסיסית |
רמה מתקדמת (תקן Dazao) |
|
תשתית עיבוד שבבי |
כרסמות אנכיות 3 צירים CNC |
מרכזים בו זמנית 4 צירים / 5 צירים |
|
עקיבות חומר |
אישור מילולי |
ספקטרומטר PMI & Mill דוחות בדיקה |
|
ציוד בדיקה |
קליפרים ומיקרומטרים |
Zeiss CMM, מד פרופיל אופטי, -רנטגן |
|
תגובתיות תמיכה ב-DFM |
הצעת מחיר ישירה ללא משוב |
DFM אוטומטי ודוגמנות מתח תוך 24 שעות |
|
אישור מערכת איכות |
ISO 9001 בלבד |
ISO 9001:2015 ו-IATF 16949:2016 |
רשימת בדיקה סופית לרכישה-לפני הזמנה
לפני שחרור הזמנת רכש (PO) לספק רכיבי אלומיניום, ודא את הנקודות הטכניות הבאות:
ייעוד סגסוגת וטמפר:האם קודי חומרים מוגדרים במפורש בשרטוטים הנדסיים (למשל, Al6061-T651 במקום אלומיניום גנרי)?
סובלנות ציור:האם סובלנות לא-קריטית מופחתת לתקן ISO 2768-m (בינוני) כדי למנוע עלויות עיבוד מיותרות?
מפרט גימור פני השטח:האם עובי סרט האנודיזה (מיקרומטר), תקן הצבע (Pantone / RAL) ודרישות המיסוך מפורטות בבירור?
מזהי פנים חזותיים:האם פרצופים קוסמטיים אסתטיים מסומנים על שרטוטים דו מימדיים כדי למנוע סימני מגע של ג'יג על משטחים חשופים?
דרישות אריזה:האם חלודה-מעכבת רדיד VCI או עטיפת קצף מותאמת אישית מוגדרת עבור יצוא למשלוח ימי/אוויר?

שאלות נפוצות
01.למה חלק אלומיניום 6061-T6 שלי התכופף כמו בננה מיד לאחר ביטול ההידוק?
02. מדוע אלומיניום שחור אנודייז חוזר בגוונים שונים על פני חלקים?
03.מדוע נכשל אב הטיפוס האלומיניום העובד שלי ב-CNC כאשר הוסב ליציקה?
04.מדוע חורים עמוקים וחותכי כרסום סותמים באלומיניום Al5052?
05. באיזו כמות ייצור יציקת יציקה זולה יותר מעיבוד CNC מרובה-צירים?
06. כיצד אוכל למנוע עמלות כלי עבודה בלתי צפויות ועלויות גרוטאות משניות על הצעות מחיר מותאמות אישית מאלומיניום?