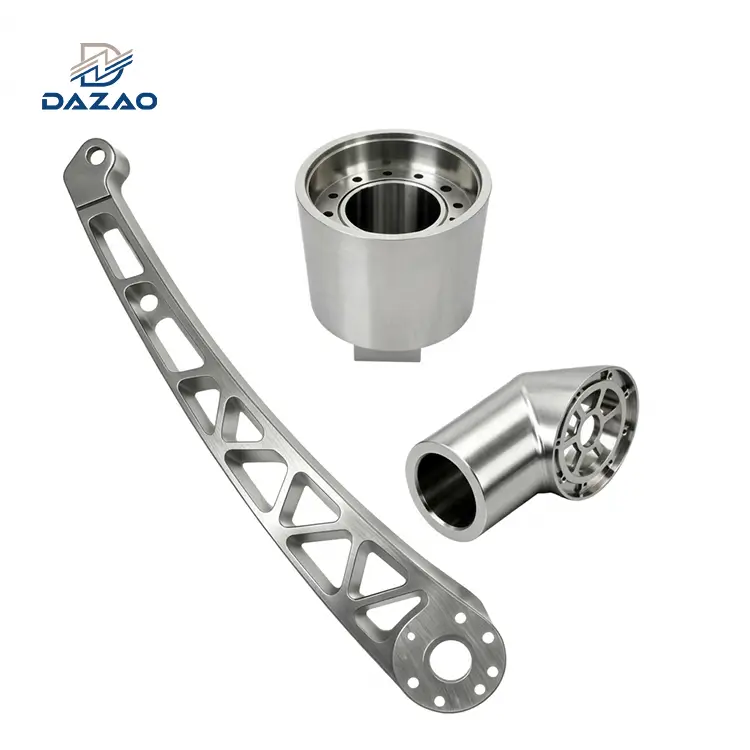
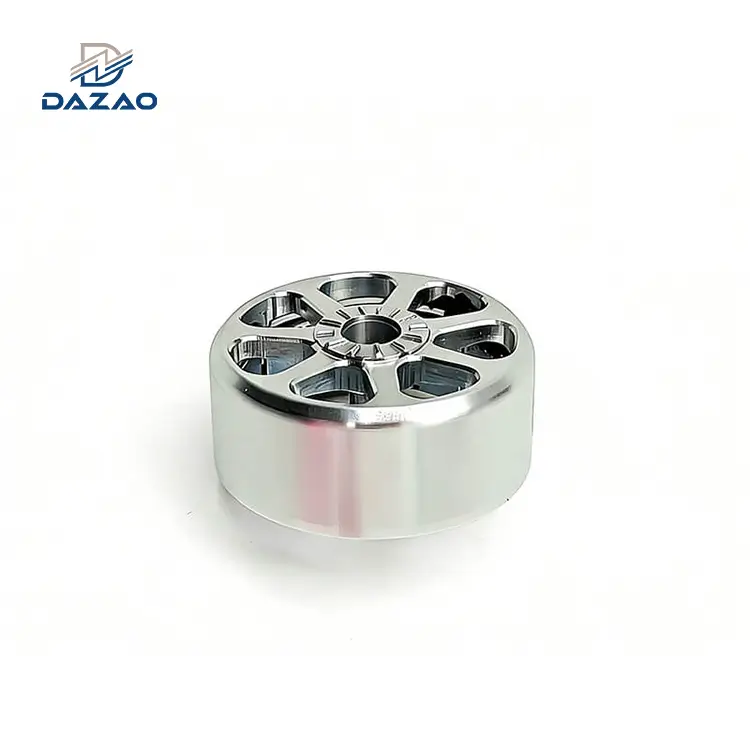
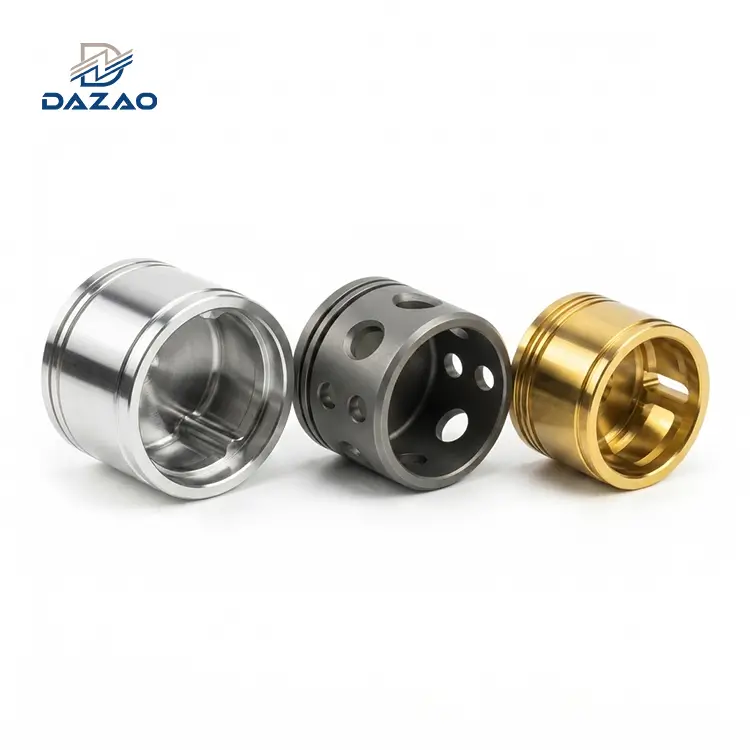
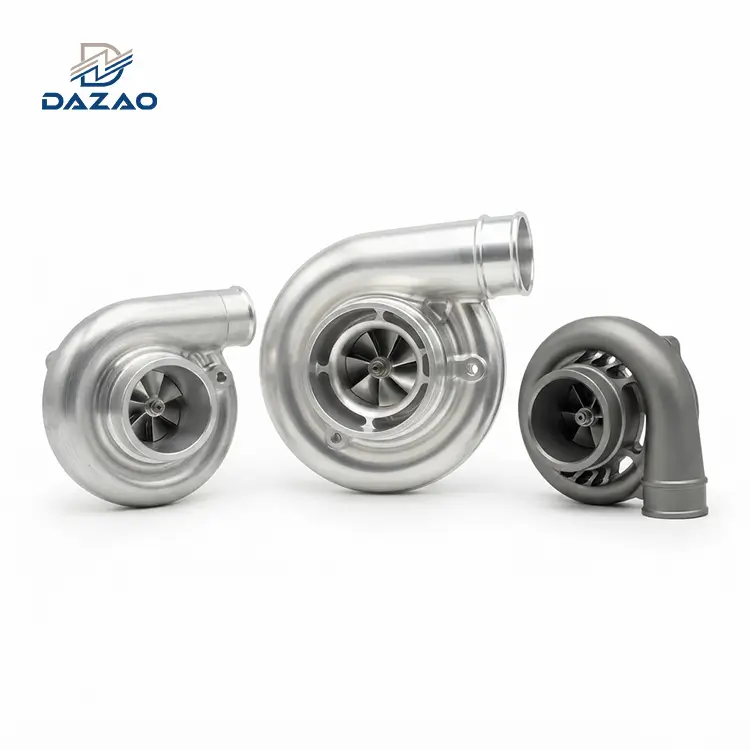
עיבוד אב טיפוס CNCעבור רכיבי אלומיניום נדרש איזון סובלנות ממדי, מכניקה מבנית ומשתנים שלאחר-עיבוד. הטלרנסים הסטנדרטיים עומדים בתקן ISO 2768-m (±0.1 מ"מ עבור ממדים של 6-30 מ"מ), בעוד שתכונות דיוק מגיעות ל-±0.005 מ"מ באמצעות מרכזי כרסום CNC במהירות 5-בצירים גבוהים. ציון יתר של סובלנות הדוקה על פני גיאומטריה שאינה מזדווגת מגדיל את עלויות הייצור באופן אקספוננציאלי (C∝1/T1.5).
הסיבות העיקריות לכשל באב-טיפוס כוללות עיוות מאמץ שיורי במהלך הסרת חומרי קיר דקים-, צמיחת עובי אנודיזציה ללא פיצוי (5-25 מיקרומטר למשטח), ושונות התפשטות תרמית בין רצפות המכונות (30 מעלות) ומעבדות בדיקת CMM (20 מעלות). יישום סקירות קפדניות של Design for Manufacturability (DFM) וזרימות עבודה של עיבוד עיבוד רב- מבטל קונפליקטים של שרטוט הנדסי ומבטיח מעבר אמין מיחידה אחתאב טיפוס פונקציונלי מאלומיניוםאֶלייצור אלומיניום בנפח נמוך.
התפקיד האסטרטגי של אבות טיפוס אלומיניום במחקר ופיתוח חומרה
הציווי של אבות טיפוס מתכת באימות פונקציונלי
בהנדסת חומרה, אימות מבני ותרמי דורש חלקים פיזיים המשקפים את תכונות הייצור הסופיות. בעוד שטכנולוגיות ייצור תוספים כמו סטריאוליתוגרפיה (SLA), סינטינג לייזר סלקטיבי (SLS) ו-Fused Deposition Modeling (FDM) מציעות איטרציות חזותיות מהירות, הן נכשלות תחת לחץ מכני תפקודי. פולימרים פלסטיים מציגים חוזק מתיחה נמוך, עמידות נמוכה לזחילה ופיזור תרמי נמוך.
עבור בדיקות תפקודיות קפדניות, אאב טיפוס הנדסיחייב לעמוד בעומסים מכניים בעולם האמיתי-, לחצי נוזלים ומחזורים תרמיים.עיבוד אב טיפוס CNCמגשר על הפער בין עיצובי CAD דיגיטליים לחומרה בדרגת ייצור.- חלקי מתכת מעובדים מספקים תכונות חומר איזוטרופיות, ומבטלים את כשלי הגזירה הבין-למינרית הטבועים בהדפסת תלת-ממד-שכבת-. לסקירה רחבה יותר של יסודות העיבוד, פנה אלינומדריך עיבוד CNC אלומיניום מקיף.
|
נֶכֶס |
שרף SLA (סוג קשוח) |
FDM ABS פלסטיק |
AlSi10Mg מודפס בתלת מימד (DMLS) |
מעובד Al6061-T6 |
|
חוזק מתיחה (MPa) |
40 – 55 |
30 – 40 |
330 – 400 |
310 |
|
חוזק תפוקה (MPa) |
30 – 40 |
20 – 30 |
230 – 260 |
276 |
|
מודול אלסטיות (GPa) |
2.1 – 2.8 |
1.8 – 2.3 |
68 – 75 |
68.9 |
|
מוליכות תרמית (W/m·K) |
0.18 – 0.25 |
0.17 – 0.20 |
110 – 130 |
167 |
|
אמינות מכנית איזוטרופית |
נמוך (אניזוטרופי) |
נמוך מאוד (מחשוף שכבה) |
בינוני (סיכוני נקבוביות) |
גבוה (100% איזוטרופי) |
|
תקן סובלנות ממדים |
±0.20 מ"מ |
±0.30 מ"מ |
±0.10 מ"מ |
±0.010 מ"מ |
סינטר לייזר מתכת ישירה (DMLS) מייצר אבות טיפוס מתכת פונקציונליים, אך חספוס פני השטח (Ra6.3-12.5 מיקרומטר) מצריך עיבוד משני כדי להשיג סובלנות הדוק של הרכבה. כתוצאה מכך, חיסורעיבוד אב טיפוס מאלומיניוםנשאר הסטנדרט העיקרי לאימות פונקציונלי.

איזון חומרים: מדוע אלומיניום שולט בייצור אב טיפוס
סגסוגות אלומיניום מייצגות למעלה מ-70% מכל אבות הטיפוס של מתכת במכונה. הבחירה שלהם מונעת על ידי שלושה מאפיינים פיזיים:
1. יחס כוח-ל-משקל:Al6061-T6 מספק חוזק תפוקה של 276 MPa בצפיפות של 2.70 גרם/ס"מ³, ומציע יעילות מבנית גבוהה עבור מכלולי תעופה וחלל, רכב ורובוטים.
2. מדד יכולת העיבוד:מכונת סגסוגות אלומיניום מהירה פי 3 עד 5 מפלדות פחמן בינוניות- וטיטניום. מוליכות תרמית גבוהה מפזרת חום דרך שבבים ולא דרך חומר העבודה, ומפחיתה את בלאי הכלים ועומס הציר במהלךאב טיפוס מהיר מאלומיניוםפועל.
3. קליטת אנודיזציה:אלומיניום יוצר שכבת תחמוצת אלומיניום קשה מבוקרת (Al2O3) באמצעות עיבוד אלקטרוכימי, שיפור עמידות בפני קורוזיה, קשיות פני השטח (עד 60 HRC עבור מעיל קשה מסוג III), ומתח פירוק דיאלקטרי.
הפיזיקה של סובלנות: דיוק מול יכולת ייצור
סובלנות מימדית מגדירה את השונות המותרת בממד פיזי. באב טיפוס עיבוד cnc, דיוק מכתיב ישירות את עלות היחידה. הקשר המתמטי בין עלות ייצור (C) וסובלנות מימדית (T) עוקב אחר עקומת כוח הפוכה:
C(T)=C0+k/Tn
כאשר C0 מייצג את ההגדרה הבסיסית ואת עלות החומר, k הוא קבוע של יכולת תהליך, והמעריך n נע בדרך כלל בין 1.2 ל-1.8 עבור פעולות כרסום CNC.
הידוק סובלנות מ-±0.05 מ"מ ל-±0.005 מ"מ מגדיל את עלויות הייצור ב-300% עד 500%. השגת ±0.005 מ"מ דורשת מכונות CNC עם-רעידות נמוכות, סביבות מבוקרות-אקלים, כלי חיתוך מיוחדים, קצב הזנה מופחת ובדיקת CMM של 100%.
מטרת מדריך הנדסי זה
מדריך זה מספק למהנדסי מכונות, מנהלי פרויקטים ואנשי רכש נתונים הנדסיים ניתנים לפעולה. הוא מתאר כיצד לציין סובלנות, לבחור סגסוגות, להעריךשירותי אב טיפוס מאלומיניום, ועצב חלקים כדי למזערעלות אב טיפוס אלומיניוםתוך שמירה על ביצועים פונקציונליים.
הפרספקטיבה האמפירית של Dazao Machinery
פועל מאז 2000 תחת מסגרות איכות ISO9001:2015 ו-IATF16949:2016,מכונות שיאמן דאזאוייצרה מעל 15,000 ייחודייםאבות טיפוס מאלומיניום בהתאמה אישיתוקבוצות ייצור בנפח-נמוך. מצבי הכשל, נתוני הסובלנות וכללי ה-DFM במדריך זה משקפים את ביצועי הייצור האמיתיים של-העולם ברצפת החנות.
ISO 2768 תקני וכללי GD&T עבור אבות טיפוס אלומיניום CNC
מסגרות סובלנות סטנדרטיות ומפרטים בינלאומיים
בעולםייצור אב טיפוס מתכת, ציור מידות ללא הסבר סובלנות מפורש ברירת מחדל לסטנדרטים בינלאומיים. התקן הנפוץ ביותר הואISO 2768-1, השולט בממדים ליניאריים וזוויתיים.
|
טווח מידות נומינלי (מ"מ) |
ISO 2768-f (Fine) |
ISO 2768-m (בינוני) |
ISO 2768-c (גס) |
ISO 2768-v (גס מאוד) |
|
0.5 עד 3 |
±0.05 מ"מ |
±0.10 מ"מ |
±0.20 מ"מ |
±0.40 מ"מ |
|
מעל 3 עד 6 |
±0.05 מ"מ |
±0.10 מ"מ |
±0.30 מ"מ |
±0.50 מ"מ |
|
מעל 6 עד 30 |
±0.10 מ"מ |
±0.20 מ"מ |
±0.50 מ"מ |
±1.00 מ"מ |
|
מעל 30 עד 120 |
±0.15 מ"מ |
±0.30 מ"מ |
±0.80 מ"מ |
±1.50 מ"מ |
|
מעל 120 עד 400 |
±0.20 מ"מ |
±0.50 מ"מ |
±1.20 מ"מ |
±2.50 מ"מ |
|
מעל 400 עד 1000 |
±0.30 מ"מ |
±0.80 מ"מ |
±2.00 מ"מ |
±4.00 מ"מ |
בשביל תקןאב טיפוס מאלומיניום מעובד, ISO 2768-m משמש כקו הבסיס המוגדר כברירת מחדל. ציון ISO 2768-f דורש יציבות תרמית מדויקת ומעברי גימור ייעודיים.
דרגות סובלנות דיוק (±0.010 מ"מ עד ±0.005 מ"מ)
השגת סובלנות דיוק מתחת ל-0.010 מ"מ דורשת ציוד מיוחד, תהליכים מבוקרים ודיוק- גבוהשירותי עיבוד CNC 5 צירים:
· קינמטיקה של כלי מכונה:מאזני זכוכית ליניאריים עם רזולוציה של 0.1 מיקרומטר, אלגוריתמים לפיצוי התרחבות תרמית ואיזון ציר דינמי מתחת ל-1.0 G.
· בחירת כלי עבודה:חרסות קצה של יהלום חד-גביש או-דק במיוחד של קרביד עם מיקרוגרעין הפועלים במהירויות ציר העולה על 18,000 סל"ד.
· בקרת סביבה:טמפרטורת רצפת החנות הסביבה נשמרת בטווח של ±1.0 מעלות כדי להגביל את התרחבות חלקי העבודה במהלך פעולות גימור ארוכות.
מימד וסובלנות גיאומטרית (GD&T)
סובלנות ליניארית שולטת בגודל התכונה, אבלמימד וסובלנות גיאומטרית (GD&T)לפי ASME Y14.5-2018 שולט על הצורה, הכיוון, המיקום וההרצה.
מדוע חלקים עוברים בדיקות ליניאריות אך נכשלים בהרכבה
כשל נפוץ באב טיפוס לחלקי אלומיניוםמתרחש כאשר מידות ליניאריות עומדות במפרטים, אך ההרכבה נכשלת עקב שגיאות גיאומטריות.
· שטוחות לעומת מקביליות:קיר דיור יכול לעמוד במפרטי עובי בכל נקודה, אך עם זאת להפגין פרופיל משטח מעוות המונע איטום כנגד פנים הזדווגות.
· סחף מיקום אמיתי:המרחק בין שני חורי הרכבה עשוי להימדד בצורה ליניארית בצורה נכונה, אך סחיפה- מחוץ לציר גורמת לקשירת ברגים במהלך ההרכבה.
· סחיפה של יעד תאריך:תכונות עיבוד שבבי על פני מספר הגדרות ללא מסגרת התייחסות לתאריך מאוחדת (DRF) מציגה שגיאות מיקום מצטברות.
שלוש שגיאות מפרט סובלנות נפוצות
שגיאה 1: יישום שמיכה של סובלנות הדוקה
מעצבים מיישמים לעתים קרובות סובלנות ברירת מחדל של בלוק כותרת ציור (למשל, ±0.01 מ"מ) על כל הממדים. זה מאלץ את המכונאי להפעיל תכונות לא-קריטיות, כגון שיפועים חיצוניים וכיסי שחרור, בהזנות איטיות עם החלפות כלים תכופות, לנפח אתשירות עיבוד שבבי cnc אב טיפוסעֲלוּת.
שגיאה 2: התעלמות מחסנית סובלנות-ניתוח למעלה
כאשר מרכיבים מרוביםאבות טיפוס מאלומיניום בהתאמה אישית, סובלנות תכונה אינדיבידואלית מצטברת.
שימוש ב-הגרוע ביותר-ערימת סובלנות המקרים-מעלהדֶגֶם:

שימוש ב-ריבועי סכום שורש (RSS) סטטיסטידֶגֶם:

אם חמישה רכיבים מתאימים כל אחד נושאים סובלנות של ±0.08 מ"מ, הערימה הגרועה ביותר-למעלה מגיעה ל-±0.40 מ"מ. שונות זו עלולה לגרום להתאמת הפרעות על פירי הזזה או להשאיר רווחים רחבים במארזים אטומים.
שגיאה 3: ציון גיאומטריות שמפרות את פיזיקת הכלים
· אפס-פינות פנימיות ברדיוס:טחנות קצה הן גליליות. קיר אנכי פנימי חד של 90 מעלות דורש רדיוס כלי קטן לאין שיעור. ציון R=0 דורש עיבוד משני של פריקה חשמלית (EDM), מה שמגדיל את העלות. על המתכננים לציין רדיוסי פינה פנימיים גדולים ב-15% לפחות מרדיוסי קצה קצה רגילים (לדוגמה, R=3.5 מ"מ עבור קצה קצה של 6 מ"מ) כדי לאפשר תנועה רציפה של נתיב הכלי ללא השהייה.
· כיסים עמוקים ביחס גבוה-:עיבוד קיר או כיס עמוק יותר מפי 8 מקוטר הכלי גורם להסטת הכלי:
כאשר הסטייה (δ) גדלה באופן אקספוננציאלי עם אורך הכלי (L). סטיית הכלים גורמת לפטפוטים בקיר, לשגיאות התחדדות ושבירת הכלים.

מצבי כשל-ממשיים בעולם ביצירת אב טיפוס מהיר מאלומיניום
1: דק-עיוות קיר ועיוות פוסט-ביטול הידוק
מקרה טכני: בית חיישן תעופה וחלל
· חומר:מלאי לוחות Al6061-T6 (עובי התחלתי של 50 מ"מ).
· גיאומטריית חלק:מארז מלבני 220 מ"מ × 140 מ"מ עם עובי דופן 1.2 מ"מ ועובי רצפה של 1.5 מ"מ.
· פגם:עם שחרור החלק ממתקן הוואקום, הרצפה התכופפה כלפי מעלה ב-0.38 מ"מ, חריגה מהסבילות לאטימה השטוחה של 0.05 מ"מ.
ניתוח סיבת השורש
1. התפלגות מתח שארית:פלטות אלומיניום שחולצות ומגולגלות מכילות שדות מתח פנימיים (σמילואים) שנוצר במהלך כיבוי מהיר בתהליך טיפול בחום T6.
2. הסרת חומרים אסימטריים:הסרת חומר אסימטרית משחררת מתחים פנימיים בצורה לא אחידה, מה שגורם לרכיב להתכופף לצד עם מתח שיורי גבוה יותר.
3. כוח הידוק-מעל:הפעלת כוחות הידוק הידראוליים או מכניים גבוהים במהלך פעולות הגימור מעוות באופן גמיש תכונות דפנות-דקות. כאשר הוא משוחרר, החומר קופץ בחזרה למצבו הבלתי מוגבל.
פרוטוקול הפחתת הנדסה של Dazao
· זרימת עבודה מרובת-הקלת מתחים:
1. מכונה מחוספס את כל הפנים כדי להשאיר 1.5 מ"מ של חומר מלאי.
2. בצע חישול הפגת מתח תרמי: חום ל-180 מעלות למשך 3 שעות, ולאחר מכן קירור איטי של התנור.
3. מכונת גימור למחצה- כדי להשאיר 0.3 מ"מ של חומר מלאי.
4. שחרר את ההידוק לחלוטין כדי להקל על הלחץ הפנימי.
5. הידוק- מחדש קלות באמצעות לסתות רכות מותאמות אישית או מתקני ואקום למעבר הגימור הסופי.
· הסרת מלאי סימטרית:מכונת עומקי חומר שווים משני הצדדים של לוחית המניות כדי לשמור על שיווי משקל מתח פנימי.
נקודת כאב 2: פערים בין שרטוטים הנדסיים דו-ממדיים למודלים תלת-ממדיים של CAD
הסכסוך התעשייתי
מקור נפוץ לעיבוד מחדש בעיבוד אב טיפוס cncמתרחש כאשר מודל STEP/IGES 3D מתנגש עם ציור ה-PDF הדו-ממדי.
· תרחיש טיפוסי:מהנדס מעדכן את קוטר החור מ-8.00 מ"מ ל-8.50 מ"מ בגיליון הפירוט של השרטוטים הדו-ממדיים, אך משמיט את עדכון המודל התלת-ממדי המוצק הבסיסי.
· דילמת היצרן:מתכנתי CAM מייצרים נתיבי כלים ישירות ממודלים תלת מימדיים של CAD. אם הם בוחרים בכלי המבוסס על גיאומטריה תלת-ממדית, החלק המוגמר ייכשל בבדיקת ציור ה-PDF הדו-ממדי.
תקדים משפטי ופרוטוקול הפעלה סטנדרטי
תקני התעשייה קובעים זאתשרטוטי PDF דו-ממדיים מקבלים עדיפות משפטית על פני גיאומטריה של מודל תלת-ממדאלא אם צוין אחרת במפורש בחוזה הזמנת הרכש.
Dazao Automated Pre-אימות ייצור
כדי למנוע התנגשויות ציור, Dazao מיישמת תהליך אימות DFM אוטומטי לפני השקת תכנות CAM:
פרוטוקול זה מזהה אי התאמה של פרמטרים לפני יצירת נתיבי כלים, ומונע גרוטאות של רכיבים.
נקודת כאב 3: זחילת הצעות מחיר, עלויות נסתרות וסחף ייצור
קריפ מחיר
הערכות עלות-נמוכות ראשוניות עבור אאב טיפוס מהיר מאלומיניוםיכול לבלון עקב פעולות משניות ללא ציטוט:
שקיפות בהצעת מחיר דורשת פירוט מלא של-פריטים של זמן עיבוד, עמלות התקנה, גימור משטח ובדיקות אבטחת איכות.
סחיפה איכותית-בנפח נמוך
אתגר נפוץ במעבר מאבות טיפוס בודדים לייצור אלומיניום בנפח נמוך(50 עד 1,000 יחידות) היא סחיפה ממדית על פני האצווה.
· סיבות להיסחפות אצווה:
1. לבוש כלי חיתוך:מיתון קצה בכלי קרביד מגביר את כוחות החיתוך וסחיפה ממדית לאורך ריצות ארוכות.
2. סחיפה תרמית של קינמטיקה של מכונת CNC:כשהציר פועל ברציפות, הצטברות תרמית מרחיבה את ברגי הכדור של ציר ה-Z-, וגורמת לעומקי תכונה לזחול לאורך זמן.
3. לבוש מתקן:פיני איתור על לסתות רכות נשחקות במהלך מחזורי הידוק מרובים, מה שגורם להסטת נתונים.
ניואנסים מתקדמים במטרולוגיה ותהליכים ביצירת אב טיפוס מותאם אישית מאלומיניום
שונות בטמפרטורת הסביבה וסכסוכי מיקרו-סובלנות אינץ'
משוואת ההתפשטות התרמית
פערי בדיקה ממדיים מתעוררים לעתים קרובות כאשר חלקים נמדדים בסביבות לא-סטנדרטיות. לאלומיניום יש מקדם התפשטות תרמית ליניארי (CTE):
ΔL=L0⋅ ⋅ΔT
אֵיפֹה:
· L0=ממד נומינלי (מ"מ)
· = מקדם התפשטות תרמית עבור Al6061 (23.6×10⁻⁶ K−1)
· ΔT=הפרש טמפרטורה ביחס לטמפרטורת הייחוס הסטנדרטית (Tref=20∘C/68∘F)
מחלוקת אמיתית-על מדידת עולם
קומת חנות פועלת ללא בקרת אקלים בטמפרטורת סביבה של 32 מעלות בקיץ. אורכו 500 מ"מאב טיפוס מאלומיניום מעובדמסגרת מבנית מעובדת ומאומתת באמצעות קליפרים על רצפת הייצור.
ΔL=500 mm⋅(23.6×10−6 K−1)⋅(32∘C−20∘C)=0.1416 מ"מ (141.6 מיקרומטר)
המכונאי מודד את החלק ב-32 מעלות כ-500.00 מ"מ. עם המסירה, הלקוח בודק את הרכיב בתוך חדר CMM מבוקר-אקלים ב-20 מעלות. האורך הנמדד יורד ל-499.86 מ"מ. אם השרטוט דורש סובלנות של 500.00 ± 0.05 מ"מ, החלק נדחה כמימד קטן.
תקן ייצוב תרמי של Dazao
1. פרוטוקול השרייה תרמית:כל חלקי האב-טיפוס מאלומיניום המגיעים מרצפת המכונות חייבים להישאר בתוך המעבדה המטרולוגית של CMM לפחות 4 שעות לפני הבדיקה הסופית כדי להשיג שיווי משקל תרמי ב-20 מעלות ± 0.5 מעלות.
2. ב-בדיקת טמפרטורת המכונה:מכונות CNC 5-בדיוק גבוה בדאזאו משלבות חיישנים תרמיים על ברגים כדוריים ועל צירים, ומקזזות באופן דינמי את קואורדינטות הצירים בהתבסס על קריאות טמפרטורת חלקי עבודה בזמן אמת.
ציפוי משטח טרום-מלכודות פיצוי וכשלים בהתאמת מסבים
אנודיזציה היא תהליך המרה אלקטרוכימי הממיר אלומיניום פני השטח לתחמוצת אלומיניום (Al2O3). האנודיזציה גדלה הן פנימה לתוך המצע והן כלפי חוץ מהמשטח המקורי.
כללי ממד אנודיזציה
· אילגון גופרתי מסוג II:עובי הסרט האופייני נע בין 10 מיקרומטר ל-20 מיקרומטר. הצטברות הממדים למשטח שווה ל-50% מהעובי הכולל (5 מיקרומטר עד 10 מיקרומטר). זה מגדיל את הקוטר החיצוני של סיכה ב-10 מיקרומטר עד 20 מיקרון ומקטין את הקוטר הפנימי של חור ב-10 מיקרומטר עד 20 מיקרון.
· אילגון מעיל קשיח מסוג III:עובי הסרט האופייני נע בין 25 מיקרומטר ל-50 מיקרומטר. הצטברות הממדים לכל משטח מגיעה ל-12.5 מיקרומטר עד 25 מיקרומטר, תוך הזזת קטרים חיצוניים למעלה ב-25 מיקרומטר ל-50 מיקרומטר.
שינוי קוטר פסיעה בחוטים פנימיים
אילגון חוטי M6×1.0 פנימיים ללא פיצוי- מראש גורם לעתים קרובות לקשירת בריח. קוטר הגובה האפקטיבי (ד2) של חוט פנימי של 60 מעלות יורד בהתאם:

איפה tלִבנוֹתהוא הגידול החיצוני לכל משטח. גידול פני השטח של 10 מיקרומטר מפחית את מרווח הקוטר הפנימי ב-40 מיקרומטר, מה שגורם לבריחי M6 סטנדרטיים להיקשר במהלך ההרכבה.
זרימת עבודה של Dazao Pre-Compensation CAM
כדי לשמור על סובלנות פוסט-לציפוי עבור מכבש ISO H7-התאימו למסב (לדוגמה, Ø28.000 +0.021/-0.000 מ"מ) הנתון לאלגון מסוג III Hardcoat (עובי 50 מיקרומטר):
1. חשב את צמיחת פני השטח:(0.025 מ"מ).
2. התאם את יעד עיבוד ה-CAM:מכונה את הקדח הפנימי בקוטר גדול של 0.050 מ"מ. היעד לפני- גודל קדח=Ø28.050 מ"מ.
3. בצע עיבוד אלקטרוכימי:משקעי אנודיזה במעיל קשה 0.025 מ"מ לכל משטח, מכווצים את המזהה הסופי בחזרה ל-Ø28.000 מ"מ הנדרש.

שחיקה של הכלים והסחף באב-טיפוס-ל-מעבר נפח-נמוך
מעבר מסינגלאב טיפוס אלומיניום cncלריצה של 500 יחידות מציגה שחיקה מתקדמת של הכלים והסטת מתקנים.
הפיזיקה של מיתון כלי אדג'
כאשר כרסמי קצה קרביד חותכים אלומיניום, תכלילי סיליקון שוחקים גורמים לבלאי צד (VB). עיגול קצה הכלי מגביר את כוחות החיתוך הרדיאליים (Fr), גורם להטיית כלי:
Fr ∝ VB0.65
בתור Frגדל, הכלי מתרחק מחומר העבודה, מה שגורם לקוטרי הקדח להתכווץ ולתכונות הבוסיות להתרחב על פני חלקים עוקבים.
בקרות יציבות של Dazao
· הגדרה אוטומטית של-כלי תהליכים:קובעי כלי לייזר מודדים את רדיוס הכלים (r) ואורך (L) בתוך המכונה כל 25 פעולות, תוך החלת קיזוזים דינמיים- בזמן אמת על זיכרון אוגר CAM.
· תוספות מתקן פלדה מוקשה:מלתעות רכות משודרגות לפיני מיקום מפלדה D2 מוקשים (60 HRC) עבור הזמנות העולה על 50 יחידות, מה שמבטל את שחיקת הנתונים במהלך הידוק חוזר.
מטריצת בחירת סגסוגת אלומיניום עבור אבות טיפוס הנדסיים
בחירת הסגסוגת המתאימה מאזנת חוזק מכני, עמידות בפני קורוזיה, תאימות לגימור פני השטח ועלות היחידה.
פרופילי סגסוגת מפורטים
Al6061-T6: תקן אוניברסלי
Al6061-T6 מכיל סיליקון ומגנזיום כיסודות הסגסוג העיקריים שלו. הוא מספק יכולת עיבוד מאוזנת, ריתוך ועמידות בפני פיצוח קורוזיה סביבתי. הוא מקבל אילגון מסוג II ו-Type III בקלות, מה שהופך אותו לבחירת החומר המוגדרת כברירת מחדל עבור אבות טיפוס פונקציונליים.
Al7075-T6: דרגת תעופה וחלל בעלת חוזק גבוה
סגסוגת אבץ (5.1-6.1%) ומגנזיום (2.1-2.9%), Al7075-T6 מניב חוזק מתיחה של עד 572 MPa, התאמה לפלדות מבניות רבות תוך שמירה על שליש מצפיפות המסה. הוא משמש בסוגריים מבניים של תעופה וחלל, זרועות רובוטיות במתח גבוה וזרועות מתלה מירוץ. עם זאת, תכולת הנחושת הגבוהה שלו מפחיתה את עמידות בפני קורוזיה, הדורשת אילגון מגן.
Al2024-T3: עמידות גבוהה בפני עייפות
המכיל נחושת (3.8–4.9%) כתוסף העיקרי, Al2024-T3 מפגין קשיחות גבוהה לשברים ועמידות מחזורית לעייפות. הוא משמש בעורות כנפי מטוסים ובאיברים מבניים טעוני מתח. יכולת העיבוד גבוהה, אך יכולת הריתוך ירודה, והיא דורשת ציפויים מגנים כדי למנוע קורוזיה גלוונית.
Al5052-H32: מתכת ומארזים שאינם ניתנים לטיפול בחום
מגנזיום (2.2-2.8%) משמש כמחזק התמיסות המוצק העיקרי- ב-Al5052. לא ניתן לטפל בו בחום-למזג אוויר גבוה יותר, אך הוא מציע יכולת עבודה גבוהה עבור עיבוד CNC משולב וכיפוף מתכת, לצד עמידות גבוהה בפני קורוזיה ימית.
מטריצת השוואת חומרים טכניים
|
ייעוד סגסוגת |
חוזק תפוקת מתיחה (MPa) |
קשיות (Brinell / HB) |
דירוג יכולת עיבוד (%) |
עמידות בפני קורוזיה |
איכות אנודיזציה |
גורם עלות חומר גלם |
יישום אידיאלי |
|
Al6061-T6 |
276 |
95 |
90% |
מְעוּלֶה |
מְעוּלֶה |
1.0x |
בתים מבניים, סוגריים, גופי קירור |
|
Al7075-T6 |
503 |
150 |
70% |
לְמַתֵן |
טוֹב |
2.1x |
תעופה וחלל, רובוטיקה-במתח גבוה |
|
Al2024-T3 |
345 |
120 |
75% |
יָרוּד |
הוֹגֶן |
1.8x |
רכיבי טיסה-עייפים גבוהים |
|
Al5052-H32 |
193 |
60 |
55% |
מְעוּלֶה |
טוֹב |
1.1x |
מארזים ימיים, סוגר מכופף |
|
Al7050-T7451 |
469 |
140 |
65% |
טוֹב |
הוֹגֶן |
2.6x |
מחיצות תעופה וחלל עבות |
כללי אופטימיזציה של DFM ופירוט הפחתת עלויות אב טיפוס
חמשת האלמנטים המבניים של עלות אב טיפוס
לצלילה מעמיקה יותר לתוך גורמי תמחור, עיין במלואופירוט עלות עיבוד CNC אלומיניום.
1. שעות מכונה / זמן ציר (50%):תעריף שעתי מכונה מוכפל בזמן המחזור. כיסים עמוקים, דרישות גימור משטח גבוהות ומסלולי כלים מורכבים עם 5 צירים מגדילים את זמן המחזור הכולל.
2. מלאי חומרי גלם (15%): Billet size required to enclose the part envelope. High scrap rates (removing >85% ממסת הבילט ההתחלתית) מגדיל את עלויות החומר.
3. קיבוע והגדרות מכונות (15%):עלויות הנדסה לא-חוזרות (NRE) עבור תכנות נתיבי כלים של CAM, הגדרת מערכות קואורדינטות עבודה (WCS) ועיבוד לסתות רכות מותאמות אישית.
4. גימור משטח (10%):עמלות עיבוד משניות עבור פיצוץ חרוזים, אילגון מסוג II/III, סימון לייזר ומיסוך מדויק.
5. אבטחת איכות ומטרולוגיה של CMM (10%):דוחות בדיקת מאמר ראשון (FAI), אימות GD&T ותיעוד דוח בדיקת חומר (MTR).
שישה כללי DFM להפחתת עלויות אב טיפוס
יישום המעשי שלנומדריך עיצוב עיבוד CNC אלומיניוםבשלב דוגמנות CAD מבטיח דיוק מירבי במינימום הוצאות.
כלל 1: אופטימיזציה של רדיוס (R גדול או שווה ל-0.35×עומק)
הימנע מרצפה חדה-ל-מעברי קיר. רדיוסי פינה אנכיים פנימיים צריכים להיות שווה לפחות ל-שליש מעומק החלל. זה מאפשר את השימוש במכבשי קצה גדולים ונוקשים יותר, הפועלים בעומסי שבבים גבוהים יותר ללא פטפוטים בכלים.
כלל 2: תקן עובי קיר מינימלי
הקפידו על עובי דופן מינימלי של 0.8 מ"מ לפחות עבור צלעות פנימיות נתמכות ו-1.5 מ"מ עבור קירות חיצוניים לא נתמכים. קירות דקים יותר דורשים צעד איטי- מעל מעברי הגמר כדי לשלוט בסטייה, ולהגדיל את זמן המחזור.
כלל 3: עומק חוט מכסה ב2×קוטר נומינלי
הקשה עמוקה יותר מפי שניים מקוטר הברז הנומינלי (2D) מספקת שיפור זניח בחוזק החיבור של החוט המבני, תוך הגברת הסיכון לשבירת הברז בתוך חורים עמוקים.
עומק חוט מרבי=2.0⋅Dנָקוּב
כלל 4: איחוד כיווני התקנה
עצב גיאומטריה כך שניתן ליצור תכונות מ-3 או פחות כיוונים. כל שלב הגדרה נוסף דורש התערבות ידנית פיזית, כיול מחדש של WCS ויצירת לסת רכה-ת מיוחדת.
כלל 5: הגבל יחסי גובה-רוחב של חלל (עומק-לרוחב-פחות או שווה ל-4:1)
כיסים עמוקים יותר מפי 4 מרוחבם מאלצים את המכונאי להשתמש בכלי צוואר ארוך-. קשיחות מופחתת של הכלי דורשת מעברי חיתוך קלים יותר כדי לנהל את סטיית הכלים, ולהגדיל את זמן העיבוד.
כלל 6: תקן את מפרטי החורים
יישר גדלי חורים עם קוטר מקדחה סטנדרטי (למשל, 3.0 מ"מ, 4.2 מ"מ, 5.0 מ"מ, 6.8 מ"מ, 8.5 מ"מ). גדלי חורים מותאמים אישית דורשים חורצים לא-סטנדרטיים או מעברי כרסום מיוחדים לאינטרפולציה סלילנית.
Dazao Cost-מחקר מקרה להפחתה
מיטוב זרועות של מצלמת מזל"ט
· עיצוב לקוח ראשוני:מעובד מבלוק מוצק Al7075-T6. התכונות כללו כיסים פנימיים ברדיוס אפס, קירות צדדיים דקים של 0.5 מ"מ, גזרות עמוקות ביחס גובה-רוחב של 12:1 ועומקי הברגה מותאמים אישית (3.5D).
· עלות יחידה מקורית (10 אבות טיפוס):$485.00 / חלק.
· פעולות אופטימיזציה של Dazao DFM:
1. בחירת סגסוגת המרה מ-Al7075-T6 ל-Al6061-T6 (מקדם בטיחות תשואה מחושב מספיק של 2.8).
2. עובי דופן מוגדל מ-0.5 מ"מ ל-1.2 מ"מ.
3. רדיוסי פינה פנימיים השתנו מ-R=0.5 מ"מ ל-R=3.0 מ"מ.
4. עומק חוט מכוסה ב-1.8D.
5. תכונות חורים- מאוחדות לצמצום כיווני ההגדרה מ-5 ל-2.
· עלות יחידה סופית:$281.30 / חלק (הפחתת עלות יחידה של 42%.מבלי לפגוע בחוזק המבני או בממשקי הרכבה של המצלמה).
פוסט-השפעת עיבוד וגימור משטח על סובלנות מכנית
תהליכי עיבוד שלאחר-משנים את פרופיל הממד וחספוס פני השטח שלאב טיפוס מאלומיניום.
מכניקת פיצוץ חרוזים
התזת חרוזים מקרינה מדיית כדור זכוכית (100-170 mesh) בלחץ אוויר מבוקר (0.3-0.5 MPa) כדי להסיר סימני כלים ולייצר משטח מט אחיד.
· השפעה ממדית:מסיר 2 מיקרומטר עד 5 מיקרומטר של מתכת מצע ממשטחים חיצוניים חשופים.
· שינוי חספוס:מחליק רכסי כלים גבוהים (Ra3.2 μm→Ra1.6 מיקרומטר), אך פיצוץ יתר של-משטחי איטום קריטיים עלולים לפגוע במישוריות.
אפשרויות אנודיזציה
בעת הערכהאפשרויות גימור משטח אילגון, המהנדסים חייבים לתת את הדעת על צמיחת סרט מגן וקשיות פני השטח על פני שלושה סיווגי תעשיה עיקריים:
· אנודיזציה מסוג I (חומצה כרומית):מניב ציפוי דק (1 מיקרומטר עד 3 מיקרומטר). משמש על רכיבי תעופה וחלל רגישים-על עייפות עקב הפחתה זניחה בחיי העייפות.
· אנודיזציה מסוג II (חומצה גופרתית):עובי שכבה של 10 מיקרומטר עד 20 מיקרון. מספק עמידות ללבוש מתונה ומקבל צבעי צבע (שחור, אדום, כחול, שקוף).
· אילגון מעיל קשיח מסוג III:עובי שכבה של 25 מיקרומטר עד 50 מיקרון. מגדיל את מיקרו קשיות פני השטח ל-400-600 HV (50-55 HRC), ומספק עמידות בפני שחיקה דומה לפלדת כלי מוקשה.
טכניקות מיסוך מדויקות
כאשר אזורים ספציפיים (כגון רפידות הארקה, התאמות מיסבים או יציאות הזזה) חייבים להישאר אלומיניום גולמי או לשמור על סובלנות הדוקה, מיסוך מיוחד מוחל לפני האילגון:
· תקעים ומשיכה-סיליקון:אטום חורים עיוורים ודרך-עם הברגה מנוזלי אנודיז.
· Precision Die-Cut Vinyl Tape:מסכה פרצופים שטוחים ומגעי הארקה חשמליים.
· שרף מיסוך נוזלי:מיושם באמצעות מתקנים אוטומטיים על משטחי יומן מעוקלים מורכבים, נרפא באמצעות אור UV, וקילוף לאחר האנודיזציה-.
מטריצת גימור פני השטח
|
תהליך הגמר |
שינוי עובי שכבה טיפוסי |
שינוי חספוס פני השטח (RaRa) |
קשיות פני השטח |
מוליכות חשמלית |
פונקציה ראשית |
|
כפי-מעובד (סטנדרטי) |
0.000 מ"מ |
1.6 − 3.2 μm |
סגסוגת בסיס (95 HB) |
מוליך לחלוטין |
בדיקת התאמה פונקציונלית גולמית |
|
כרסום פיין פאס |
0.000 מ"מ |
0.4 − 0.8 μm |
סגסוגת בסיס (95 HB) |
מוליך לחלוטין |
חותמות -טבעות, מושבים מיסבים |
|
פיצוץ חרוזים (זכוכית) |
-0.003 מ"מ |
1.2 − 1.8 μm |
סגסוגת בסיס |
מוליך לחלוטין |
הסרת סימני כלי כיוון |
|
סוג II אנודייז |
+0.005 עד +0.010 מ"מ |
תזוזה של +0.2 מיקרומטר |
200 - 300 HV |
לא-מוליך (מבודד) |
צביעה קוסמטית, בלאי קל |
|
מעיל קשה מסוג III |
+0.012 עד +0.025 מ"מ |
תזוזה של +0.5 מיקרומטר |
400 - 600 HV |
לא-מוליך (מבודד) |
בלאי קיצוני, קידוחים הידראוליים |
|
סרט כימי (כרומט) |
< +0.001 mm |
ללא שינוי |
סגסוגת בסיס |
מוֹלִיך |
הגנה מפני קורוזיה עם הארקת EMI |
אסטרטגיית קנה מידה: מאב טיפוס לייצור נפח- נמוך
מעבר מאב טיפוס בודד לייצור אלומיניום בנפח נמוך(50 עד 1,000 רכיבים) דורש מעבר מהגדרות ידניות לתהליכי ייצור שניתנים לחזרה.
מתקן אבולוציה: מצבות-יחידות לרב-תחנות
· אבטיפוס מתקן:משתמש בלחצים רגילים במכונה ולסתות רכות. עיבוד שבבי מבוצע חלק אחד בכל פעם, וכתוצאה מכך עלויות עבודה גבוהות יותר ליחידה.
· מתקן הפקה-נמוך:משתמש באביזרי מצבות מרובים-המורכבים על מרכזי עיבוד אופקיים של 4 צירים או 5 צירים (HMC). מספר בילטים נטענים על מתקן אחד, מצמצמים את התקורה של החלפת כלים וממקסמים את זמן הפעולה של המכונה.
פרוטוקולי בקרת איכות
שמירה על חזרה מימדית על פני ריצות ייצור דורשת קפדנותבדיקת CMM ובקרת איכותפרוטוקולים.
בדיקת מאמר ראשון (FAI)
לפני הפעלת אצווה ייצור, דוח בדיקת מאמר ראשון (FAI) מלא מופק בהתאם להנחיות AS9102. כל ממד שרטוט, תוספי GD&T והסמכת חומר נמדדים, מאומתים ומתועדים.
בקרת תהליכים סטטיסטיים (SPC)
במהלך ריצות ייצור, מעקב אחר מאפיינים קריטיים (CC) ומאפייני בקרה מרכזיים (KCC) מתבצע באמצעות תרשימי בקרה (Cpו-Cpkמדדים).

לשמור על יעד ג'pkגדול מ-1.33 או שווה ל-1.33 כדי להבטיח ששונות התהליך תישאר בגבולות הציור שצוינו.
מטריצת החלטות קונה ומסגרת הערכת ספקים
הערכת פוטנציאלספק אב טיפוס אלומיניוםדורש אימות של תשתית הציוד, מערכות האיכות והיכולות ההנדסיות שלהם.
רשימת בדיקה להערכת יכולות הספק
1. פרופיל ציוד מכונה:האם המתקן מפעיל מרכזי כרסום CNC בעלי 4-צירים ו-5 צירים המצוידים בצירים במהירות גבוהה ובפיצוי תרמי פעיל?
2. ב-ציוד מטרולוגיה ביתית:האם המפעל מצויד במעבדת פיקוח- ייעודית לבדיקת אקלים המכילה מכונת מדידת קואורדינטות (CMM) עם בדיקות סריקה מכוילות?
3. אישורי איכות:האם היצרן מחזיק באישורי ניהול איכות-של צד שלישי ISO9001:2015 או IATF16949:2016?
4. סקירה הנדסית של DFM:האם הספק מספק סקירה טכנית רשמית של DFM המפרטת מגבלות גישה לכלי, התאמות רדיוס ותגמול טרום-ציפוי לפני תחילת הייצור?
חמישה כניסות תיעוד נדרשות להגשת הצעת מחיר
לקבלת הצעת מחיר מדויקת ובזמן עבור אאב טיפוס אלומיניום cnc, ספק את חמשת הכניסות הבאות:
1. 3מודל D CAD:קובץ STEP מקורי (.step) או IGES (.iges).
2. 2D שרטוט הנדסי:פורמט PDF המכיל תוספי GD&T מפורשים, סובלנות התאמה קריטית, יעדי נתונים ומפרטי חוט.
3. מפרט חומר:דרגת סגסוגת מדויקת וייעוד מזג (למשל, Al6061-T6, Al7075-T6).
4. סימון גימור משטח:מפרטי ציפוי מפורטים (למשל, MIL-A-8625 Type III Hardcoat, Class 1 Clear, 50 µm עובי) עם אזורי מיסוך מפורשים מוגדרים.
5. נפח הזמנה ולוח זמנים יעד:הכמות הנדרשת עבור אימות אב-טיפוס ראשוני לצד דרישות ייצור-נמוכות החזויות.
מדוע לבחור ב- Xiamen Dazao Machinery כשותף שלך ליצירת אב טיפוס?
נוסדה בשנת 2000,מכונות שיאמן דאזאומפעילה מתקן ייצור מיוחד המצויד במכונות CNC מרובות-צירים וציוד מטרולוגיה אוטומטי. צוות המהנדסים שלנו עורך סקירות DFM לפני-הפקה על כל דגם CAD, ומעריך ערימות סובלנות-, גישה לכלים ובניית ציפוי-כדי למנוע בעיות איכות לפני חיתוך מתכת. בין אם אתה צריך סינגלאב טיפוס פונקציונלי מאלומיניוםאו ריצת ייצור-נמוכה, Dazao מספקת רכיבים שנבנו לפי מפרטים הנדסיים מדויקים.
מסקנה ופעולות הבאות
דיוק- גבוהעיבוד אב טיפוס מאלומיניוםדורש איזון בחירת חומר, תוספי GD&T, יציבות תרמית, צמיחת גימור פני השטח ובקרות תהליכי ייצור. מעבר-לציון סובלנות מבלי לקחת בחשבון את הפיזיקה של הייצור מנפח את עלויות הייצור ומאריך את זמני ההובלה. על ידי יישום עקרונות DFM תקינים, הקמת מבני נתונים מאוחדים והתייחסות לשינויים בממדים לאחר-עיבוד, צוותי מוצר יכולים לייעל את עלויות היחידה תוך שמירה על מהימנות תפקודית.
השלבים ההנדסיים הבאים
סקור את דגמי ה-CAD והשרטוטים ההנדסיים הדו-ממדיים שלך מול עקרונות ה-DFM המתוארים במדריך זה.
בדוק את מפרטי ההברגה וסובלנות יומן המיסבים כדי לוודא שפיצוי על צמיחת גימור פני השטח.
שלח את הקבצים שלך לצוות ההנדסה שלנו לסקירת DFM מקיפה ולהצעת מחיר{0}}לפריטים.

שאלות נפוצות
01.מדוע התכופף אב-טיפוס האלומיניום הדק שלי-לאחר שחרור מהמלחצים?
02.איך אני מונע מהאילגון להרוס את סובלנות חורי המיסב ההדוקים שלי?
03.מדוע חנות המכונות שלי דוחה את ציור ה-PDF הדו-ממדי שלי כאשר קובץ STEP התלת-ממד נראה תקין?
04.מדוע נכשלה בדיקת CMM כאשר מחוגי רצפת החנות הראו מידות נומינליות מדויקות?
05.מהי סגסוגת האלומיניום-החסכונית ביותר לבדיקת אב טיפוס פונקציונלי?
06.כיצד אוכל להימנע מעמלות נסתרות בלתי צפויות על הצעות אב הטיפוס המותאמות אישית שלי מאלומיניום?