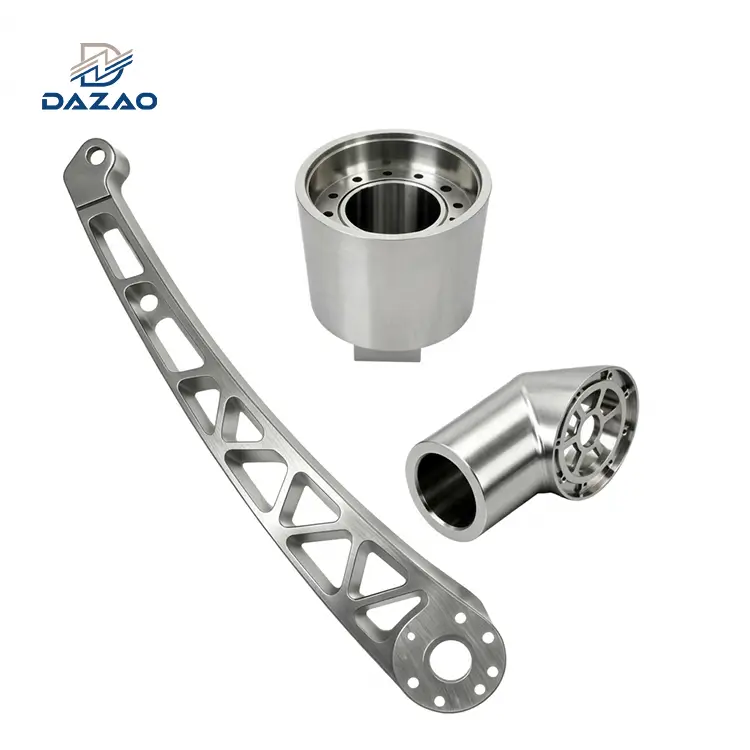
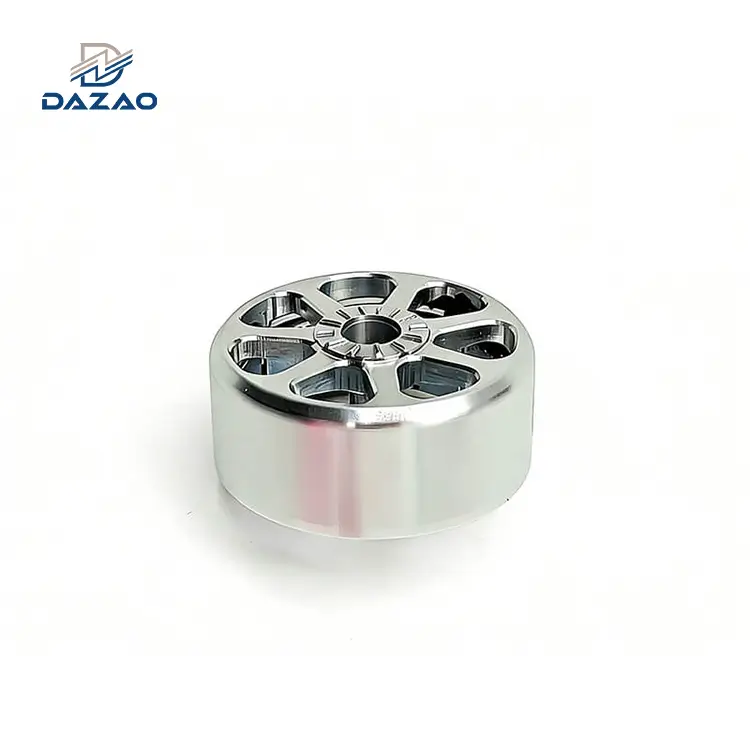
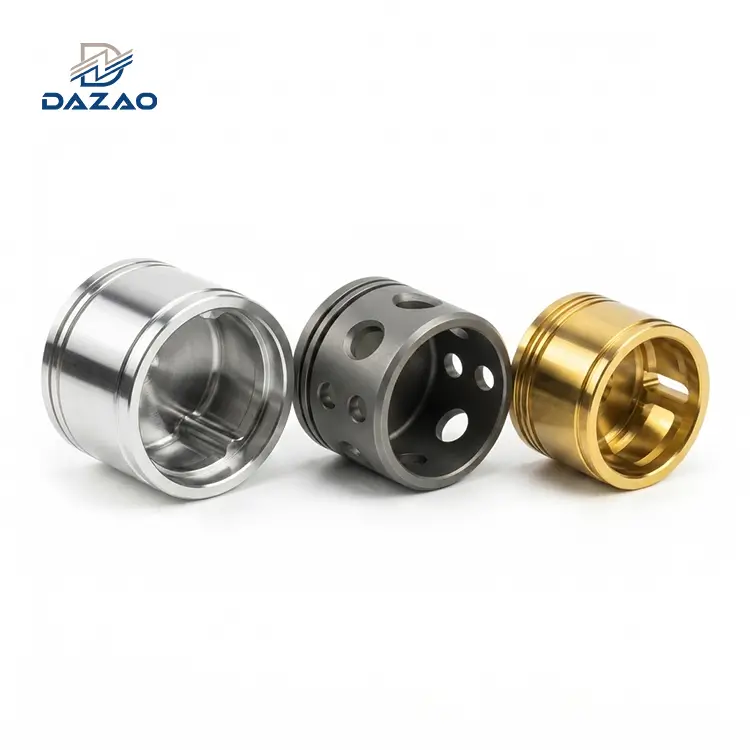
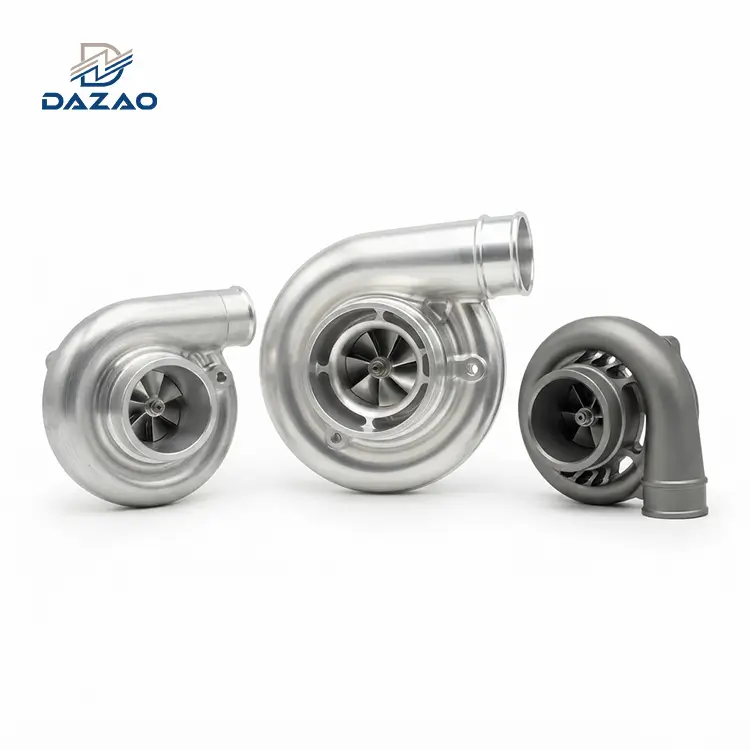
בחירה ביןאלומיניום יצוק מול בילטהיא החלטת ייצור ארכיטקטונית הנשלטת על ידי נפח ייצור, מורכבות גיאומטרית, ספי מתח פנימי ופרופילי עומס דינמיים. בְּעוֹדבילט אלומיניום לעומת חלקי אלומיניום יצוקלהפגין תכונות מתכות מובהקות: מחושלבילט או אלומיניום יצוק עבור חלקי CNCמציע זרימת גרגרים חופשית- וחוזק עייפות מתיחה מעולה (R=-1), בעוד ליד-נטואלומיניום יצוק לעומת בילט לייצורמקטין את שיעורי פינוי החומרים עד 75% בקנה מידה.
עם זאת, החלטות מיקור מתפרקות לעתים קרובות על פני משתני קומה-בחנות: הפחתת מתח פנימי של בילט הגורמת לשיתובים-דקים של תפוחי אדמה-, סחיפה של נתונים במהלך משניבילט לעומת עיבוד אלומיניום יצוק, ונקבוביות מיקרו-תת-קרקעית שנחשפה במהלך כרסום חוט סופי. הקפדה על מוכחשיטות עיבוד CNC אלומיניום תעשייתיותמבטיח איכות עקבית. להלן מסגרת ההערכה התפעולית המשמשת את Dazao Machinery על פני רובוטיקה מדויקת, מערכת הנעה לרכב ותוכניות ציוד מוליכים למחצה.

מיקרו-מבנה ועיצוב: אלומיניום יצוק לעומת דינמיקת אלומיניום בילט
ההערכה הטכנית שלאלומיניום יצוק מול אלומיניום בילטמתחיל בגבול שינוי השלב. מלאי אלומיניום יצוק (בילט, צלחת ומוט שחול) עובר דפורמציה פלסטית חמורה במהלך יציקה מתמשכת, גלגול חם או אקסטרוזיה. עיבוד מכני זה מפרק מבנים דנדריטים יצוקים, סוגר חללי גז ומיישר חלקיקי פאזה משנית לאורך ציר העבודה הראשוני.
סגסוגות אלומיניום יצוקות (כגון A356, A380 ו-ADC12) מתמצקות ישירות מהשלב המותך בתוך חלל תבנית. מבנה המיקרו מוכתב על ידי קצבי קירור מקומיים, שיפוע התמצקות ודינמיקת גרעין. זה יוצר אילוצים פיזיים ותפעוליים ברורים בעת עיבוד בילט לעומת רכיבי אלומיניום יצוק.
זרימת תבואה לעומת חללים דנדריטים: מדוע חלקי אלומיניום מתנגדים למיקרו-סדקים
· בילט מחושל (Al6061-T6, Al7075-T6):בילט שחול או מגולגל כולל זרימת גרגרים רציפה וכיוונית. צפיפות החומר מגיעה ל-100% מהגבולות התיאורטיים (2.70 גרם/ס"מ3עבור 6061). היעדר הסחף של גז והתכווצות התמצקות מבטיח גבולות לחץ אחידים, מה שהופך חלקי אלומיניום בילט לבחירה העיקרית עבור תאי ואקום, סעפות הידראוליות ויישומי מוליכים למחצה-גבוהים במיוחד (UHV).
· תצורות שחקנים (A356-T6, A380, ADC12):יציקת גרביטציה, יציקת חול ויציקת-לחץ גבוה (HPDC) מייצרים רשת גבישים דנדרטית שוות ציר. התכווצות התמצקות מתרחשת בצומת של חתכים עבים ודקים-. מסיסות המימן יורדת באופן דרסטי מנוזל (0.7 ס"מ3/100 גרם) למוצק (0.04 ס"מ3/100g), מותיר נקבוביות מיקרו-בגבולות התבואה. אפילו עם הסרת גז ויציקה-בסיוע בוואקום, הצטמקות מיקרו נותרת משתנה סטטיסטי הנשלט על ידי צילום רנטגן ASTM E155.
כרסום CNC חיסור לעומת נטו-אילוצים של כלי צורה
המסלול הגיאומטרי שולט בכלכלה חלקית. עיבוד בילט לעומת רכיבי יצוק מייצג קרב בין נגישות לכלים לפיזיקת טיוטה:
1. כרסום CNC חיסור (Billet):ניצולשירותי עיבוד CNC מדויקים משולביםעם מסלולי כלים של 5 צירים מאפשר מרווח חתך, אפס זוויות טיוטה (0∘), internal intersecting fluid channels, and deep, thin-walled rib matrices. The limitation is raw tool accessibility, spindle clearance, and cutter aspect ratio (L/D>5 גורם להסטה ופטפוט).
2. ליד-Net Cast Geometry:היציקה מספקת משטחים מעוגלים מורכבים, מעברים מפותלים פנימיים דרך ליבות חול להקרבה וצורות-מותאמות בתפזורת ללא פסולת חומר. עם זאת, כלי עבודה דורש זוויות טיוטה של 1.0∘ל-3.0∘, עובי דופן אחיד מינימלי (גדול או שווה ל-2.5 מ"מ עבור חול/כבידה, גדול או שווה ל-1.2 מ"מ עבור HPDC), ופילטים פנימיים נדיבים (R גדול מ-1.5 מ' או שווה ל-1.5 מ') כדי למנוע קריעה חמה במהלך התמצקות.
שלמות פני השטח ואנודיז: מלכודת תוכן הסיליקון בסגסוגות יצוק
התנהגות המרה על פני השטח היא מחלק חיוני בעת הערכהמתי להשתמש באלומיניום בילט לעומת אלומיניום יצוק:
· בילט (6061/7075):תכולת סיליקון נמוכה (Si פחות או שווה ל-0.8%) מאפשרתיכולות גימור ואנודיז משטח אלומיניום מדויקתחת MIL-A-8625 (סוג II דקורטיבי ומעיל קשה מסוג III), המניב גימורים אופטיים אחידים עם מתחי פירוק דיאלקטריים העולים על 1000V. חספוס פני השטח יכול להגיע ל-Ra 0.4 מיקרומטר (16 מיקרון) ישירות מהציר של המכונה.
· סגסוגות יצוק (A356, A380, ADC12):יציקות מכילות שברי סיליקון גבוהים (7.5% עד 12.0% Si) כדי להוריד את צמיגות ההיתוך ולהפחית פיצוח חם במהלך היציקה. במהלך כבישה ואנודיז חומצה, חלקיקי סיליקון אלמנטריים בלתי מסיסים משקעים על פני השטח, וגורמים לפטינה לא אחידה, אפורה כהה וכתמתית. יציקות יציקות בלחץ גבוה- מתנפחות לעיתים קרובות במהלך ה-60∘C עד 90∘אמבט איטום C עקב התרחבות כיסי אוויר תת -כלואים.
טבלה 1: השוואת פרמטרים של מיקרו-מבנה, כימיה ועיבוד שבבי
|
פרמטר הנדסי |
Al6061-T6 מחושל (Billet) |
מחושל Al7075-T6 (Billet) |
יצוק A356-T6 (תבנית קבועה) |
יצוק ADC12 (גבוה-לחץ לחץ) |
|
שיטת גיבוש ראשונית |
שחול ישיר / גלגול חם |
גלגול חם / פרזול |
תבנית כבידה קבועה |
יציקת-בלחץ גבוה |
|
הרכב נומינלי |
Al-1.0Mg-0.6Si-0.28Cu |
Al-5.6Zn-2.5Mg-1.6Cu |
Al-7.0Si-0.35Mg-0.2Fe |
Al-11.0Si-2.5Cu-0.3Mg-1.0Fe |
|
צפיפות החומר (g/cm3) |
2.70 |
2.81 |
2.68 |
2.74 |
|
סיכון ריק פנימי / נקבוביות |
0.0% (NDT Class 1 Solid) |
0.0% (NDT Class 1 Solid) |
ASTM E155 רמה 1-2 |
ASTM E155 רמה 3-4 |
|
טיפוסי כמו-מעובד Ra |
0.4 מיקרומטר (16 מיקרון) |
0.2 מיקרומטר (8 מיקרון) |
0.8 מיקרומטר (32 מיקרון) |
1.6 מיקרומטר (63 מיקרון אינץ') |
|
Type III Hard Anodize Response |
קשיות עקבית (שווה ערך 60-65 HRC) |
קשיות גבוהה (גוון ברונזה כהה) |
גרוע (לא צבע אפור/צהוב) |
לא מקובל (שלפוחיות נקודתיות חמורות) |
|
יעילות קצב הסרת חומרים |
גבוה (Vc=800 מ"ד/דקה) |
גבוה (Vc=600 מ'/דקה) |
בינוני (Vc=400 מ"ד/דקה) |
חומר שוחק על כלי עבודה (Vc=350 m/min) |
בילט לעומת עיבוד אלומיניום יצוק: 3 מלכודות חנות יקרות-
ספרי עזר הנדסיים שפורסמו מתעדים רק לעתים נדירות את נהגי הגרוטאות שנתקלים בהם ברצפות הייצור. בייצור-בעולם האמיתי במאות תוכניות, כשלים במקור בין אלומיניום יצוק לאלומיניום בילט נעו לשלוש תופעות פיזיקליות ספציפיות.

הפחתת מתחים פנימית: ירידת עמודים ודקה-Wall Warpage
טעות נפוצה בקרב מהנדסי תכנון היא ההנחה שציון Al6061-T6 מוצק מבטיח יציבות מימדית מכיוון שאין פגמי יציקה. ניתן לעיין בפרטי עיבוד גרעיניים נוספים אצלנומדריך ייעודי לעיבוד אלומיניום בילט.
1. המנגנון:מאגר לוחות מזג סטנדרטי T6 שומר על פרופיל מתח שיורי בשיווי משקל עצמי-: דחיסה על העור החיצוני (≈−40 עד −60 MPa), מאוזנת על ידי מתח בליבה המרכזית (≈+30 עד +50 MPa).
2. הכישלון:בעת עיבוד כיסים עמוקים או מבני קיר דקים- א-סימטריים (כגון מפרצי אוויוניקה של מל"טים או מגשי שלדות רובוטים), הסרת שכבת הדחיסה העליונה הורסת את שיווי המשקל הזה. מתח המתיחה בליבה הנותרת מושך את הבסיס כלפי מעלה, וגורם לרכיבי לוח ארוכים- להתעקם לצורה מעוקלת (לעיתים קרובות סוטה ב-0.50 מ"מ עד 1.80 מ"מ על פני טווח של 300 מ"מ).
3. אמצעי הנגד של רצפת Dazao:
· החלף את הרכש לצלחת Al6061-T651 או Al7075-T7451, שעוברות מתיחה מכנית מבוקרת של 1.5% עד 3.0% לאחר טיפול בחום בתמיסה כדי להקל מכנית עד 85% מהלחצים הפנימיים.
· יישם פרוטוקול גימור של חיספוס- בשני-שלבים: עיבוד גס של כל הכיסים ומשאירים מלאי של 0.8 מ"מ, שחרר את המשבצת כדי לאפשר קפיצה חופשית, הידוק מחדש- תחת מומנט נמוך (פחות או שווה ל-15 N⋅m), ובצע את מעברי הגימור הסופיים.
דאטום סחף והזזת ליבה בפעולות CNC יצוק משניות
מהנדסים המעריכים פעולות עיבוד יצוק משניות חווים לעתים קרובות גרוטאות מיקומיות בעת עיבוד של חלקים יצוקים באמצעות לוגיקה טהורה של קואורדינטות בילט. הקפדה על תקןפרוטוקולי עיבוד CNC מאלומיניום יצוקחובה לייצב את הייצור.
1. המנגנון:יציקת חול ויציקות תבניות קבועות כפופות לשינוי צעדי קו הפרידה (±0.4 מ"מ עד ±0.8 מ"מ לפי ISO 8062-3 DGT), שונות של התחדדות של טיוטה וציפה תרמית הליבה במהלך יציקת מתכת.
2. הכישלון:הידוק של ריק יצוק על משטחי יצוק גולמיים באמצעות דחסים סטנדרטיים של שלוש-לסתות או מלתעות סגנים שטוחות יוצרת נתון עיבוד שאינו ניתן לחזור עליו (G54). בעת משעמם יוזני מיסבים או כרסום פנים איטום, שבילי החותך מתיישרים עם צירי המכונה ולא עם מסת הקיר היצוק, וכתוצאה מכך עובי דופן לא אחיד (לדוגמה, 1.2 מ"מ בצד אחד, 2.8 מ"מ בצד הנגדי), קירות דקים, חורים עם טפחים שבורים או חורים- שבורים.
3. אמצעי הנגד של רצפת Dazao:
· לעולם אין לאתר קווי פרידה. שלב שלושה רפידות כלי עבודה מוגבהות, לא-מתפקדות (10 מ"מ×10 מ"מ) ישירות לתוך עיצוב הכלי היצוק כדי לשמש כנתונים ייעודיים של 3-2-1.
· פרוס על -מחשב Renishaw touch-שגרות בדיקה כדי לבצע חישובי התאמה- מיטביים על פני מספר נקודות התייחסות להטלה לפני הפעלת חיתוך גימור קריטי.
נקבוביות תת-קרקעית: מכפיל-השלב המאוחר בעיבוד יצוק
הגרוטה היקרה ביותר מתרחשת כאשר יציקה נדחתה בשלב העיבוד הסופי.
1. המנגנון:יציקות מתמצקות ממשטח התבנית פנימה. העור המשטח החיצוני (1.0 מ"מ עד 1.5 מ"מ) מתקרר במהירות, ויוצר שכבת צינה צפופה וחסרת ריק-. מרכזם של בוסים עבים מתמצק אחרון, לוכד גזים מומסים ומתכווצים מיקרו-חללים.
2. הכישלון:מהנדס מתכנן חריץ טבעת O- או חוט יציאת לחץ M10x1.0- הדורש צלילה בעומק של 3.0 מ"מ. כלי ה-CNC חותך ישר דרך העור הצפוף וחושף את הליבה הנקבוביה. לאחר מכן, החלק נכשל בבדיקת דליפת דעיכה בלחץ (גדול או שווה ל-1.0×10⁻⁴ mbar⋅L/s), מה שהופך את כל זמן מכונת ה-CNC במעלה הזרם, כרסום חוט וחיי הכלים לביטול- מוחלט.
3. אמצעי הנגד של רצפת Dazao:
· עבור משטחי איטום נוזלים-, אכוף כמות עיבוד מרבית של 1.0 מ"מ על שרטוט היציקה כדי למנוע פריצה דרך השכבה הקרה.
· הספגת ואקום מנדט (לפי MIL-I-17563C Class 1/3 עם פולימר תרמוסטט אנאירובי) כשלב תפעולי סטנדרטי לאחר עיבוד CNC גס אך לפני כרסום גימור יהלום סופי.

חוזק בילט מול אלומיניום יצוק: תשואה סטטית לעומת עייפות דינמית
כאשר מצייניםבילט לעומת חוזק אלומיניום יצוק, ערכי גליון נתונים נומינליים מספקים תמונה לא מלאה. רכיבי-עולם אמיתי מתמודדים עם עייפות רב-צירית מחזורית, עומסי השפעה ותנודות תרמיות.
תקלות-במחזוריות גבוהה (HCF) ורגישות לחריצים (Kt)
· חוזק סטטי:Al6061-T6 billet מניב 276 MPa עם חוזק מתיחה אולטימטיבי (UTS) של 310 MPa. Al7075-T6 בדרגת תעופה וחלל פרימיום משיג תפוקה של 503 MPa ו-UTS של 572 MPa. לעומת זאת, יצוק A356-T6 מניב 165 עד 185 MPa עם UTS של 230 עד 260 MPa.
· עייפות דינמית במחזור- גבוה:תחת מתח מחזורי-טעינת דחיסה (R=-1, 107מחזורים), סגסוגות יצוק מפגינות ירידת עייפות גבוהה. המיקרו-חללים ולוחות מחטי סיליקון שבירות פועלות כמגבות מתח פנימי (Ktגדול מ-3.0 או שווה ל-3.0), יוזם מיקרו-סדקים ברמות מתח עד 50 עד 60 MPa. Wrought 6061-T6 שומר על גבול סיבולת עייפות של 95 עד 100 MPa, בעוד ש-7075-T6 מחזיק ב-160 MPa.
חולשת לוח אניסוטרופי (ציר -Z) לעומת שלמות יציקה איזוטרופית
· Anisotropy בלט (הפגיעות בציר Z-):צלחת מגולגלת כבדה בעלת תכונות מכניות כיווניות. בעוד שמאפייני אורך (ציר L-) ורוחבי (ציר LT-) תואמים גיליונות מפרט סטנדרטיים, התארכות- רוחבית קצרה (ST / Z-, דרך-עובי) יורדת מ-12% לנמוכה של 2.5% עד 4.0%, עם קשיחות (K )IC) ירידה של עד 35%. הפעלת עומסי מתיחה גבוהים על פני עובי הצלחת עלולה לעורר דלמינציה או גזירה שבירה מוקדמת.
· איזוטרופית יציקה:התמצקות ללא גלגול כיווני מביא לתכונות מכאניות מעין-איזוטרופיות. תושבת הרכבה מבנית יצוקה ב-A356-T6 מספקת חוזק תפוקה והתארכות אחידה על פני צירי X, Y ו-Z, ומפשטת הדמיות מתח FEA תחת עומס רב-כיווני.
פשרות עיצוב גנרטיביות: חללים פנימיים לעומת מסת זווית טיוטה
· עיצוב גנרטיבי מודרני יוצר נתיבי עומס אורגניים שלדיים. עיבוד חתך רציף, סגור וחלול מקופסת- מתוך בילט מוצק דורש עיצובים מפוצלים- של חלקים, דיבלים יישור וחיבורי O-טבעות/מרותכים.
· יציקה (במיוחד תבנית חצי-קבועה או יציקת השקעה עם ליבות קרמיקה/חול מסיסות) יכולה לייצר תאים סגורים מונוליטיים וחלולים. עם זאת, רצועה בגבס פתוח דורש 1.5∘ל-2.0∘זוויות טיוטה, אשר מעבה צלעות כיס-עמוקות ויכולות להוסיף 8% עד 15% בחזרה למסת הרכיב נטו בהשוואה למבנה-דק בקיר עם אפס-צלעות אנכיות.
טבלה 2: ביצועים מכניים תחת משטרי עומס סטטי ודינמי
|
רכוש מכני |
Al6061-T6 Billet |
Al7075-T6 Billet |
יצוק A356-T6 (חול) |
יצוק A356-T6 (תבנית קבועה) |
Cast ADC12 (HPDC) |
|
חוזק תפוקה, רp0.2(MPa) |
276 |
503 |
165 |
185 |
160 |
|
חוזק מתיחה אולטימטיבי, Rm(MPa) |
310 |
572 |
230 |
260 |
310 |
|
התארכות בהפסקה,A(%) |
12.0% |
11.0% |
3.5% |
5.0% |
1.5% - 2.0% |
|
חוזק עייפות (107מחזורים,R=-1,MPa) |
96 |
160 |
55 |
65 |
42 |
|
קשיחות שבר,KIC(MPa⋅m1/2) |
29.0 |
25.0 (L-Dir) / 18.0 (ST-Dir) |
16.0 |
18.5 |
12.0 |
|
קשיות ברינל (HBW) |
95 |
150 |
70 |
80 |
85 |
|
אחידות כיוונית |
אנזוטרופית (הפקעות בציר Z-) |
אניסוטרופי (גבוה רגישות ST notch) |
מעין-איזוטרופי |
מעין-איזוטרופי |
קוואזי-איזוטרופי (עור צפוף בלבד) |
עלות בילט לעומת אלומיניום יצוק: שווי נפח והתמוטטות TCO
הערכות רכש שלעלות בילט לעומת אלומיניום יצוקלעתים קרובות נכשלים מכיוון שצוותים מחשבים את מסת החומר כפול מחיר הספוט תוך התעלמות מהפסדי תשואה תפעוליים. עלות בעלות כוללת (TCO) ברכיבים מדויקים נשלטת על ידי הפחתת כלים, יחסי ייצור שבבים, זמן ציר המכונה ותקורה של אימות לאחר-עיבוד. חישוב ההגדרה שלך מול מבוססמנהלי עלות עיבוד CNC אלומיניוםמספק חיזוי בסיס שקוף.
נוסחת TCO: שיעור הסרת חומרים (MRR) לעומת הפחתת כלי עבודה
עלות הייצור המלאה ליחידה (Cunit) מסומנת באמצעות המשוואה הבאה:

אֵיפֹה:
· Cכלי עבודה= עלות כלי עבודה מפלדת כלי קשיח או דפוס תבנית קבוע ($0 עבור בילט; $4,500 עד $45,000+ עבור יציקת מתנות).
· N=סך נפח אצווה ייצור מופחת.
· Mנָאומלְהַשְׁלִיך= מסה ריקה ראשונית ומסת שבל אלומיניום שנוצרה. חלק בילט עם קצב הסרת חומרים של 85% (MRR) קונה 10 ק"ג של צלחת גולמית ב-$4.80/ק"ג כדי להניב חלק מוגמר של 1.5 ק"ג, ומשחזר רק $1.40/ק"ג על שבבים רטובים רופפים.
· TCNC⋅Rצִיר= זמן מכונה מוכפל בתעריף העומס השעתי של המכונה ($45 לשעה עבור 3-צירים; $85 עד $130 לשעה עבור CNC מרובה משטחים 5 צירים).
· Cשֶׁלְאַחַר= טיפול תרמי משני, הספגת שרף בוואקום, פירוק ברטט ואימות משטח CMM.
· לְהַשְׁלִיך= מכפיל שיעור פגמים סטטיסטיים ודחייה (בדרך כלל 0.5% עד 1.5% עבור בילט; 4.0% עד 9.0% עבור יציקות גולמיות).

אלומיניום יצוק לעומת בילט אלומיניום עבור נפח נמוך לקנה מידה מסה
שכבה 1: 1 עד 50 יחידות (פרוטוטייפ מהיר והתמחות-בנפח נמוך)
· נתיב ייצור:כרסום CNC חיסור ב-100% מפס מוצק או מלוח מגולגל (Al6061-T651 / Al7075-T6) תוך שימוש בכרסום רב-צירי CNC במהירות גבוהה.
· מניעי עלות:אפס הוצאות כלי עבודה מראש ($C_{\\text{tooling}}=$0). זמן ההובלה הוא 3 עד 7 ימי עבודה. מפרטאלומיניום יצוק לעומת אלומיניום בילט לנפח נמוךבשלב זה מציג זמני אספקת עובש של 5 עד 8 שבועות וקנסות ללא-הפחתות של NRE אשר עולים ל-עלויות ליחידה ב-300% עד 800%.
שכבה 2: 50 עד 500 יחידות (האזור האפור-אמצעי)
· נתיב ייצור:אופטימיזציה של עיבוד בילט מרובה-צירים- גבוהים לעומתכלים מהירים ופתרונות-בנפח נמוך של אבות טיפוס(כגון תבניות חול מודפסות-תלת-ממדיות או כלי עזר קבועים למחצה-).
· מניעי עלות:זהו הסף השנוי במחלוקת ביותר בתכנון הייצור. אם העיצוב דורש הסרת חומר של למעלה מ-65%, יציקת חול עם ניקוי CNC בסיסי נשברת אפילו בסביבות 120 עד 180 יחידות. אם כלי חיספוס במהירות גבוהה- יכולים להשיג שיעורי הסרת מתכות מעל 600 ס"מ3/min עם סגנונות פשוטים של 2 צירים, בילט נשאר מעולה כלכלית עד 350 יחידות.
שכבה 3: 500 עד 5,000+ יחידות (קנה מידה של ייצור סדרתי)
· נתיב ייצור:פריסהשירותי יציקת אלומיניום בלחץ- גבוהאו יציקת תבנית קבועה בכוח הכבידה בשילוב עם גימור ייעודי של קו העברת CNC רב-.
· מניעי עלות:חיסכון בחומרי גלם וזמן מחזור ציר מופחת שולטים בכלכלת היחידה. מחזור יציקה לוקח 45 עד 90 שניות לכל זריקה, ומפחית את זמן מחזור ה-CNC מ-55 דקות ל-4.5 דקות של נתון מדויק וחיתוך פנים אטימה. עלויות כלי עבודה ($12,000 עד $35,000) מופחתות במלואן עד מתחת ל-$5.00 ליחידה.
הקפאת עיצוב וסיכוני ECO: CAM Re-programming לעומת Tooling Re-Sink
משתנה קריטי בהחלטות כלי עבודה הוא יציבות:
· שינוי תוכנית CAM (Billet):שינוי דפוס חור הרכבה, עומק קידוח מיסב או עובי בוס על חלק בילט דורש רק 1 עד 2 שעות של תכנות מחדש של CAM והדמיית קוד G- מעודכנת. שינויים בחלקים כרוכים באפס עלויות כלי עבודה של גרוטאות.
· שינוי במות (ליהוק):ביציקה-בלחץ גבוה, הזזת צלע או הוספת חומר מצריך עיבוד עיבוד של פריקה חשמלית (EDM) או ריתוך CNC מבני על תוספות פלדת כלי מוקשחות H13 (52 HRC). אם שינוי הנדסי מסיר חומר מכיבוי הליבה או משנה את עובי הדופן הראשונית, יש ליצור מחדש את כל חלל התבנית, תוך הפסקת ייצור למשך 4 עד 6 שבועות.
טבלה 3: סימולציית איזון כלכלי (בית מפעיל זרוע רובוטית, מסה: 1.85 ק"ג גמר)
|
משתנה ייצור |
אצווה נמוכה (15 יחידות) - Billet CNC |
אצווה בינונית (200 יחידות) - Billet CNC |
אצווה בינונית (200 יחידות) - יצוק A356 + CNC |
אצווה גבוהה (3,000 יחידות) - HPDC + CNC |
|
כלי עבודה ראשוניים / עלות המות ($) |
$0 |
$0 |
6,500 $ (עובש קשה בכוח המשיכה) |
$24,000 (Multi-Cavity HPDC Tool) |
|
עלות חומר גלם לחלק ($) |
$72.00 (12.5 ק"ג בלוק 6061-T6) |
$62.00 (הנחה ברכישה בכמות גדולה) |
$14.50 (2.3 ק"ג ליד-נטו ריק) |
$8.20 (זריקת יצוק ADC12 של 2.1 ק"ג) |
|
שחזור גרוטאות חומר גלם ($) |
-$12.50 (צ'יפס של 10.65 ק"ג) |
-$11.20 (צ'יפס של 10.65 ק"ג) |
-$0.55 (0.45 ק"ג צ'יפס) |
-$0.30 (צ'יפס של 0.25 ק"ג) |
|
זמן ציר עיבוד CNC |
58 דקות @ $85 לשעה |
46 דקות (נתיבים מותאמים) |
11 דקות (נתוני סיום בלבד) |
3.5 דקות (מתקן ייעודי) |
|
עלות עיבוד CNC לחלק ($) |
$82.16 |
$65.16 |
$15.58 |
$4.95 |
|
פוסט-עיבוד / הספגה / QA |
$15.00 (סוג II אנודיז) |
$12.00 (סוג II אנודיז) |
$18.50 (הספגה + מעיל E-) |
$7.80 (המרה כימית + QA) |
|
עלות כלי עבודה מופחתת ליחידה ($) |
$0.00 |
$0.00 |
$32.50 |
$8.00 |
|
עלות יחידה ממומשת כוללת ($) |
$156.66 |
$127.96 |
$80.53 |
$28.65 |
|
מוכנות לייצור זמן אספקה |
4 ימי עסקים |
8 ימי עסקים |
6 שבועות (כלי עבודה + מדגם T1) |
10 שבועות (אימות PPAP) |
יצוק מול בילט אלומיניום לייצור: נתיב הייצור ההיברידי
שיטת הייצור היעילה ביותר עבור רכיבי מתכת מורכבים היא אסטרטגיה היברידית: יציקה ליד-פרופילי רשת כדי ליצור מעטפות מבניות, ערוצי קירור ומסה בתפזורת, ולאחר מכן עיבוד CNC בעל 5 צירים דיוק גבוה עבור סובלנות גיאומטרית, גבולות איטום והרכבות קינמטיות.
ניתוק גיאומטרי: כמו-מעטפות יצוקות לעומת תכונות CNC קריטיות
יישום קפדניהנחיות עיצוב עיבוד CNC אלומיניוםמאפשר חלוקת תכונות חלקה בין מעברי כלי עבודה:
· נשמר כ-מעטפה יצוקה:גיאומטריות אווירודינמיות חיצוניות, חלונות תבליט-מסתיים, רשתות צלעות מבניות, סנפירים לא-אוטמים לפיזור חום ומעברי קירור נוזלים פנימיים. אזורים אלה מיוצרים לפי סובלנות ISO 8062-3 (CT5 עד CT7), ואינם דורשים זמן חיתוך ציר.
· אזורי עיבוד CNC מדויקים:שמירה על יומנים נושאיםסובלנות קפדנית לעיבוד CNC מאלומיניום(התאמת קידוח IT6/IT7), בלוטות O- דינמיות (Ra 0.8 מיקרומטר מקסימום עם אפס הנחת חותך פטפוט), חורי איתור פינים (±0.008 מ"מ במרכז-ל-מיקום אמיתי למרכז), ומשטחי סעפת מישוריים בלחץ- גבוה (015 מ"מ).

סגור-עיבוד שבבי בלולאה: מתקנים צפים וב-עיבוד CMM Probing
כדי למנוע סחיפה של נתונים וגרוטאות -הסטת הליבה, Dazao Machinery מבצעת פרוטוקול עיבוד לולאה סגור- עבור פריקים יצוקים:
1. מתקן פיצוי הידראולי:פריטים יצוקים נתמכים על משענות יישור כדוריות ומהודקים באמצעות מפעילים הידראוליים מרובי- נקודות. זה מונע סטייה מהידוק היציקה במהלך כרסום פנים כבד.
2. ב-בדיקת מכונה באמצעות אלגוריתמי מאקרו:ב-בדיקת מכונה באמצעות אלגוריתמי מאקרו: פרוסה על פנימרכזי עיבוד CNC מתקדמים 5 צירים, גשושי Renishaw OMP60 המורכבים על ציר- מודדים שש נקודות יציקה לפני הפעלת שבילי חיתוך. בקר ה-CNC מחשב מטריצת טרנספורמציה מתמטית-בהתאמה הטובה ביותר. אם תזוזת הליבה הטתה את החלק הפיזי ב-+0.4 מ"מ לאורך ציר ה-X-, מערכת הקואורדינטות של הכלי מתקזזת ב-+0.4 מ"מ, מה שמבטיח עובי דופן אחיד ומבטלים גרוטאות של- עיבוד שבבי.
מתי להשתמש באלומיניום בילט לעומת אלומיניום יצוק: מטריצת מקורות 7 נקודות
השתמש במסגרת כמותית זו כדי להעריך מסלולי ייצור על פני תכנונים הנדסיים חדשים:
טבלה 4: מטריצת החלטות מקורות כמותית בת 7 נקודות
|
מימד הערכה |
ציין בילט אלומיניום (100% מעובד CNC) |
ציין Near-Net Cast Preform + CNC Machined |
גורם השפעת המקור |
|
1. נפח שנתי (N) |
N פחות או שווה ל-200 יחידות בשנה |
N גדול או שווה ל-500 יחידות בשנה |
החזר ROI של כלי עבודה ואיזון יחידה |
|
2. גיאומטריית חלק היעד |
צלחות שטוחות, כיסים מנסרים עמוקים, קירות דקים עמוקים עם אפס טיוטה |
קונכיות מעוקלות, לולאות נוזל מורכבות, מבנים חלולים משולבים |
היתכנות כלי עבודה וטווח הגעה למכונה |
|
3. דיוק ממדי |
מיקום אמיתי קטן או שווה ל-0.010 מ"מ, שטוחות פחות או שווה ל-0.015 מ"מ בכל מקום |
מעורב: פרופיל שחקנים גולמי ±0.5 מ"מ, קדחים קריטיים מקומיים ±0.010 מ"מ |
זמן שימוש בציר |
|
4. גימור משטח |
אנודיזציה אחידה מסוג II/III דקורטיבית או קשה (שקופה אופטית) |
ציפוי אבקה, המרה כימית, צבע רטוב, אנודייז לא-דקורטיבי |
גבולות אסתטיים של תכולת הסיליקון |
|
5. איטום לחץ ונוזל |
ואקום אולטרה-גבוה (<10−8Torr), לחץ הידראולי גדול או שווה ל-20 MPa |
בית ניקוז אוויר, מעילי קירור, גז-בלחץ נמוך (פחות או שווה ל-0.6 MPa) |
סיכוני דליפות ריק מתחת לפני הקרקע |
|
6. רמת מתח דינמית |
עייפות מחזורית גבוהה, השפעה דינמית (R=-1, עומס גזירה מחזורי) |
עומס דחיסה סטטי נמוך-עד-מתון, תמיכה מבנית יציבה |
מגבלות ייזום-מיקרו |
|
7. זמן אספקת ייצור |
סיבוב מהיר: 3 עד 10 ימים ישירות מתלת מימד CAD/CAM |
זמן אספקה סטנדרטי: 6 עד 12 שבועות עבור בניית כלי עבודה ו-FAI |
זמן-למהירות-שוק |
המלצות מקורות הנדסיות בכירות של Dazao
1. בצע אסטרטגיית מקורות מדורגת:איטרציות ראשוניות של אב טיפוס של מכונה (שלבי אלפא עד גמא) מ-Al6061-T651 בילט מחושל. זה מאמת את ביצועי השטח ומאפשר עדכוני גיאומטריה ללא גרוטאות כלים. מעבר לתבנית קבועה או כלי יציקה בלחץ גבוה לאחר שהשרטוטים השלימו ריצת ייצור מלאה אחת ללא עדכון.
2. טרום-פיצוי על כלי עבודה עבור זוויות טיוטה:כשאתה מתכונן להמרת יציקה, וודא שצוות ההנדסה שלך לא פשוט מעביר את מודל ה-CAD המוצק ליצרן התבניות. הוסף זוויות טיוטה של 1.0∘ל-2.0∘לכיסים פנימיים, הוסף רדיוסים מינימליים של R גדול מ-2.0 מ"מ או שווה ל-2.0 מ"מ לפינות חדות כדי להוריד גורמי ריכוז מתח (Kt), והגדר עובי דופן נומינלי ל-3.0 מ"מ±0.5 מ"מ אחיד.
3. בדוק את הנתונים של המכונה מוקדם:קבע ששותף הייצור שלך ישלב קיני יעדי נתונים גולמיים במודל ה-CAD הליהוק. עיבוד ריקים יצוקים ללא נקודות 3-2-1 מוגדרות מראש מוביל לגרוטאות ממדים במכונות מדידת קואורדינטות.

שאלות נפוצות
01.כיצד משתווה חוזק אלומיניום בילט לאלומיניום יצוק?
02.מתי כדאי להשתמש באלומיניום בילט על פני אלומיניום יצוק?
03.מדוע אלומיניום יצוק זול יותר מאלומיניום בילט בנפח גבוה?
04.האם אתה יכול לאלגון חלקי אלומיניום יצוק כדי להתאים לאיכות גימור בילט?
05.מה גורם לאלומיניום בילט להתעוות במהלך עיבוד CNC?
06.כיצד מונעים היצרנים שבילי דליפה על פני איטום יצוק במכונה?