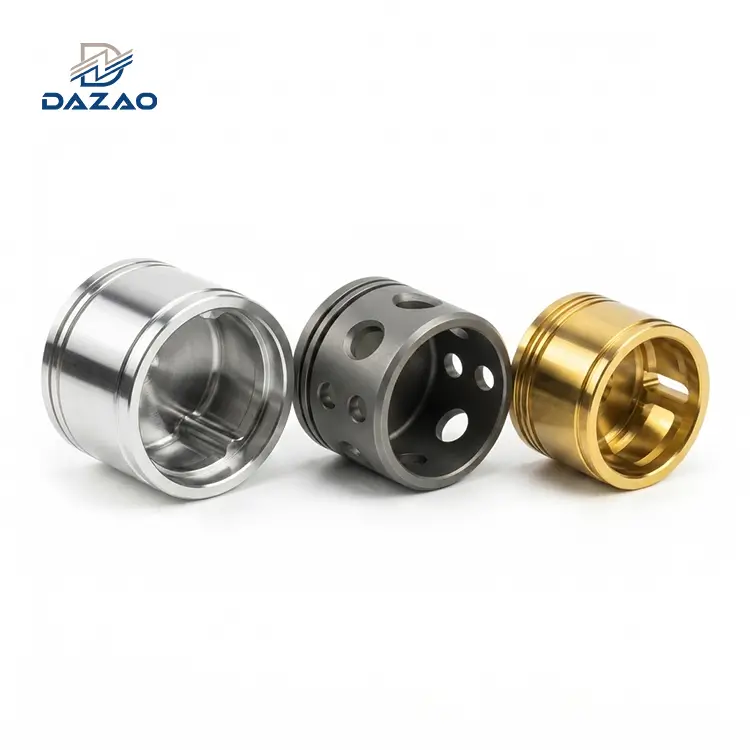
בעת הערכהאלומיניום לעומת פליז עבור עיבוד CNC, בחראלומיניום 6061-T6עבור מסגרות מבניות קלות משקל, מארזים תרמיים וביתים גדולים כרסומים שבהם מסת חלק ונפח חומר גלם שולטים בכלכלת הייצור. לִבחוֹרC36000 פליז-לעיבוד חינמיעבור-רכיבי סיבוב בשוויץ, מיקרו-אביזרי נוזלים, גופי שסתומים פנאומטיים ומכלולי הברגה-גבוהים. בעוד פליז גולמי עולה בערך פי 2.8 עד פי 3.2 יותר לפאונד מאלומיניום 6061, פליז מניב עד 40% הפחתה בזמן המחזור ומשחזר עד 75% מערך הגרוטאות משבבים, מה שגורם לעתים קרובות לעלות יחידה נטו נמוכה יותר עבור הסרה קטנה וגבוהה-פניית CNCחלקים.
מחיר חומר גלם לעומת עלות חלק מוגמר: שבירת הכשל בבחירת החומר
מעריךאלומיניום או פליז לעיבוד שבבירק על ידי תמחור חומרי גלם לקילוגרם מוביל לחיזוי{0}}עלויות יחידה לקוי ולצווארי בקבוק חמורים בייצור. ברכש תעשייתי, מניית מוטות אלומיניום 6061 נסחרת בדרך כלל ב-3.20 עד 4.50 דולר לק"ג, בעודC360 פליזנסחר בין 9.00 ל-11.50 דולר לק"ג. דלתא חומר גלם זו מובילה קונים לברירת מחדל לאלומיניום לצורך הפחתת עלות-. כַּאֲשֵׁרבחירת האלומיניום הטוב ביותר עבור פרויקטים של עיבוד CNC, על מהנדסים להעריך את המערכת האקולוגית המלאה של הייצור במקום תמחור מתכת במלאי בלבד.
בקומת החנות במכונות Dazao, עלות החומר מייצגת רק משתנה אחד במשוואת העלות הכוללת-ל-חלק. העלות האמיתית של רכיב CNC מדויק כוללת:
1. עלות זמן מחזור:זמן ריצה של ציר מחושב לפי תעריפי שעות של-מכונה ($60 עד $150 לשעה, תלוי בתצורות מחרטה שוויצרית של 3-צירים, 5 צירים או רב צירים).
2. בלאי כלי עבודה וחומרים מתכלים:הכנס התמוטטות קצה, שיעורי שבירה של הברז וזמני השבתה של החלפת כלים.
3. שחרור ופעולות משניות:חיסול ידני או תרמי נדרש לסילוק כתמים מסגסוגות רקיעות.
4. אשראי למכירה חוזרת של גרוטאות מתכת:הכנסות שהושבו על ידי החזרת שבבי עיבוד נקיים ומופרדים למחזרים.
בעקבות שלנומדריך לעיבוד CNC אלומיניום תעשייתי, המשוואה הכלכלית הבסיסית שולטת בכל קבוצת ייצור:
עלות חלק כוללת=(משקל חומר גלם × מחיר חומר) + (זמן מחזור × קצב מכונה) + עלות כלי עבודה + גימור משני - (משקל שבב × שיעור רכישה חוזרת של גרוטאות)

כאשר מהנדסים חלקי אב-טיפוס מבלי להתחשב באינטראקציות של כלי-ספציפיים של סגסוגת, תקן 6061-T6 יוצר לעתים קרובות מצבי כשל בלתי צפויים במהלך ייצור פיילוט. שבבי אלומיניום רציפים וחוטיים עוטפים כלי עבודה חיים, וגורמים למחרטות שוויצריות אוטומטיות לעצור לצורך פינוי שבבים ידני. לעומת זאת, ציון פליז C36000 מאפשר עיבוד רציף ללא השגחה 24/7 עקב שבר שבב נקי. הבנה של מציאות רצפת{10}}החנות מונעת הזמנות יקרות של שינוי הנדסי ברגע שמתחיל ייצור בנפח גבוה.
יכולת עיבוד וכלכלה בזמן מחזור: 6061-T6 אלומיניום לעומת C36000 פליז
מעריךפליז לעומת אלומיניום עיבוד CNCדורש ניתוח מכניקת היווצרות שבבים, מהירויות חיתוך מותרות וכוחות הסטת הכלים.

יצירת שבבים ובלאי כלים: פליז מפולח לעומת אלומיניום סרט
דירוגי יכולת העיבוד משתמשים ב-C36000 כמדד 100% בתעשייה. סגסוגות מוצמדות ל-C360 בהתבסס על מהירויות חיתוך מותרות, שיעורי בלאי הכלים ועקביות גימור פני השטח.
· C36000 פליז (100% יכולת עיבוד):מכיל 2.5% עד 3.0% עופרת יסודית מפוזרת דק. עופרת זו פועלת כחומר סיכה מוצק פנימי ושובר שבבים. תחת עומס גזירה מהחדרת קרביד, החומר נשבר בצורה נקייה לשבבי מחט קטנים ולא רציפים. כוחות החיתוך נשארים נמוכים, פיזור החום לתוך הכלי הוא מינימלי, ובלאי הכלים מתרחש בעיקר באמצעות שחיקה הדרגתית של מיקרו-.
· 6061-T6 אלומיניום (~80% יכולת עיבוד):כפי שמתואר אצלנומדריך עיבוד CNC אלומיניום סטנדרטי 6061, סגסוגת זו היא קומפוזיציית סיליקון אלומיניום-מגנזיום-שמישה מאוד. במהירויות משטח גבוהות, 6061 נוטה ליצור קצה בנוי-על פני חיתוך כלי אם לא נפרסים נוזל קירור בעל סיכה גבוהה- או תוספות קרביד מלוטשות מיוחדות (כגון DLC או יהלום-כמו ציפוי פחמן). שבבים יוצרים סרטים ארוכים ומתמשכים שיכולים לקלוע לקטרים קריטיים של חלקים.
· 7075-T6 אלומיניום (כ-70% יכולת עיבוד):חוזק גזירה גבוה יותר ותכולת אבץ מגבירים את התנגדות החיתוך ואת סטיית הכלים, ודורשים הזנה מופחתת-לכל-שן בהשוואה ל-C36000.
Benchmark דירוגי הזנה, מהירות ויכולת עיבוד CNC
|
פרמטר עיבוד שבבי |
C36000 חינם-עיבוד פליז |
6061-T6 אלומיניום |
7075-T6 אלומיניום |
|
מדד יכולת העיבוד (%) |
100% (תקן בסיס) |
80% |
70% |
|
מהירות משטח (SFM) - פנייה גסה |
500 עד 1000+ |
600 עד 1200 |
400 עד 800 |
|
עדכון לכל מהפכה (IPR) |
0.006 עד 0.015 |
0.004 עד 0.010 |
0.003 עד 0.008 |
|
מורפולוגיה של שבבים |
מפולח / מחט (שבירה עצמית-) |
מתמשך / סרט (סיכון לקינון-ציפורים) |
מפולח / מתולתל |
|
מכפיל חיי כלים |
2.5× עד 4.0× קו הבסיס |
1.0× קו בסיס |
0.6× עד 0.8× קו הבסיס |
|
נטייה-מובנית (BUE). |
נמוך במיוחד |
גבוה (דורש סיכה גבוהה) |
לְמַתֵן |
כלכלת שחזור גרוטאות: כיצד רכישה חוזרת של שבבי פליז מקזזת את עלות המניות הגולמיות
לווליום- גבוהרכיבי הברגהוחלקים מסובבים קטנים (בקוטר מתחת ל-25 מ"מ) כאשר הסרת החומר עולה על 60% מנפח מלאי הבר המקורי, פליז משיגה לעתים קרובות רשת נמוכה יותרעלות עיבוד אלומיניום לעומת פליזמאשר אלומיניום. ההפרעות הכלכליות-מתוארות בפרטים שלנומדריך עלויות עיבוד CNC אלומיניום מפורט.
שקול מחבר פנאומטי תעשייתי המיוצר ב- Dazao Machinery באמצעותשירותי חיתוך CNC-בנפח גבוהבהמון 20,000 יחידות:
· מלאי התחלתי: קוטר 20.0 מ"מ בר מלאי × 35 מ"מ אורך.
· נפח חלק מוגמר: שווה ערך ל-35% מהמלאי ההתחלתי (65% הסרת שבבים).
· מסת חלק התחלתי: אלומיניום=29.7 גרם|פליז=93.5 גרם.
דוגמה לחישוב גרוטאות חומר (20,000 יח'):
· 6061-T6: נוצרה גרוטאות של 386 ק"ג. שיעור רכישה חוזרת של שבבים=~$0.90 לק"ג. הנחה כוללת=$347.40
· C36000: נוצרה גרוטאות של 1,215 ק"ג. שיעור רכישה חוזרת של שבבים=~$6.20 לק"ג. הנחה כוללת=$7,533.00
מכיוון שפליז C36000 סובל הזנת ציר במגבלות מכונה מקסימליות ללא קינון ציפורים או ריתוך קצוות, זמן המחזור יורד מ-42 שניות (ב-6061-T6) ל-26 שניות (ב-C36000). האשראי למכירה חוזרת של גרוטאות בשילוב עם חיסכון של שעות מכונה מקזז במלואו את ההוצאה הראשונית הגבוהה יותר של מלאי הבר.
אלומיניום לעומת פליז עבור חלקים עם הברגה: כשלים צורמים ועלויות הוספה
עיצוב חוטים הוא אחד המבדלים המבניים הקריטיים ביותר בעת ניתוחאלומיניום לעומת פליז עבור חלקי הברגה.

קר-סיכוני ריתוך והפשטה בהקשה ישירה מאלומיניום 6061
חוטים מאלומיניום 6061-T6 רגישים לחריכה מכנית כאשר הם מחוברים עם מחברי נירוסטה סטנדרטיים 304 או 316. התפרצות היא צורה חמורה של בלאי דבק הנגרמת על ידי ריתוך מיקרו מקומי על פני פסי חוט מזדווגים:
1. תחת מומנט הידוק, שכבת תחמוצת האלומיניום הפסיבית המקורית נקרעת בלחץ מגע גבוה.
2. אלומיניום מתכתי חשוף בא במגע ישיר עם משטח הנירוסטה.
3. חיכוך גבוה ולחצי גזירה מקומיים גורמים להעברה אטומית ולריתוכים מיקרו- בין צדדי החוט.
4. לאחר סיבוב המהדק, הריתוכים המיקרו-- הללו מתגזים בצורה לא אחידה, תופסים את הבורג, מסירים פרופילי הברגה פנימיים ומגרטים את כל הרכיב.
כדי למנוע התלהמות ולהשיגסובלנות עיבוד CNC אלומיניום מדויקתבתכונות מוצמדות, המהנדסים חייבים לשלב חיזוקי חוט משניים:
· תוספות חוטי Helicoil:מצריך הקשה STI (הכנסת חוט בורג) מיוחדת, הכנסת ידנית או-אוטומטית למחצה, הפסקת חוט- ובדיקה מימדית משנית.
· Keensert / מפתח-תוספות נעילה:דורש פעולות קידוח נגדיות, הקשה והנעה מכנית-.
עלות כוללת של חוט אלומיניום=עלות הקשה בסיסית + STI Tap Tooling Premium + עלות רכיב הוספה ($0.15 עד 0.85 לכל חור)+Secondary Labor (0.85pאהול)+עבודה משנית(0.30 עד $1.20 לכל חור) + סיכון דחייה
חוטים פנימיים משמנים עצמיים-באביזרי פליז וגופי שסתומים C360
לעומת זאת, פליז C36000 כולל מקדם חיכוך נמוך כנגד פלדה (μ ≈ 0.18 עד 0.22, לעומת μ ≈ 0.45 עד 0.60 עבור אלומיניום לא מטופל כנגד פלדה).
1. שרשור ישיר:פליז C360 מקבל השחלה ישירה-בנקודה אחת או הקשה-במהירות גבוהה עד לגדלי חוט מיקרו- (M1.2 עד M3.0) מבלי להיקרע או להתקלף.
2. מחזורי שירות חוזרים:חוטים פנימיים מפליז עמידים במחזורי הרכבה ופירוק חוזרים ונשנים (100+ מחזורים) ללא התנפצות צדדים, איסוף חומרים או דרישה להוספת חוטים.
3. איטום פניאומטי והידראולי:עבור NPT, BSPP והברגות מתחדדות מטריותגופי שסתומיםואביזרי פליז, פליז מתעוות בצורה אלסטית ברמת-המיקרו תחת מומנט, ויוצר אטם מתכת-מתכת-אטום לאוויר המתנגד לנתיבי דליפה ספירליים בצורה אמינה הרבה יותר מאלומיניום גולמי.
חוזק גזירה, משיכה-כוח והשוואת עבודה בהרכבה
|
מאפיין חוט |
6061-T6 הקשה ישירה |
6061-T6 עם תוספת Helicoil |
C36000 הקשה ישירה |
|
סיכון עז (עם אטב SS) |
גבוה במיוחד |
נמוך (פלדה-על-פלדה) |
נמוך מאוד |
|
חוזק גזירה-(M6x1.0) |
~9.2 קילוואן |
~14.8 קילוואן |
~13.6 קילוואן |
|
ספירת פעולות ההרכבה |
1 (הקשה ישירה) |
4 (הקש, הכנס, שבר טאנג, בדוק) |
1 (הקשה ישירה) |
|
הקש על שיעור שבירה בחורים עיוורים |
בינוני (סיכון בחבילת שבבים) |
גבוה (ברז STI מיוחד) |
ליד אפס (שבבי מחט) |
|
מינימום מעורבות מומלצת |
1.5 × קוטר נומינלי |
1.0 × קוטר נומינלי |
1.0 × קוטר נומינלי |
תאימות RoHS ועופרת-פליז חופשי: העונש על עיבוד CNC מוסתר
בעוד פליז C36000 מספק יעילות עיבוד ללא תחרות, מנדטים סביבתיים גלובליים מציגים אילוצי שרשרת אספקה חמורים. הנחיות הכוללות RoHS של האיחוד האירופי, REACH וחוק מי שתייה בטוחים בארה"ב (NSF/ANSI 61 ו-NSF/ANSI 372) מגבילות את תכולת העופרת במים לשתייה וברכיבים אלקטרוניים לצרכן מתחת ל-0.1% עד 0.25% לפי משקל.
ציון מסורתי6061 אלומיניום לעומת פליז C360עבור מכלולים מוסדרים גורם לכשלי תאימות. עם זאת, מחליףפליז ללא-עופרתסגסוגות מציגות עונשי ייצור חמורים שמשנים את כלכלת הפרויקט.

התנגדות לחיתוך ופירוק כלי בסיליקון ופליז אקו
חלופות ללא-עופרת כמו C69300 (Eco Brass / Silicon Brass) או C27450 מחליפות את העופרת באלמנטים כמו סיליקון, ביסמוט או זרחן כדי לגרום לשבירת שבבים. שינויים כימיים אלה מציגים אתגרי CNC חמורים:
· שלבי סיליקון שוחקים:ב-C69300, סיליקון משתלב עם נחושת ליצירת פאזות בין-מתכתיות קשות השוחקות קצוות חיתוך של קרביד במהירות. שיעורי הבלאי של הצד גדלים ב-300% עד 450% ביחס ל-C36000.
· התנגדות חיתוך מוגברת:כוחות הגזירה הנדרשים לעיוות פליז -נטול עופרת גדלים בכ-40%, ויוצרים חום גבוה יותר בממשק כלי העבודה-. יש להפחית את מהירויות הציר מ-800+ SFM ל-300-450 SFM כדי למנוע השפלה תרמית של החדר.
· היווצרות בור ועטיפת שבבים:סגסוגות חסרות סיליקון (כגון פליז אלפא נחושת טהורה-) מייצרות כתמים רציפים וקשוחים על חורים קדוחים- צולבים, הדורשים פירוק מברשת אוטומטית או פעולות שחרור ידניות.
משטח-מטופל 6061-אלומיניום T6 כעלות-חלופה יעילה נטולת עופרת
כאשר צוותי הנדסה חייבים להשיג תאימות קפדנית של-רגולטוריות תחת יעדי עלות צפופים, Dazao Machinery מייעצת לעתים קרובות להחליף את הפליז כולו באלומיניום 6061-T6 שעבר טיפול-על פני השטח.
השוואת עלויות ייצור עבור שסתום נוזלים לשתייה (אצווה של 10,000 יחידות):
· C36000 פליז עופרת: Base Line ($4.20 per part) ->אינו- תואם למים ראויים לשתייה
· C69300 עופרת-פליז חינם:$7.85 לחלק (+87% עליית עלות עקב זמן מחזור ובלאי הכלים)
· 6061-T6 אלומיניום + ציפוי ניקל ללא אלקטרו (ENP 15µm): $5.10 לחלק (+21% עלות מעל C360, זול ב-35% מ-C69300)
על ידי מעבר לאלומיניום 6061-T6 שטופל בציפוי ניקל ללא אלקטרו זרחן גבוה-או אילגון קשיח מסוג III עם אטם PTFE תואם NSF-, היצרנים משיגים תאימות מלאה, משקל חלק נמוך ועמידות בפני קורוזיה ללא עונשי העיבוד של פליז עם סימום סיליקון.
חוזק, קשיחות ומשקל: ביצועים מבניים אלומיניום לעומת פליז
מסה וחוזק ספציפי מכתיבים את הגבול בין אלומיניום ופליז על פני מנגנונים מבניים וניידים.
משקל-יישומים רגישים: רובוטיקה, מל"טים וביתים כף יד
· צפיפות אלומיניום 6061-T6:2.70 גרם/ס"מ³ (0.0975 פאונד/אינץ'³)
· צפיפות אלומיניום 7075-T6:2.81 גרם/ס"מ³ (0.1015 פאונד/אינץ'³)
· צפיפות פליז C36000:8.50 גרם/ס"מ³ (0.307 פאונד/אינץ'³)
כאשר משוויםאלומיניום לעומת משקל פליז, פליז צפוף פי 3.15 מסגסוגות אלומיניום סטנדרטיות. בחלל, ברובוטיקה, בגימבלים של מזל"טים ובבתים אלקטרוניים כף יד, הפרש המסה הזה מבטל פליז משיקול מבני. מסה לא קפיצה במתלי רכב ואינרציה בזרועות רובוטיות מרובות-צירים דורשות את יחס החוזק-ל-הגבוהים שמספק אלומיניום מבני. כאשר נדרשת יכולת מתיחה אולטימטיבית, שלנומדריך לעיבוד CNC של אלומיניום 7075 חוזק- גבוהמפרט כיצד 7075 מתאים למאפייני פלדת פחמן ב-שליש מהמסה.
מטריקס להשוואת נכסים מכניים
|
רכוש מכני |
6061-T6 אלומיניום |
7075-T6 אלומיניום |
C36000 חינם-עיבוד פליז |
מחסנית C26000 פליז |
|
חוזק מתיחה, אולטימטיבי (MPa) |
310 |
572 |
400 |
425 |
|
חוזק מתיחה, תפוקה (MPa) |
276 |
503 |
310 |
200 |
|
התארכות בהפסקה (%) |
12% עד 17% |
9% עד 11% |
15% עד 20% |
40% עד 60% |
|
מודול אלסטיות (GPa) |
68.9 |
71.7 |
97.0 |
110.0 |
|
קשיות ברינל (HB) |
95 |
150 |
130 |
100 |
|
חוזק ספציפי (kN·m/kg) |
115 |
204 |
47 |
50 |

יתרונות-הנדסת המונים גבוהים: שיכוך רעידות ואינרציה קינטית
מעריךאלומיניום מול חוזק פליזכולל יותר ממספרי תפוקת מתיחה. מסה גבוהה מספקת יתרונות תפקודיים מרכזיים:
1. שיכוך רעידות וספיגה הרמונית:הצפיפות הגבוהה יותר והשיכוך האקוסטי הפנימי של פליז מדכאים פטפוטים בבתי מכשירים מדויקים, תושבות אופטיות מטרולוגיות ובסיסי-מתמר אודיו ברמת נאמנות גבוהה.
2. אינרציה סיבובית:גלגלי תנופה, מושלים מכניים ומשקולות נגד מאזנים נהנים מיחס המסה-ל-הנפח הגבוה של פליז, תוך מזעור מעטפות מרחביות תוך מקסום אחסון אנרגיה קינטית.
3. ערך מישוש ואיכות נתפסת:מוצרי יוקרה לצרכן, כפתורי פנים-מתקדמים לרכב וממשקי בקרת ניטור רפואי משתמשים בפליז בשל משקלו המוצק ותחושת ההפעלה החלקה.
מוליכות תרמית וחשמלית: גופי קירור לעומת מחברים חשמליים
מאפייני התחבורה התרמית והחשמלית משתנים בחדות בין סגסוגות מבוססות-נחושת וסגסוגות מבוססות אלומיניום-, ומשפיעות על הניהול התרמי ועל בחירת החומרה האלקטרונית.
יעילות פיזור גוף קירור: 6061 אלומיניום לעומת פליז C360
· מוליכות תרמית מאלומיניום 6061-T6: 167 W/m·K
· 6063 אלומיניום (שחול / כרסום): 201 W/m·K
· מוליכות תרמית פליז C36000: 115 W/m·K
· נחושת טהורה (C11000): 390 W/m·K
טעות עיצובית נפוצה לגבימוליכות חום מאלומיניום לעומת פליזהוא שבגלל שנחושת טהורה מעלה ביצועים מאלומיניום, פליז חייבת גם היא לעלות על אלומיניום. במציאות, סגסוגת נחושת עם 35% עד 37% אבץ משבשת את סריג הגביש, ומשפילהמוליכות תרמיתעד 115 W/m·K (נמוך ב-31% בערך מאלומיניום 6061-T6).
יחס פיזור חום ספציפי (מוליכות תרמית / צפיפות):
· 6061-T6 אלומיניום: 167 / 2.70=61.85 (W·m²)/(kg·K)
· C36000 פליז: 115 / 8.50=13.53 (W·m²)/(kg·K)
אלומיניום מספק פי 4.5 יותר יעילות פיזור תרמי ליחידת משקל מאשר פליז. עבור גופי קירור, לוחות קירור מוליכים למחצה, ובתי מנוע LED, רכיבים מורכבים המעובדים באמצעותשירותי כרסום CNC מרובי-ציריםלתת עדיפות לסגסוגות אלומיניום באופן בלעדי.
התנגדות וחמצון מגע: מסופי פליז לעומת פיני אלומיניום
· 6061-T6 מוליכות חשמלית:~43% IACS (תקן בינלאומי מחושל נחושת)
· מוליכות חשמלית פליז C36000:~26% IACS
מעריךמוליכות חשמלית של אלומיניום לעומת פליזמגלה פרדוקס מעניין. למרות שלאלומיניום 6061-T6 יש תפזורת גבוהה יותרמוליכות חשמליתמאשר פליז C36000, אלומיניום יוצר סרט תחמוצת מקומי דק וקשיח תוך אלפיות שניות מחשיפה אטמוספרית. תחמוצת אלומיניום היא מבודד חשמלי עם חוזק פירוק דיאלקטרי העולה על 10^6 וולט/מ"ר.
· בעיית מגע האלומיניום: רפידות מגע חשמליות מאלומיניום לא מטופלות יוצרות התנגדות ממשק גבוהה, מה שמוביל לחימום מקומי, נפילות מתח והשפלה במגע, אלא אם כן מצופים בניקל, פח או כסף.
· יתרון ממשק הפליז: פליז C360 יוצר שכבת הכתמה רכה-מוליכה למחצה שמתפרקת בקלות תחת לחץ ניגוב מכני במהלך הזדווגות המחברים. זה מבטיח התנגדות מגע יציבה ונמוכה לאורך אלפי מחזורי החדרה, מה שהופך את הפליז לסגסוגת המועדפת עבורמסופים, מארזי מחברים קואקסיאליים RF, עגולים מרובים-פיניםמחברים חשמליים, וזיזי קרקע.
עמידות בפני קורוזיה בסביבות קשות: צימוד גלווני לעומת ניקוי אבץ
כשלי קורוזיה בטיפול בנוזלים ובמכלולים ימיים נובעים ממנגנוני פירוק אלקטרוכימיים ברורים ביןאלומיניום לעומת קורוזיה פליז.

סיכוני קורוזיה גלווניים במכלולים ימיים ולחות גבוהה-
האלומיניום תופס עמדה פעילה (אנודית) בסדרה הגלוונית (-0.70 V עד -0.90 V ביחס לאלקטרודת Calomel סטנדרטית).
כאשר סעפת אלומיניום 6061-T6 מתקשרת ישירות עם מתכת קתודה אצילית יותר (כגון נירוסטה 316, נחושת או טיטניום) בנוכחות אלקטרוליט:
1. האלומיניום פועל כאנודת הקרבה ועובר חומרהקורוזיה גלווניתמסביב לחורי ההידוק.
2. חריצים מפרים את חריצי הטבעת-הנוזלים-, וגורמים לירידה בלחץ המערכת.
3. מיתוג מצריך תותבי בידוד לא-מוליכים או אילגון Mil-A-8625 Type II/III בשילוב עם ציפויי המרת כרומט.
נקבוביות דה-אביט בסעפות נוזל פליז C360
פליז C36000 מכיל בערך 61% נחושת ו-36% אבץ, ויוצרים מבנה מתכתי דו-פאזי. שלב הבטא העשיר באבץ- רגיש לדה-אביןכאשר נחשפים למים עומדים, אספקה עירונית עם כלור או זרמי נוזלים מעט חומציים:
1. אטומי אבץ מתמוססים באופן סלקטיבי מתוך סריג הגבישים הפליז לתוך המדיום הנוזל.
2. הנחושת הנותרת-מתמקמת מחדש על משטח הרכיב כמטריצה חלשה, נקבוביה, כמו- ספוג.
3. הרכיב שומר על הגיאומטריה החיצונית המקורית שלו אך מאבד את כל השלמות המבנית, ובסופו של דבר נקרע בלחץ קו הידראולי רגיל.
מקרה כשל תעשייתי של Dazao:
לקוח פרס סעפות נוזל פליז C36000 במערכת קירור מליחים על חוף הים כדי להחליף סעפות אלומיניום שנכשלו באמצעות בור גלווני. בתוך 11 חודשים, סעפות C360 החלו להזיל נוזל דרך קירות המתכת המוצקים בגודל 4 מ"מ. חיתוך מיקרו-מתכתי שבוצע על ידי מהנדסי Dazao חשף דה-ביטא-שלמה של שלב הביטא המשתרע על פני 85% מעובי הדופן.
פתרון מתקן:Dazao העביר את הרכיב ל-DZR Brass (C35330 / CW602N, פליז-עכב דה-אביזציה-עיכוב) עם מחזור חישול-הקלה, ופתר את הכשל לחלוטין.
גימור משטח, תאימות ציפוי ומטריצה לבחירת חומרים
אפשרויות המרת פני השטח וציפוי האלקטרוניקה שונות באופן משמעותי על סמך כימיית המתכת הבסיסית.
ציפוי אנודיזציה (סוג II / סוג III) והמרה כימית
מהנדסים יכולים להתייחס אלינומדריך סטנדרטי לגימור משטח אלומיניוםלכימיה מפורטת של אמבטיה ובניית שכבות:
· אנודיזציה מסוג II:יוצר שכבת תחמוצת נקבובית של 10 עד 25 מיקרומטר המקבלת צבעים אורגניים ואנאורגניים תוססים (שחור, כחול, אדום, שקוף) תוך הגנה טובה על קו הבסיס.
· אילגון מעיל קשה מסוג III:מייצר שכבת תחמוצת קרמית צפופה של 25 עד 50 מיקרומטר עם דירוגי קשיות פני השטח בין 60 ל-70 HRC לעמידות גבוהה בפני שחיקה.
· ציפוי המרה כימית (סרט כימי / אלודין):שומר על מוליכות חשמלית תוך מתן הגנה בסיסית מפני קורוזיה תחת מפרטי MIL-DTL-5541.
· פיצוץ חרוזים:הכנה סטנדרטית תוך שימוש בחרוזי זכוכית מס' 8 עד מס' 12 או מדיית קרמיקה להעלמת סימני כלי כרסום כיווני, מייצרת אסתטיקה מט אחידה.
ליטוש מכני, פסיביות וציפוי אלקטרו
· ליטוש פליז מדויק:מניב גימורי משטח בהירים-במראה (Ra מתחת ל-0.1 מיקרומטר) עבור חיפוי חיצוני גלוי, מסגרת אופטית וחומרי מכשירים יוקרתיים.
· ציפוי פסיבי- ונגד הכתמה:יישום של סרטי בנזוטריאזול או לכה אורגנית שקופה למניעת חמצון והכתמת תחמוצת חומה בסביבות לחות.
· ציפוי פליז ישיר:פליז מספק מצע אידיאלי לציפוי אלקטרוני ישיר (ניקל, כרום, זהב) מבלי להידרש לשלבי טיפול קדם- מורכבים של אבץ הנחוצים לסגסוגות אלומיניום.
מטריצת בחירת חומרים עבור רכיבים מעובדים CNC
|
פרמטר ביצועים |
6061-T6 אלומיניום |
7075-T6 אלומיניום |
C36000 חינם-עיבוד פליז |
|
מסה / משקל רכיב |
נמוך (הטוב ביותר) |
נמוך (הטוב ביותר) |
גבוה (3.15× כבד יותר) |
|
יכולת עיבוד וחיי כלי עבודה |
טוב (80%) |
בינוני (70%) |
יוצא מן הכלל (100%) |
|
התנגדות לבלאי חוט/התבערה |
גרוע (דורש תוספות) |
לְמַתֵן |
מעולה (הקשה ישירה) |
|
פיזור תרמי |
גבוה (167 W/m·K) |
בינוני (130 W/m·K) |
בינוני (115 W/m·K) |
|
יציבות מגע חשמלי יבש |
גרוע (תחמוצת בידוד) |
גרוע (תחמוצת בידוד) |
מצוין (R Contact R נמוך) |
|
בטיחות הקשה על-חור עיוור |
בינוני (חבילת שבבים) |
לְמַתֵן |
גבוה (שבבי מחט מפולחים) |
|
עלות מלאי חומרי גלם / ק"ג |
נמוך ($) |
בינוני () |
גבוה ($) |
|
פוטנציאל שחזור ערך גרוטאות |
נָמוּך |
נָמוּך |
גבוה (עד 75% רכישה חוזרת) |
|
יכולת אנודיזציה |
מעולה (סוג II/III) |
טוב (סוג II/III) |
לא-ישים |
מטריצת החלטות הנדסית של Dazao: כיצד לבחור עבור פרויקט CNC הבא שלך
השתמש בנתיב ההגיוני שלב-לאחר-שלב כדי לסיים את מפרטי החומר לפני הנפקת בקשת הצעות עבוראלומיניום לעומת פליז לאביזריםאו חלקי מבנה:
1. האם מסת הרכיב הכוללת או אינרציה מבנית הם אילוץ תפקודי ראשוני?
· כן: בחר 6061-T6 (מבנה כללי) או 7075-T6 (מתח גבוה).
· לא: המשך לשלב 2.
2. האם החלק כולל מיקרו-חוטים (M3 ומטה), הקשה פנימית עמוקה או חווה 50 מחזורי שירות הרכבה או יותר?
· כן: בחר ב-C36000 Brass כדי למנוע התפרקות חוטים ולהסיר את עבודת התקנת התוספת המשנית.
· לא: המשך לשלב 3.
3. האם הרכיב הוא גוף קירור הסעה אקטיבי או תושבת הולכה תרמית?
· כן: בחר 6061-T6 או 6063 אלומיניום.
· לא: המשך לשלב 4.
4. האם הרכיב הוא פין חשמלי, קצה בדיקה, מעטפת מחבר RF או נקודת מגע עם הארקה?
· כן: בחר C36000 פליז (עם ציפוי זהב או ניקל אופציונלי).
· לא: המשך לשלב 5.
5. האם החלק דורש הסרת חומר גבוהה (60% או יותר) במחרטת CNC שוויצרית-בנפח גדול?
· כן: הפעל ניתוח זמני מחזור מותאם-. C36000 Brass מפחית לעתים קרובות את תמחור חלקי האלומיניום המוגמרים בשל זמני מחזור מהירים והנחות גרוטאות גבוהות.
· לא: בחר 6061-T6 אלומיניום עבור עלות חלק הבסיס הנמוכה ביותר.
מטב את ייצור ה-CNC המדויק שלך עם מכונות Dazao
בחירת חומרים מניעה ישירות את אמינות החלקים, זמן המחזור וכלכלת הייצור.מכונות שיאמן דאזאומפעיל מתקדם-ציר רבכרסום CNC, מחרטות שוויצריות מדויקות, ומרכזי מפנה מוסמכיםISO9001:2015וIATF16949:2016. האם העיצוב שלך דורש-נפח גבוהעיבוד CNC פליזאו קל משקלעיבוד CNC אלומיניום, צוות ההנדסה שלנו מעריך את מודלי ה-CAD שלך, מבצע הערכות DFM קפדניות ומחשב מחזור מדויק-ל-ביטול כלכלה.

שאלות נפוצות
01.מדוע קל יותר לעיבוד פליז C360 בציוד CNC מאשר אלומיניום 6061?
02.מדוע ברגים מנירוסטה נתקעים בתוך חורי אלומיניום עם הקשה ישירה-?
03.כיצד משפיעה פליז ללא עופרת-על עלויות עיבוד CNC בהשוואה ל-C360 הסטנדרטי?
04.האם חלקי פליז יכולים לעלות פחות לייצור מאשר חלקי אלומיניום במחרטות CNC?
05.האם פליז עדיף על אלומיניום עבור גופי קירור אלקטרוניים?
06.מה גורם לקורוזיה מוקדמת בגופי שסתומי פליז בהשוואה לאלומיניום?