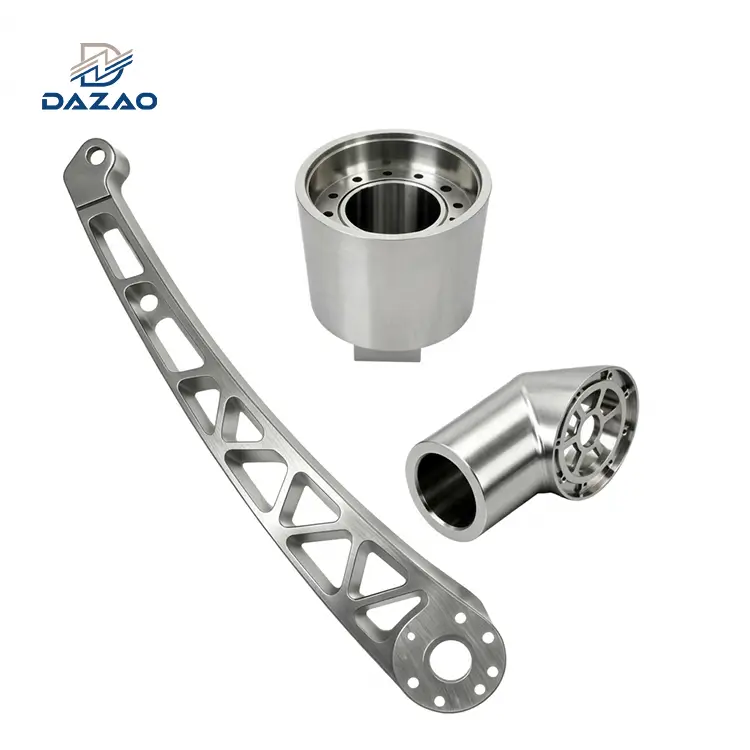
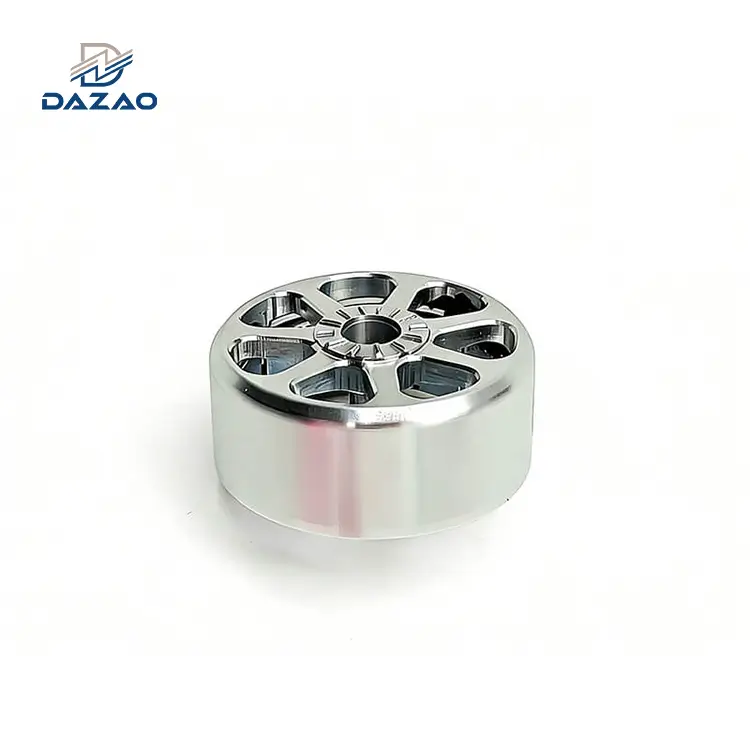
תכונות חורים מהוות 30% עד 50% מזמן המחזור הכולל בעיבוד שבבי מדויק ומעל 60% מגרוטאות הרצפה-בחנות. ייצור חורים חסכוני דורש התאמת גיאומטריית חור לכלי סיבוב רגילים. שמור על יחסי עומק-ל-קוטר מתחת ל-5:1, הימנע מדגם תחתון שטוח על חורים עיוורים ללא צורך פונקציונלי, חשב עומקי פיילוט כדי לקחת בחשבון נקודות קידוח של 118 מעלות או 135 מעלות וכניסות עופרת- והקצו סובלנות על סמך סף תהליך ייצור 1 מ"מ ± 1 מ"מ ל-IT. IT13; רימינג: ±0.01 מ"מ / IT7 עד IT8; משעמם: ±0.005 מ"מ / IT6 עד IT7).
העלות האמיתית של יצירת חורים בעיבוד CNC מדויק
בייצור קבלני משנה מדויק, ייצור חורים מייצג את הריכוז הגבוה ביותר של בלאי הכלים, כשל בפינוי שבבים ושונות ממדים ברצפת העיבוד. בעוד שתוכנת CAD מודרנית מאפשרת למהנדס למקם חור בקוטר 3.15 מ"מ עם עומק של 80 מ"מ ותחתית שטוחה בתוך שניות, ייצור גיאומטריה זו דורש נתיבי כלים ספציפיים, כלי עבודה מיוחדים, הורדת הזנה ופעולות משניות שמכפילות את מחיר החתיכה ליחידה. עלות הייצור הכוללת של חור נשלטת על ידי הסכום המצטבר של בלאי כלי עבודה, זמן מחזור מכונה, תקורה מטרולוגית תיאום וסיכון גרוטאות חלקים.
בעקבות סטנדרטיהנחיות עיצוב חור CNCשולט ישירות במחיר החלק. חור עגול אינו הסבר סטטי לציור דו-ממדי; זהו הנפח השלילי הפיזי שנוצר על ידי כלי חיתוך מסתובב הפועל תחת דחף צירי כבד וכוחות הסטה רדיאליים. ב-Dazao, נתוני הייצור שלנו על פני בתי תעופה וחלל, רכיבי מערכת הנעה לרכב וסעפות רפואיות מוכיחים שגיאומטריות חורים לא אופטימליות גורמות לרוב התקלות-בכלי המכונה וחלקים שנגרמו בתוך שלנושירותי עיבוד CNC מדויקים בהתאמה אישית.

כאשר מציינים קוטר ועומק חור CNC, בחירות העיצוב מכתיבות ארבעה גורמים מכניים ברצפת החנות:
· זמינות כלי עבודה:כלי עבודה סטנדרטיים-מה-מדפים לעומת מקדחי קרביד טחונים מותאמים אישית הדורשים זמני אספקת רכש ארוכים.
· קשיחות קינמטית:אורך תליית הכלי לעומת קוטר, השולט על סטיית שלוחה והרמוניות של רטט.
· דינמיקת פינוי שבבים:היכולת של חיתוך נוזל ב-20 עד 70 בר (300 עד 1000 psi) לשטוף שבבים מהחלילים לפני אריזת שבבים שוברת את הכלי.
· מורכבות מטרולוגיה:מדדי תקע סטנדרטיים לעומת מדי אוויר לעומת מגבלות גישה של מכונת מדידת קואורדינטות (CMM).
נקודות עיוורות קריטיות DFM: מלכודות דוגמנות CAD, נעילה הידראולית וסיכוני גימור פני השטח
ספרי הוראות תכנון כלליים מפרטים גדלי חורים סטנדרטיים, אך גרוטאות ייצור מקורן בדרך כלל משלושה מצבי כשל ספציפיים שנצפו במהלך פעולות הייצור.

גיאומטריית נקודה חרוטית של CAD לעומת התנגשויות עומק חוט שמיש
כלי CAD פרמטריים מודרניים כברירת מחדל לחיתוכים גליליים המסתיימים בתחתית שטוחה אלא אם המעצב מציין ידנית קצה חרוטי. בייצור, מקדחי פיתול סטנדרטיים של קרביד מוצק ו-גבוהה (HSS) נטחנים עם זווית של 118 מעלות עבור פלדות עדינות לשימוש כללי או נקודת פיצול של 135 מעלות עבור פלדות אל חלד, סגסוגות טיטניום וסגסוגות-על של ניקל- גבוהות. מבחינה גיאומטרית, הגובה הצירי של קונוס מקדחה של 118 מעלות מוסיף בערך פי 0.300 מקוטר המקדחה לעומק הכולל, בעוד שנקודת פיצול של 135 מעלות מוסיפה כ פי 0.207 מהקוטר.
כאשר מהנדס מעצב תחתית- שטוחהעיצוב חור עיוור CNC, מפעיל המכונה אינו יכול לסיים את החור במחזור קידוח בודד. החנות חייבת לבצע פעולת קידוח ראשונית ולאחריה פעולת צלילה משנית באמצעות מקדחה קצה או מקדחה שטוחה-. מעבר משני זה מציג סטיית הכלים, יוצר סימני פטפוט ומסבך גיאומטריות פנימיות. מהנדסים יכולים לסקור כיצדרדיוסים פינתיים פנימיים והשפעות עלות פילה תחתוןלהסלים את זמן העיבוד הכולל במהלך מעברי פינוי חללים.
כדי ליצור מרווח בטוח עבור חורים עיוורים, עומק חור הטייס הכולל חייב להיות שווה לעומק ההברגה הפונקציונלי הנדרש, בתוספת תוספת בטיחות של 3 עד 5 פסי הברגה, בתוספת העומק הצירי של חרוט נקודת הקידוח. הבעיה מתעצמת עם חורים עיוורים מושחלים מכיוון שברזי חלילים ספירליים-סטנדרטיים כוללים שיפוע עופרת של 2 עד 3 חוטים לא מושלמים. אם השרטוט מציין 15 מ"מ של עומק הברגה מלא בתוך חור פיילוט קדח בעומק 18 מ"מ, הברז פוגע בפנים החרוטים התחתונים לפני שהוא מגיע לעומק, מה שמוביל לשבירה קטסטרופלית של הברז בתוך חומר העבודה.
נעילה הידראולית ודקה-עיוות מתח בחישוק הקיר
ברכיבים מדויקים עם מבנים דקים מסביב,-פעולות הקשה וסגירה במהירות גבוהה בתוך חורים עיוורים יוצרות אזור דחיסת נוזל סגור. כאשר כלי נכנס לחור עיוור עם נוזל חיתוך הנמסר בקצב של 30 ליטר לדקה, הנוזל והאוויר הכלוא אינם יכולים לברוח דרך מרווחי החלילים המוגבלים, מה שיוצר לחץ פנימי חמור.
לפי מכניקת כלי לחץ דקים-, מתח החישוק הפנימי שנוצר שווה ללחץ הנוזל הדינמי כפול רדיוס החור, חלקי עובי הדופן שמסביב. כאשר הלחץ הפנימי הזה עולה על חוזק התפוקה של החומר (כגון 276 MPa עבור Al6061-T6 או 310 MPa עבור Brass C36000), הקיר שמסביב עובר עיוות פלסטי קבוע כלפי חוץ. בדיקות CMM לאחר-עיבוד חושפות בליטות של דופן חיצוניות של 0.02 מ"מ עד 0.05 מ"מ ושגיאות יציאה גליליות בפרופיל החיצוני. מהנדסים צריכים להצליב את שלנוכללי הנדסה מינימליים של עובי דופן CNCכדי למנוע עיוות מבני תחת לחצי חיתוך גבוהים.
כדי להגן על חורים עיוורים דקים- במהלך הייצור:
· שמור על עובי דופן מינימלי של לפחות מחצית מקוטר החור לשלמות מבנית במהלך חיתוך מקורר-בלחץ גבוה-בנוזל.
· כאשר עובי דופן מתחת ל-1.0 מ"מ בלתי נמנע, השתמש בכרסום חוט במקום הקשה, הפחת את לחץ אספקת נוזל הקירור, או הוסף ערוץ מיקרו- להורדת לחץ חיצוני למודל CAD.
לכידה כימית ופוסט-דימום חומצת אנודיז-
חורים עיוורים בעלי יחסי עומק-ל-קוטר גבוהים העולה על 5:1 לוכדים תמיסות כימיות במהלך טיפולי גימור פני השטח, כולל אילגון חומצה גופרתית (MIL-A-8625), ציפוי ניקל ללא חשמל (AMS-2404) וציפוי המרה כימי (MIL-DTL-554).
עקב מתח פני השטח הנוזל וכיסי מיקרו-עיוורים, שטיפות טבילה במים דה-יוניות רגילות לאחר-ציפוי אינן מצליחות לשטוף חומצה כלואה מבסיס החור. במהלך אשפרה תרמית, אפייה או אחסון:
· חומצה כלואה מתחממת, מתרחבת ובוכה מחוץ לפתח החור (דימום חומצה-).
· החומצה הבוכייה הורסת את שכבת האנודייז שמסביב, משאירה תחמוצת אלומיניום לבנה וגיר או שולי ציפוי מושפלים.
· פתרונות הציפוי אינם מצליחים להסתובב בתוך חורים מיקרו-עיוורים בקטרים של מתחת ל-2.0 מ"מ, ויוצרים אזורי מתכת גולמית לא מצופים שנשחקים במהלך בדיקת ריסוס מלח (ASTM B117).
הנחיות להפחתת עיצוב:עבור חלקים הדורשים אילגון או ציפוי, ספק חורים-דרך בכל מקום אפשרי. אם גיאומטריות עיוורות הן חובה, הוסף פתח ניקוז פונקציונלי בקוטר 1.5 מ"מ לפחות בבסיס או ציין פרוטוקולי מיסוך ברורים על פני שרטוט קריטיים.
עומק-ל-מגבלות קוטר (L/D) ומכניקת הטיית כלי חור עמוק
שליטה בעלות ייצור חורים דורשת הבנה כיצדיחס עומק חור CNC לקוטרמשנה את דינמיקת החיתוך מגזירה בסיסית לחילוץ חורים- עמוקים.

גדלי חורים סטנדרטיים לעיבוד שבבי CNC לעומת עיבוד קוטר מותאם אישית
סטנדרטיזציה של גדלי חורים מאפשרת לחנויות מכונות להשתמש-מה-מקדחי קרביד מוצקים עם רדיוסים פינתיים סטנדרטיים, ציפויים (AlTiN, TiSiN, DLC) וקולטים סטנדרטיים (ER, הידראולי, התכווצות-). יישור גיאומטריית חור עםגדלי חורים סטנדרטיים עבור עיבוד CNCמבטל את עלויות כלי הקרקע המותאמים אישית. ציון קטרים לא-סטנדרטיים (כגון 6.15 מ"מ במקום 6.00 מ"מ או 6.35 מ"מ) מאלץ את החנות לדרוך-לקידוח בקוטר, לבצע אינטרפולציה מעגלית עם חותכים קטנים יותר, או לרכוש כלים מיוחדים. סקירת המדריך שלנו למניעי עלות עיבוד אלומיניום מבנייםממחיש כיצד תוספי כלי לא-סטנדרטיים מורכבים במחיר חתיכה.
אוילר-Bernolli Cantilever Deflection & Drill Wander Dynamics
ככל שעומק הקידוח גדל, הכלי מתנהג כקורת שלוחה הנתונה לכוח דחיסה צירית משולבת ומומנט פיתול. לפי תורת אלור -ברנולי של אוילר, הסטייה הרוחבית בקצה המקדחה עומדת ביחס ישר לכוח החיתוך הרדיאלי הלא מאוזן כפול קוביית אורך התלייה של הכלי, ובפרופורציה הפוך למודול האלסטיות של החומר ולרגע השני של השטח.
מכיוון שהמומנט השני של השטח מקנה קנה מידה בחזקת הרביעית של קוטר הכלי בעוד שהסטייה מתקדמת עם קוביית האורך, הכפלת עומק החור מגדילה פי שמונה את סטיית קצה המקדחה. לעומת זאת, הקטנת קוטר המקדחה בחצי מגבירה את הסטייה פי שישה עשרה. הקשר הגיאומטרי הזה שולט בבחירת הכלים בכל פעולות יצירת החורים-.
מטריצת ייצור: קידוח סטנדרטי לקידוח אקדח עמוק
הטבלה שלהלן מגדירה סיווגי ייצור ודרישות הגדרת מכונה בעת הביצועעיצוב קידוח חורים עמוקים ב-CNCעל פני יחסי גובה-רוחב משתנים.
|
עומק-ל-יחס קוטר (L/D) |
סיווג עיבוד שבבי |
תהליך ייצור סטנדרטי |
תכונות מכונה נדרשות |
יכולת סובלנות (קוטר) |
סיכון סטיית מיקום אמיתי |
בסיס מכפיל עלות=1.0 (L/D קטן מ-3 או שווה ל-3) |
|
L/D פחות או שווה ל-3 |
חור רדוד סטנדרטי |
קידוח קרביד מוצק-יחיד |
נוזל קירור הצפה חיצוני |
±0.05 מ"מ (IT11) |
נמוך (< 0.05 mm) |
1.0x |
|
3 < L/D פחות או שווה ל-5 |
חור בעומק בינוני |
קידוח מתמשך או מחזור ניקור בודד |
נוזל קירור פנימי דרך-ציר (20 בר) |
±0.08 מ"מ (IT12) |
בינוני (0.05 עד 0.10 מ"מ) |
1.3x עד 1.6x |
|
5 < L/D פחות או שווה ל-10 |
דרגת קושי גבוהה- חור עמוק |
מקדחה פרבולית לחליל + מקדחה מקדימה-(1.5×D) |
לחץ- גבוה דרך-נוזל קירור ציר (40 עד 70 בר) |
±0.12 מ"מ (IT13) |
גבוה (0.10 עד 0.25 מ"מ) |
פי 2.2 עד פי 3.5 |
|
L/D > 10 |
חור עמוק במיוחד |
קידוח אקדח- יחיד או קידוח BTA- עמוק |
מכונת קידוח אקדח ייעודית אופעולות חיתוך CNC-בדיוק גבוהעם תותבי מדריך |
±0.15 מ"מ (IT13 עד IT14) |
Critical (>סחיפה של 0.30 מ"מ ביציאה) |
5.0x עד 10.0x |
כללי ייצור חורים עמוקים (L/D > 5):
· שלב מדריכי טייסים:כאשר העומק עולה על פי 5 מהקוטר, פני הכניסה של העיצוב מאונכים לציר הציר בטווח של 0.5 מעלות.
· חשבון לסחיפת נקודת יציאה:הרגע את סובלנות המיקום האמיתית בצד היציאה של חורים עמוקים דרך-. אם חור דורש מיקום אמיתי של Ø0.05 מ"מ, מיקום היציאה האמיתי צריך לאפשר לפחות Ø0.25 מ"מ ביחס רוחב-גובה של 8:1.
· הימנע מקידוח עמוק מדורג:חללים פנימיים מדורגים שבהם הקוטר הקטן יותר יושב עמוק בתוך קדח גדול יותר גורמים לחיתוך שבבים ולחוסר יישור שלבים.
מדריך לבחירת תהליך: קידוח מול קידוח מול משעמם מול כרסום סליל
בחירת תהליך הייצור הנכון דורשת איזון סובלנות ממדי, יכולת מיקום גיאומטרי, חספוס פני השטח ונפח ייצור בעת הערכהקידוח מול רימינג מול CNC משעמם.

לפני הקצאת סובלנות דיוק, מעצבים צריכים להעריךתקני סובלנות סטנדרטיים לעיבוד אלומיניוםכדי לאזן בין גיוס ציפיות ליכולת-מכונות אמיתית.
יכולת מידות, התאמת ISO (IT6–IT13) וחספוס פני השטח (Ra)
|
שיטת עיבוד שבבי |
דרגת סובלנות ISO בר השגה |
סובלנות מימדית אופיינית |
חספוס פני השטח (Ra) |
יכולת קו מרכז / מיקום אמיתי |
הגדרת הכלים ואינדקס זמן מחזור |
יישום תעשייתי ראשוני |
|
קידוח טוויסט סטנדרטי |
IT11 עד IT13 |
±0.100 מ"מ עד ±0.250 מ"מ |
3.2 עד 6.3 מיקרומטר |
נמוך (עוקב אחר שבילי שיטוט תרגיל) |
1.0 (המהיר ביותר, מחזור בודד) |
שחרור חורים, הברג דרך-חורים, הקש מראש- חורי פיילוט |
|
רימינג מדויק |
IT7 עד IT8 |
±0.010 מ"מ עד ±0.020 מ"מ (H7, H8) |
0.8 עד 1.6 מיקרומטר |
תלוי בקו מרכז חור הטייס |
1.8 (דורש תרגיל מקדימה- + מעבר מאגר) |
חורי יישור פיני דיבל, כיסי שמירה על נושאים |
|
יחיד- משעמם בנקודה |
IT6 עד IT7 |
±0.005 מ"מ עד ±0.010 מ"מ |
0.4 עד 0.8 מיקרומטר |
גבוה (מתקן את הרצף הציר הקודם) |
3.5 (דורש הזנה איטית, -בסדר התאם את הראש) |
פתחי ציר תיבת הילוכים, שרוולי מנחה-בדיוק גבוה |
|
כרסום סליל אינטרפולציה |
IT9 עד IT10 |
±0.025 מ"מ עד ±0.050 מ"מ |
1.6 עד 3.2 מיקרומטר |
גבוה (נשלט על ידי דיוק מקודד CNC) |
2.5 (נתיב כלים מרובה-צירים מתמשך) |
קוטרים לא-סטנדרטיים, קידוחים נגדיים, כיסי O-טבעות עלמרכזי כרסום CNC מרובי-צירים |
מכניקת קידוח טוויסט סטנדרטית
קידוח רגיל משתמש בכלים סיבוביים-לפתיים עם הזנה צירית מתמשכת. קצה האזמל במרכז אינו חותך; הוא מוציא מתכת, מייצר 50% עד 70% מכוח הדחף הכולל.
צָפוּיסובלנות לחורים קדוחים ב-CNCתוצאות:
· כניסה לחור:מתרחב +0.03 מ"מ עד +0.08 מ"מ על הקוטר הנומינלי של הכלי עקב ניתוק מגע ראשוני.
· חור באמצע-גוף:מתאים לקוטר הכלי בטווח של +0.02 מ"מ עד +0.05 מ"מ.
· תחתית חור:מתחדד פנימה או מפתח גיאומטריה של האונה אם מתרחשת אריזת שבבים.
מכניקת רימינג מדויקת
רימינג היא פעולת גודל וגימור המסירה שכבת מאגר רדיאלית דקה שנותרה על ידי-חור פיילוט שנקדח מראש. הקצבה האופטימלית של חומר רדיאלי לגילוח מחושבת כ-0.05 מ"מ פלוס פי 0.01 מהשורש הריבועי של קוטר החור המוגמר. חולטים עוקבים אחר הווקטור המרכזי הקיים של החור הקדח- מראש, מתקן קוטר, עגול וגימור פני השטח, אך אינם יכולים לתקן סטייה זוויתית של הציר או שגיאות מיקום אמיתיות.
יחיד-נקודת דיוק משעמם
משעמם משתמש במכנס חיתוך אחד-מתכוונן המותקן על מוט קדח קשיח. הכלי מסתובב תוך כדי תרגום צירי לאורך קו מרכז הציר המתוכנת. מכיוון שהמוט הקשיח הקשיח אינו מכוון על הקיר הקיים, הוא חותך חומר בצורה אקסצנטרית כדי לתקן שיטוט מקדחה, תוך יצירת מיקום נכון מדויק בתוך Ø0.01 מ"מ וריכוזיות מעולה.
כרסום סליל אינטרפולציה
כרסום סליל מזיז כרסום קצה שטוח- סטנדרטי בנתיב כלים בו-זמני בן 3-צירים המשלב תנועה מעגלית עם הזנה צירית מתמשכת. גובה ההזנה לסיבוב לא יעלה על 15% מקוטר החותך, בעוד שקוטר החור האפקטיבי משתרע מקוטר החותך עד פי שניים מקוטר החותך מינוס מילימטר אחד. שיטה זו מבטלת מלאי מקדחים מיוחדים עבור קטרים לא סטנדרטיים מעל 12 מ"מ, אם כי לחץ חיתוך רדיאלי גורם לסטייה של הכלי שיוצר התחדדות קלה (0.01 מ"מ עד 0.03 מ"מ) בחיתוכים עמוקים יותר.
פרוטוקול הנדסה של ארבעה-צירים עבור עיבוד חורים
1. חורי שחרור סטנדרטיים:כאשר הסובלנות היא ב-0.1 מ"מ או מעל, גימור פני השטח הוא Ra 3.2 מיקרומטר או מחוספס, והשימוש בקטרים סטנדרטיים, בחר קידוח פיתול סטנדרטי ישיר עבור עלות הייצור הנמוכה ביותר.
2. יישור דיבל מתאים:כאשר סובלנות הקוטר הדוקה (±0.02 מ"מ או ISO H7) וגימור פני השטח חייב להיות Ra 1.6 מיקרומטר או חלק יותר, אך תיקון המיקום המוחלט אינו קריטי, בחר בקידוח מוקדם- ולאחר מכן בריצה מדויקת.
3. כתבי עת קריטיים:כאשר הסובלנות היא בטווח של ±0.008 מ"מ, גימור פני השטח חייב להגיע ל-Ra 0.8 מיקרומטר, והמיקום האמיתי חייב להישמר בטווח של Ø0.02 מ"מ, בחר בקידוח קדם-, כרסום חצי-גימור וקיעום עדין- יחיד.
4. חללים גדולים לא-סטנדרטיים:כאשר קוטרי החורים עולים על 16 מ"מ, נדרשות תחתיות שטוחות, או שנפחי אצווה של אב-טיפוס אינם מצדיקים כלי עבודה ייעודיים, בחר כרסום אינטרפולציה סליל.
הנחיות עיצוב חור עם הברגה ב-CNC: עומק חיבור, כלי עבודה ותוספות
עיצוב הברגה פנימי לא תקין גורם לשבירת הכלי, הפשטת הברגה וכשל במהדק במהלך הרכבת המומנט הסופית.

מגבלות מעורבות שרשור: סף 1.5×D Pull{1}}Out Strength
ציון חיבור חוט מוגזם (כגון השחלת אטב M6 בעומק 20 מ"מ לתוך בית אלומיניום) מגביר את הסיכון בייצור ללא תועלת מכנית. ניתוח התפלגות העומס של מחברים מוכיח כי מעורבות החוט עוקבת אחר עקומת גזירה לא-לינארית:
· חוט שן 1 (שן מאורסת ראשונה):נושא כ-38% מכלל עומס המתח הצירי.
· חוט שן 2:נושא 25% מהעומס.
· חוט שן 3:נושא 18% מהעומס.
· חוטים מעבר לשן 6:לשאת פחות מ-5% מהעומס המשולב.
מגבלות מעורבות חוטים אופטימלית:
· פלדה מבנית, ברזל יצוק, סגסוגות-גבוהות מתיחה:חיבור חוט בין 1.0 ל-1.2 פעמים קוטר נומינלי.
· סגסוגות אלומיניום, מגנזיום, פליז:חיבור חוט בין פי 1.5 ל-2.0 מהקוטר הנומינלי.
· פלסטיקה הנדסית (PEEK, Delrin, POM):חיבור חוט בין 2.0 ל-2.5 פעמים קוטר נומינלי.
חיתוך הקשה לעומת גליל-מכניקת כרסום חוטים
עבור הקשה חתוכה, קוטר מקדחת הפיילוט שווה לקוטר ההברגה הנומינלי פחות גובה ההברגה. עבור הקשה בצורת גליל-, קוטר מקדחת הפיילוט הנדרש שווה לקוטר הנומינלי מינוס 0.4375 פעמים גובה ההברגה.
· קאט הקשה:כלים מחורצים שגוזרים חומר כדי לייצר שבבים. נדרש עבור ברזל יצוק, פלדות מוקשות מעל 35 HRC וסגסוגות שאינן-ברזליות פריכות.
· גליל-הקשה על טופס:כלים לא-חותכים שיוצרים סיבי מתכת קרים-לפרופילי חוט מבלי ליצור שבבים. מניב חוזק גזירה של חוט גבוה ב-20% ומבטל אריזת שבבים בחורים עיוורים. הַבָּאשיטות עבודה מומלצות לעיבוד CNC אלומיניום מדויקהופך את גליל-הקשה לגישה המועדפת עבור סגסוגות רקע כמו Al6061-T6.
· כרסום חוטים:אינטרפולציה של CNC עם כרסום חוטים מרובה-שיניים. מייצר שבבים קטנים, מאפשר שליטה מלאה בעומק הברגה בגובה 1 מקרקעית החור, ומאפשר למפעיל להסיר חותך בלוי מבלי לגרוט את חומר העבודה.
מטריצת עזר הנדסית חוט מטרי
טבלת ההתייחסות הבאה מתארת פרמטרים התומכים בהנחיות לתכנון חורים בהברגה CNC עבור חומרת ייצור סטנדרטית.
|
גודל חוט (גובה סטנדרטי) |
גודל מקדחה פיילוט לחתוך (מ"מ) |
גליל-גודל מקדחת פיילוט טאפ (מ"מ) |
עובי קיר מינימלי מומלץ (t_wall) |
מינימום עומק חוט שמיש (1.5×D) |
מינימום עומק כולל של חור טייס (עיוור) |
|
M2 × 0.40 |
1.60 מ"מ |
1.80 מ"מ |
1.8 מ"מ |
3.0 מ"מ |
4.8 מ"מ |
|
M3 × 0.50 |
2.50 מ"מ |
2.80 מ"מ |
2.5 מ"מ |
4.5 מ"מ |
6.8 מ"מ |
|
M4 × 0.70 |
3.30 מ"מ |
3.70 מ"מ |
3.2 מ"מ |
6.0 מ"מ |
9.0 מ"מ |
|
M5 × 0.80 |
4.20 מ"מ |
4.60 מ"מ |
4.0 מ"מ |
7.5 מ"מ |
11.0 מ"מ |
|
M6 × 1.00 |
5.00 מ"מ |
5.50 מ"מ |
5.0 מ"מ |
9.0 מ"מ |
13.5 מ"מ |
|
M8 × 1.25 |
6.80 מ"מ |
7.40 מ"מ |
6.5 מ"מ |
12.0 מ"מ |
17.5 מ"מ |
|
M10 × 1.50 |
8.50 מ"מ |
9.30 מ"מ |
8.0 מ"מ |
15.0 מ"מ |
21.5 מ"מ |
|
M12 × 1.75 |
10.20 מ"מ |
11.20 מ"מ |
10.0 מ"מ |
18.0 מ"מ |
26.0 מ"מ |
הכנס חוט חוט (הליקויל / STI) טרום-סובלנות חור ברז
כאשר מתכות רכות עומדות בפני פירוק חוזר, ציין תוספות חוט תיל. תמיד יש לממד את חור ההקשה המוקדמת- למפרט קוטר המקדחה STI (Screw Thread Insert), לא לגודל המקדח המטרי הסטנדרטי. כלול כיור הפוך לכניסה של 120 מעלות בקוטר השווה לקוטר STI בתוספת 0.5 מ"מ כדי למנוע שריפת חוטים מעל פני ההזדווגות העליונים במהלך נהיגת הכנס.
מרווח בין חורים, מרחק קצוות מינימלי והצלבות- חורים
חורים אינם קיימים בבידוד. הקרבה המרחבית שלהם לקצוות הרכיבים החיצוניים ולחללים הפנימיים הסמוכים מכתיבה מצבי לחץ פנימיים ויציבות גיאומטרית.

כלל מרחק הקצה המינימלי של 1.5×D למניעת התנפחות קיר
בעת קידוח ליד גבול בלתי מוגבל, כוחות חיתוך רדיאליים יוצרים מתח גזירה שדוחף חומר החוצה. עמידה בתוקףמרווח חורים CNC ומרחק קצהמגבלות מונעות עיוות קצה במהלך-ריצות ייצור במהירות גבוהה. המרחק ממרכז החור לקצה החלק חייב להיות לפחות פי 1.5 מקוטר החור עבור מלאי בילט מוצק, ולהגדיל ל-2.0 עד פי 2.5 מהקוטר עבור יריעות וצינורות דקים-.
הפרה של כלל זה מובילה לשלושה פגמי קומה-בחנות:
· בליטה בקצה:הפרופיל החיצוני מתכופף כלפי חוץ ב-0.05 מ"מ עד 0.20 מ"מ מול כניסת החור.
· פריצה במהלך הקשה:מתחים ליצירת חוטים נקרעים דרך הרשת הדקה, והורסים את האחיזה המבנית. עיין שלנוהנחיות עיצוב רכיבי אלומיניוםליחסי מרחק קצה בטוחים במארזי סגסוגת קלה-.
· צריבת אנודיזציה:צפיפות זרם חשמלי גבוהה במהלך האנודיזה מתרכזת בקצוות חיצוניים דקים במיוחד-, ושורפת את החומר.
מרווח אינטרנט פנימי ושלמות מבנית מרובת-חללים
גשר החומר המוצק (הרשת) המפריד בין שני חורים מקבילים חייב לעמוד הן בכוחות הידוק והן בדחף החיתוך ללא רעידות. עובי הרשת המינימלי בין חורים סמוכים צריך להיות לפחות 1.0 מ"מ או מחצית מקוטר החור הקטן יותר, הגדול מביניהם. עבור גופי שסתומים הידראוליים בלחץ גבוה- הפועלים מעל 200 בר, חשב את עובי הרשת על סמך מתח תפוקת הגזירה של החומר כדי למנוע קרע פנימי בין תעלות נוזל סמוכות.
נקודת כניסה בזווית-פניה וצלב-אסטרטגיית פירוק חורים
· קידוח לתוך משטחים בזווית:אם מקדחה פוגעת במשטח בעל זווית של יותר מ-5 מעלות ממאונך, קצה האזמל מחליק באופן רדיאלי. זה מחליק את הכלי מהמרכז ומקפיץ מקדחי קרביד מוצקים.פִּתָרוֹן:דגם כרית שטוחה כרסום (פני נקודה) בניצב לציר החור בנקודת הכניסה לכלי.
· חורים מצטלבים-:כאשר מקדחה פורצת לתוך קדח צלב פנימי קיים-, התנגדות החיתוך יורדת לאפס בקצה אחד בעוד הקצה השני נשאר מחובר. עומס א-סימטרי זה מושך את המקדחה מהציר, חותך את שולי הקרביד.פרוטוקול Dazao Shop:תכנת הפחתת קצב הזנת CNC ל-30% מההזנה הנומינלית במהלך צומת חלל, כניסה לפריצת הדרך במהירות מופחתת ושמירה על הזנה מופחתת עד שהקיר הנגדי יתחבר במלואו. יש לציין שחרור ידני או שחרור תרמית (TEM) בשרטוטים עבור צמתים פנימיים שבהם כתמים רופפים גורמים לכשל בשסתומים הידראוליים במורד הזרם.
Dazao Shop-רשימת רשימת רצף DFM והעלות-עקומת מכפיל סובלנות
השתמש ברשימת בדיקה זו של 10 נקודות לפני שחרור הדפסות ייצור דו-ממדיות וקבצי CAD תלת-ממדיים כדי להפחית את עלויות העיבוד וזמני המחזור.
רשימת ה-DFM של 10 נקודות חורים
נקודה חרוטית CAD:האם כל החורים העיוורים מעוצבים עם נקודת קידוח סטנדרטית של 118 מעלות או 135 מעלות ולא תחתית שטוחה?
קוטר סטנדרטי:האם קוטרי החורים מיושרים עם מרווחי כלי עבודה מטריים סטנדרטיים?
יחס עומק L/D:האם היחס בין עומק-ל-קוטר נשמר מתחת ל-5:1 בכל מקום אפשרי?
פינוי חוט:האם חור הטייס העיוור נמשך לפחות שלושה פסים בתוספת גובה נקודת הקידוח מעבר לעומק ההברגה המלא הנדרש?
מגבלת עומק חוט:האם חיבור חוט שמיש נשמר מתחת לקוטר של פי 1.5 בפלדה או בקוטר של פי 2.0 באלומיניום?
פינוי קצה:האם מרחק המרכז-ל-הקצה גדול או שווה ל-1.5 מקוטר החור?
עובי רשת:האם הפרדת החומר המוצק בין החורים הסמוכים היא לפחות 1.0 מ"מ או מחצית מקוטר החור הקטן יותר?
פני נקודת כניסה זווית:האם חורים על משטחים שאינם-מאונכים כוללים פני כניסה שטוחה-טומה מראש?
פוסט-עיבוד ניקוז:האם לחורים עיוורים שעוברים אילגון או ציפוי יש נתיב ניקוז כדי למנוע לכידה כימית?
סובלנות ריאלית:האם טולרנסים רופפים (±0.1 מ"מ) מוקצים לחורי שחרור, תוך שמירת סובלנות דיוק (בתוך ±0.01 מ"מ) אך ורק עבור מיקומי דיבלים ורכזי מיסבים?
עקומת מכפיל העלות-הסובלנות
|
טווח סובלנות |
אסטרטגיית תהליך |
עלות יחסית לכל חור |
|
±0.150 מ"מ (IT13) |
מקדחה קרביד-מהירה |
1.0x (קו בסיס) |
|
±0.050 מ"מ (IT10) |
מקדחה נקודתית + מקדחה מדויקת |
1.4x |
|
±0.015 מ"מ (IT7) |
מקדחה + סרגל (H7 Tooling) |
2.2x |
|
±0.005 מ"מ (IT5 עד IT6) |
מקדחה + חצי-קדח + קדח עדין |
4.8x עד 7.5x |
הרפה של סובלנות חורים לא-קריטית מ-±0.01 מ"מ עד ±0.10 מ"מ מסירה את הצורך במחזורי קידוח משני או קעמום, ומקצרת את זמן מחזור העיבוד בספירת-חורים- גבוהה של עד 40%.
יכולות ייצור חורים מדויקים ב- Xiamen Dazao
עיצוב חורים אופטימלי מאזן בין תפקוד חלק לבין דינמיקת חיתוך רצפת-רגילה בחנות. ציון קוטרי כלי עבודה סטנדרטיים, שמירה על יחסי עומק-ל-קוטר מתחת ל-5:1, הימנעות מחורים עיוורים שטוחים-לא-פונקציונליים תחתונים, והתייחסות למרווח פיילוט לברזי הברגה מפחיתה מיד את שבירת הכלי, זמני המחזור ושיעורי הגריטה.
בְּמכונות שיאמן דאזאו, המתקן שלנו מפעיל למעלה מ-60 מרכזי עיבוד CNC-בדיוק גבוה עם 3 צירים, 4 צירים ו-5 צירים המוסמכים לISO 9001:2015 ו-IATF 16949:2016. צוות ההנדסה שלנו סוקר כל דגם CAD של לקוח באמצעות פרוטוקול DFM אוטומטי כדי לזהות התנגשויות עיצוב חורים לפני חיתוך מתכת.

שאלות נפוצות
01.מהי מגבלת העומק-ל-קוטר לפני שעלויות הקידוח גדלות באופן אקספוננציאלי?
02.מדוע חורי הברגה עיוורים שוברים ברזים כשהם מדגמים לעומק מלא ב-CAD?
03.מתי שרטוט צריך לציין קידוח במקום קידוח CNC רגיל?
04.כיצד מרחק קצה לא מספיק גורם לכשל חלק במהלך הקשה על חורים?
05.מדוע חורים עיוור תחתונים שטוחים- דורשים פעולות עיבוד משניות?
06.מה גורם לטבעות קורוזיה של חומצה לבנה סביב חורים עיוורים לאחר אילגון?