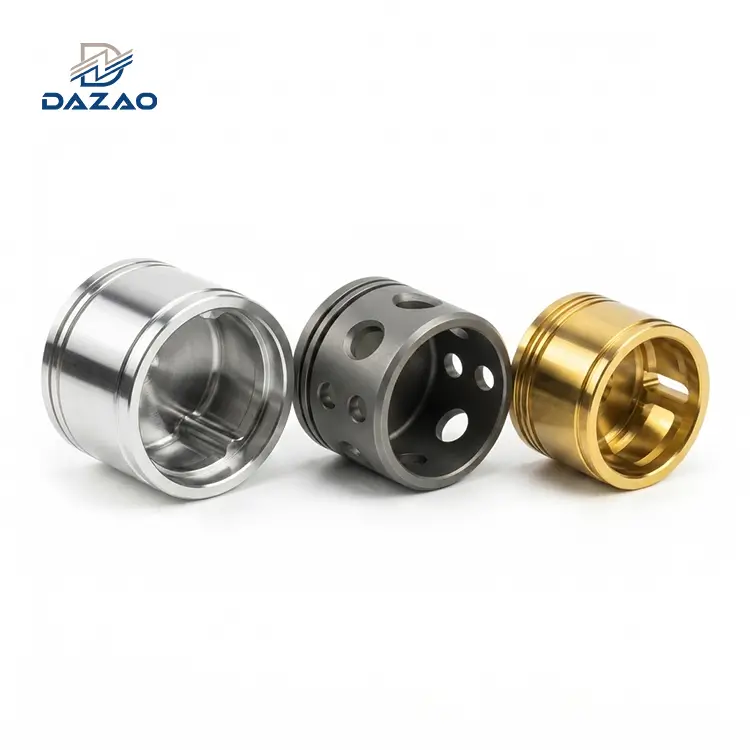
בחירה ביןעיבוד שבבי CNC לעומת יציקהתלוי בנפח הייצור, מגבלות הון מראש, סובלנות ממדים וסטטוס הקפאת עיצוב. כרסום CNC וחיתוך CNC מספקים אפס מראשעלות כלי עבודה, משלוח מהיר ל-3 עד 7 ימים, סובלנות הדוקה של ±0.005 מ"מ וגמישות מלאה עבוראַב טִיפּוּסוייצור בנפח נמוךבאמצעות סגסוגות איזוטרופיות כמו Al6061-T6. לעומת זאת,יציקה בלחץ גבוה (HPDC)דורש מראש עיקריעלות עובש(15,000 עד 65,000 דולר ארה"ב) וזמן אספקה של 4 עד 8 שבועות, אך משיג מהירזמן מחזור(מתחת ל-60 שניות) ועלות יחידה נמוכה לייצור המוני העולה על 2,500 עד 5,000 יחידות. לבתי יצוק הדוקים-, זרימת עבודה היברידית באמצעותעיבוד CNC לאחר יציקת מותמספק את האיזון האופטימלי של מהירות ודיוק.
כרסום חיסור לעומת נטו-יציקת צורה: יסודות מתכות ופיסיקה תהליכית
בחירת נתיב הייצור האופטימלי עבור רכיבי אלומיניום מבניים היא מסחר מרכזי- בהנדסת מכונות. מנהלי פרויקטים וצוותי רכש מתמודדים לעתים קרובות עם הדילמה של בחירהעיבוד CNC או יציקהכאשר כמויות הייצור יושבות באזור האפור בין 500 ל-3,000 יחידות. התחייבות של הון לכלי עבודה קבועים מוקדמת מדי מסכנת את העלויות אם מתרחשים תיקונים, תוך הסתמכות בלעדית על כרסום חיסור עבור ריצות אצווה בינוניות גורמת להוצאות מוגזמות של שעות מכונות ובזבוז חומרים גבוהים. לקבלת מדרגיות מלאה של הפרויקט, עיין שלנושירותי יציקה בלחץ גבוהלהערכת יכולות ייצור אוטומטיות.

האופי הפיזי של שתי שיטות הייצור הללו מכתיב את הביצועים המכניים והאילוצים הגיאומטריים שלהן:
· עיבוד CNC (כרסום CNC / CNC חרטת):תהליך חיסור הפועל על בילטים מוצקים מחושלים, מחושלים או מזויפים (בדרך כלל Al6061-T6, Al7075-T7351 או Al2024). זרימת התבואה המתמשכת הנוצרת במהלך גלגול או חישול מניבה חוזק מתיחה איזוטרופי צפוי, אפס כליאת גז ומוליכות תרמית אחידה. לתובנות חומריות מעמיקות יותר, עיין שלנומדריך לעיבוד CNC אלומיניום מבני. הסרת החומר מתרחשת באמצעות חרסות קצה מצופות קרביד או יהלום- המסתובבות ב-8,000 עד 24,000 סל"ד, ומתרגמים גיאומטריות 3D CAD ישירות לחלקי מתכת מוגמרים ללא דרישות טיוטה באמצעות דיוקכרסום CNCומסורפניית CNCמרכזים.
· יציקה בלחץ גבוה (HPDC):תהליך יציקת צורה נטו- שבו מותך היפראוטקטייציקת אלומיניוםסגסוגות (כגון A380, ADC12 או A383) מוזרקות תחת לחצים הידראוליים הנעים בין 300 ל-1,200 בר במהירויות שער העולה על 30 עד 60 מטר לשנייה. המתכת המותכת ממלאת חלל פלדת כלי H13 מוקשה תוך 20 עד 80 מילישניות ומתמצקת בלחץ קיצוני. אמנם זה מאפשר גיאומטריות מורכבות ודקות{13}}דפנות להיווצר תוך שניות, הזרימה הסוערת גורמת לכידת גז, והתכווצות התמצקות גורמת למיקרו-נקבוביות בתוך ליבת הרכיב.
|
רכוש מכני / פיזי |
CNC מעובד Al6061-T6 |
יציקת לחץ גבוה A380 |
|
צורת חומר גלם |
בילט שחול / מגולגל |
מטיל (מולטן רמלט) |
|
חוזק מתיחה (אולטימטיבי) |
310 MPa |
324 MPa |
|
חוזק תשואה (0.2% קיזוז) |
276 MPa |
160 MPa |
|
התארכות בהפסקה |
12% עד 17% |
3.5% |
|
מודול אלסטיות |
68.9 GPA |
71.0 GPa |
|
סיכון נקבוביות פנימי |
0% (הרמטי / צפוף) |
גבוה (גז והתכווצות) |
|
אחידות מבנית |
איזוטרופי לחלוטין |
עור צפוף / ליבה נקבובי |
בעת הערכהCNC לעומת יציקה לחלקי אלומיניום, מהנדסי מכונות חייבים לקחת בחשבון את חוזק התפוקה וההתארכות. בעוד היצוק A380 מציג חוזק מתיחה אולטימטיבי גבוה בתנאים סטטיים, ההתארכות הנמוכה שלו (3.5%) הופכת אותו לשביר בעומסי הלם או בסביבות תעופה וחלל ורטט- גבוהות. Al6061-מחושל T6 המעובד על פלטפורמות CNC מרובות צירים מספק התנגדות עייפות מעולה ואמינות מבנית תחת לחץ דינמי.
דינמיקה של פירוט עלויות: היוון כלי עבודה, שיעורי מכונה ושבר דינמי-נפח שווה
הבדלי הקצאת הון בין כרסום CNC לבין HPDC מעצבים באופן בסיסי את כלכלת יחידת המוצר על פני כמויות ייצור משתנות. לניתוח פיננסי מפורט של זמן מכונה חיסור, עיין שלנומדריך עלות עיבוד CNC אלומיניום.
השקעה בכלים ותקורה של התקנה
מעריךעיבוד CNC לעומת עלות יציקת מתיםמודלים חושפים הבדלים מרכזיים בשלב ההיוון הראשוני:
1. אותיות רישיות בעיבוד CNC:הוצאות כלי העבודה הן מינימליות. החזקת עבודה מסתמכת על תקלות מודולריות סטנדרטיות, לסתות רכות או גופי ואקום. ההוצאה מראש מורכבת מתכנות נתיבי כלים של CAM, הגדרה שגרתית של בדיקת CMM ועלות הגדרת מכונה (בדרך כלל 150 עד 500 דולר לכל פעולה). זה עושהיציקה מול עיבוד CNC עבור אב טיפוסs וקבוצות פיילוט בחירה פיננסית קלה: CNC נמנע מכל ההתחייבויות הרבות של-אלפי-הדולרים.
2. אותיות רישיות:השקעת כלי עבודה (המכונה גםעלות למות) מייצגת הוצאה הונית גדולה. תבנית פלדה-יחידה מסוג H13 לדיור בגודל-דקל עולה בין 12,000 ל-25,000 דולר. תבניות מורכבות מרובות-שקופיות, מרובות{10}}חללים למארזי תמסורת או שלדה רובוטית עולים לעתים קרובות על 60,000 עד 120,000 דולר. תבניות אלו דורשות עיבוד של פריקה חשמלית (EDM), התקשות ל-46 עד 50 HRC, התאמה מדויקת של החלקת ליבה וקידוח תעלות ויסות תרמי-.
|
נפח ייצור |
עלות יחידת עיבוד CNC |
עלות יחידה של יציקה בלחץ גבוה (HPDC). |
|
1 עד 10 יחידות |
$180.00 ליחידה (אפס כלי עבודה) |
לא רלוונטי (הפחתת כלי עבודה אסורה) |
|
50 עד 200 יחידות |
$85.00 ליחידה |
$420.00 ליחידה (הפחתה של $20,000 כלי עבודה) |
|
500 יחידות |
$55.00 ליחידה |
48.00/pc(40 כלי עבודה. + $8 חלק) |
|
2,000 יחידות |
$42.00 ליחידה |
16.00/pc(10 כלי עבודה. + $6 חלק) |
|
10,000 יחידות |
$36.00 ליחידה |
7.50/pc(2 עלות כלי עבודה. + $5.50 חלק) |

נקודת השבר הדינמית-בשוויון
עבור סוגריים מבניים סטנדרטיים (מידות 150 מ"מ x 120 מ"מ x 45 מ"מ), הסטטיכמות שווה-נופל בדרך כלל בין 1,200 ל-2,500 יחידות. מתחת לסף הזה,CNC לעומת יציקת תבנית עבור נפח נמוךנשאר חסכוני יותר. מעל נפח זה, זמן המחזור הקצר של 40 שניות של HPDC מקזז את הוצאות הכלים הראשוניות מול מחזור הכרסום בן 25 הדקות של עיבוד שבבי מוצק.
הוראות שינוי הנדסי (ECO) ומלכודות שינוי כלי עבודה
בור פיננסי גדול בעיבוד CNC לעומת נפח יציקת מתיםתכנון כרוך בחישוב עקומת האיזון-באמצעות מודלים סטטיים של CAD מבלי לקחת בחשבון את ההסתברות שלשינויים בעיצובבאמצעות הזמנות הנדסיות (ECO).
בזרימות עבודה של הצגת מוצר חדש (NPI) על פני רובוטיקה וסקטורי רכב, תיקוני חומרה מתרחשים לעתים קרובות בין ההתחלהייצור פיילוטריצות והגדלה-סופית. בעיבוד שבבי CNC, הטמעת ECO מצריכה עדכון של מודל התלת-ממד הפרמטרי, חידוש נתיבי הכלים של פוסט-המעבד של ה-CAM והתאמת קיזוז החותך, שעולה זמן הנדסה מינימלי עם אפס כלים מושלמים.
ביציקה, שינוי חלל פלדה H13 מוקשה תלוי במידה רבה אם הגיאומטריה בטוחה ל-פלדה (הסרת פלדה כדי להוסיף מתכת לחלק) או לא בטוחה ל-פלדה- (הוספת פלדה כדי להסיר מתכת מהחלק):
· פלדה-שינויים בטוחים:הוספת בוס או הגדלת עובי הדופן כרוכה ב- CNC sinker EDM או כרסום פלדת חלל התבנית הקיימת. עלות: 1,500 עד 4,000 דולר; זמן אספקה: 5 עד 10 ימי עבודה.
· שינויים בטוחים ללא-פלדה{{1}:הפחתת עובי הדופן, העברת חריץ טבעת O- פנימה, או הפחתת קוטרי הבוסים דורשים ריתוך לייזר מדויק של פלדת הכלי ואחריו -EDM מחדש ו-ליטוש מחדש, או ייצור תת-החלפה שלמה-. עלות: 6,000 עד 18,000 דולר; זמן אספקה: 3 עד 5 שבועות.
אם מתרחש ECO בלתי צפוי לאחר ניסויים של תבנית T1, הקנס הכספי וזמן ההשבתה של יצרן הכלים מעבירים מיד את נקודת השבר האמיתי של הפרויקט מ-1,800 יחידות ראשוניות ל-4,500 או 6,000 יחידות. עבור רכיבים עם תיקוני גיאומטריה אקטיביים, Dazao ממליץ לשמור על הייצור במרכזי CNC מדויקים עד שהעיצוב יקפא לחלוטין.
סובלנות גיאומטרית, קווי פרידה ופיזיקה של מתקן
הבנת מתי להשתמש בעיבוד שבבי CNC לעומת יציקת תבנית דורשת ניתוח יכולות סובלנות ממדי, אילוצים גיאומטריים וקשיחות חלקים מבניים. בדוק שלנומדריך עיצוב עיבוד CNC אלומיניוםוהטכני שלנוסובלנות עיבוד CNC אלומיניום מדויקתלכללי הסבר מפורטים לציור.
|
פרמטר מטרי / עיצוב |
יכולת עיבוד CNC |
תקן יציקה (HPDC). |
|
סובלנות מימדית ליניארית |
±0.025 מ"מ (סטנדרטי) |
±0.15 מ"מ (NADCA סטנדרטי) |
|
קוטר קדח/חור מדויק |
±0.005 מ"מ עד ±0.012 מ"מ |
±0.05 מ"מ (חורי ליבה) |
|
שטוחות / מישוריות לכל 100 מ"מ |
0.015 מ"מ |
0.10 מ"מ עד 0.25 מ"מ |
|
דרישת זווית טיוטה |
0.0 מעלות (אפס טיוטה מותר) |
1.0 מעלות עד 3.0 מעלות חובה |
|
גימור משטח בר השגה (Ra) |
Ra 0.8 מיקרומטר עד Ra 1.6 מיקרון |
Ra 1.6 מיקרומטר עד Ra 3.2 מיקרון |
|
עובי מינימלי של קיר דק |
0.50 מ"מ (הגדרות קשיחות) |
1.20 מ"מ עד 1.50 מ"מ |
|
פוטנציאל אי התאמה של קו הפרידה |
אין (הגדרה בודדת/תאריך) |
תזוזה של 0.10 מ"מ עד 0.25 מ"מ |

כללי DFM גיאומטריים ליציקה
תכנון חלקים ליציקת תבנית בלחץ גבוה דורש הקפדה על כללי עיצוב לייצור (DFM) כדי לאפשר מילוי נכון של עובש ופליט נקי:
· זווית טיוטה:קירות אנכיים דורשים 1.0 עד 3.0 מעלות של חיוביזווית טיוטה. אפס-כיסי טיוטה גורמים להתפרצות אלומיניום, קריעת פני השטח ובלאי מוקדם של הכלים.
· קו פרידה ופלאש:הצומת שבו אוטמים חצאי התבנית הנעים והמקובעים תחת טונה, בהכרח משאיר עדקו פרידהוהבזק מתכתי דק (0.05 עד 0.20 מ"מ), הדורש הבהוב ידני- או מתכות חיתוך ייעודיות.
· הופעות של סיכת מפלט:מֵכָנִיפיני מפלטדחוף את החלק החם והמוצק מחצי המפלט, תוך השארת סימני עדים עגולים (לחוץ או מורם ב-0.2 עד 0.5 מ"מ) שיש להרחיק אותם ממסלולי אטם ומפנים קוסמטיים.
· עובי קיר אחיד:מעברים פתאומיים בין קטעים עבים וקיר דקצלעות יוצרות קצבי קירור דיפרנציאליים, הגורמות ללחץ תרמי, עיוות וסימני שקיעת פני השטח.
כרסום CNC עוקף לחלוטין את האילוצים הגיאומטריים הללו. ניתן לחתוך חתכים תחתונים, אפס-פניות אנכיות, מדרגות פנימיות חדות וריאציות קירות דינמיות ישירות מבית מוצק באמצעות מסלולי כלים מרובי-צירים הנתמכים על ידייכולות כרסום 5 צירים מרובי-צירים.
סטיית הידוק בעיבוד משני של יציקות דקי-בקירות
בעוד יציקת תבנית מייצרת פרופילים מורכבים כמעט-בצורה נטו במהירות, פעולות עיבוד משניות נחוצות כדי לעמוד בסובלנות התאמה מדויקת. עיבוד חלקי יצוק מהווה אתגר פיזי ייחודי: עיוות הידוק.
רכיבי אלומיניום יצוק המעוצבים עם קירות מבניים דקים (1.2 עד 2.0 מ"מ) חסרים את הקשיחות המכנית של בלוקים מחושלים מוצקים. כאשר מפעיל מהדק חלק יצוק - לתוך מגן פנאומטי סטנדרטי עם כוח אחיזה של 4 עד 8 קילוואן, הדפנות הדקות מתכופפות בצורה אלסטית:
1. סטייה תחת הידוק:לסתות סגנונות דוחסות את הקירות היצוקים הדקים פנימה ב-0.03 עד 0.08 מ"מ במהלך מחזור העיבוד.
2. פעולת חיתוך:כרסום הקצה CNC חותך קדח מיסב עגול לקוטר נומינלי מדויק של 35,000 מ"מ (±0.005 מ"מ).
3. קפיצה אלסטית:כאשר לחץ המשנה משתחרר, הקירות הדחוסים חוזרים למצב הרגוע שלהם. הקדח המעגלי בעבר מתעוות לפרופיל סגלגל, ועולה על סובלנות העגלגלות וההרחקה עד 0.040 מ"מ.
כדי למנוע-חלקים שאינם תואמים בקווי עיבוד משני-בנפח גבוה, Dazao מתכננת ומייצרת קנים קונפורמיים-שופכים מפוליאוריטן מותאמים אישית, מתקנים הידראוליים עם קצוות- מרובים נקודות ותאבני ואקום ייעודיים. כלים אלה מפזרים את כוחות ההידוק באופן שווה על פני היקף היציקה. התחשבנות באבזור המיוחד הזה מונעת הוצאות כלי עבודה בלתי צפויות במהלך פעולות CNC משניות על רכיבי יצוק דקים-.
מטלורגיית חומרים, סיכוני נקבוביות ומלכודות אסתטיות באנודיזציה
בחירת החומרים בייצור מתכת מבנית שולטת ישירות במבנה הגרגר הפנימי, שימור הלחץ, התנהגות מתיחה והמרה כימית של פני השטח. כדי לבחור את הטיפול המתאים לפוסט-, עיין שלנומדריך לגימור משטח אלומיניום.

הרכב כימי ושלמות מבנית
בבחירת חומרים, על המהנדסים להעריך את הניגוד המתכתי בין סגסוגות מחושלות וסגסוגות יציקה היפראוטקיות:
· סגסוגות בילט מחושלות (Al6061-T6, Al7075-T651):חומרים אלה עוברים גלגול או שחול מכני מתמשך במהלך ייצור בילט. תהליך זה מועך כיסים חללים, מעדן את הגרגירים הבין-מתכתיים, ומיישר את הגבולות המיקרוסקופיים לכיוונים צפויים. תכולת הסיליקון ב-Al6061 נשלטת בקפידה בין 0.4% ל-0.8%, מה שמבטיח גמישות, קשיחות שברים ופינוי עקבי של שבבי עיבוד.
· סגסוגות יציקה ליציקה (A380, ADC12, AlSi10Mg):מילוי עובש-בלחץ גבוה דורש ניידות נוזלים גבוהה בטמפרטורות התכה בין 650 ל-700 מעלות צלזיוס. סגסוגות יציקה משיגות נזילות זו על ידי שילוב ריכוזים כבדים של סיליקון (9.0% עד 12.0% ב-ADC12 ו-7.5% עד 9.5% ב-A380) לצד נחושת (3.0% עד 4.0%). בעוד שסיליקון מפחית את מתח פני השטח המותך והתפשטות תרמית במהלך היציקה, הוא מייצר רכיבים מיקרו- קשים ושבירים בתוך המטריצה המוצקה, ומפיל את ההתארכות המכנית מתחת ל-3.5%.
|
פרמטר כימי / פיזיקלי |
Billet מחושל Al6061-T6 |
Die Cast Alloy A380 / ADC12 |
|
תוכן סיליקון (Si). |
0.40% עד 0.80% |
7.5% עד 12.0% (Si גבוה) |
|
תוכן נחושת (Cu). |
0.15% עד 0.40% |
3.0% עד 4.0% |
|
סובלנות לטומאה ברזל (Fe). |
מקסימום 0.70% |
עד 1.3% (מונע הידבקות) |
|
התכווצות התמצקות נפחית |
אפס (מוצק-מראש) |
5.5% עד 6.8% |
|
מגבלת עייפות מתיחה (10^7 מחזורים) |
96 MPa |
60 עד 75 MPa |
|
בלימת לחץ הרמטי |
100% Dense (>200 בר) |
מועד לדליפות מיקרו- |
נקבוביות יציקה: לכידת גז לעומת חללים בהתכווצות
פְּנִימִינקבוביות יציקהמקורו בשני מנגנונים פיזיקליים שונים:
1. נקבוביות גז:הזרקת מתכת סוערת-במהירות גבוהה (מהירויות שער של 40 מטר לשנייה) לוכדת אוויר הסביבה, חומרי סיכה-מאודים משחררים ומימן מומס בתוך החלל. אלה מתבטאים כחללים כדוריים וחלקים-בקירות מיקרו- בטווח שבין 0.05 מ"מ ל-0.50 מ"מ בקוטר.
2. נקבוביות התכווצות התמצקות:האלומיניום מתכווץ בכ-6% בנפחו כאשר הוא עובר משלב נוזלי למוצק. אם חלקים פנימיים עבים או בוסים כבדים מאבדים לחץ הזנה הידראולי לפני שהשערים קופאים, נוצרים חללים דנדריטים לא סדירים ומשוננים בליבה הגיאומטרית המתקררת-האיטית יותר.
בסעפות שסתומים הידראוליים, ווסתים פנאומטיים בלחץ גבוה- או תאי ואקום, נקבוביות הגז וההתכווצות יוצרים נתיבי דליפה דרך קירות פנימיים. בילטים מחושלים המעובדים באמצעות CNC מדויק מבטלים את מצב הכשל הזה לחלוטין מכיוון שמלאי שחול מכיל אפס נקבוביות פנימית.
כשל רב-אינודיזציה של סיליקון וחוסר התאמה של הרכבה מרובת-חומר
פיקוח הנדסי תכוף במכשירי צריכה קוסמטיים ובמארזים אופטיים כרוך באנודיזציה של רכיבי אלומיניום יצוק:
· מחסום האנודיזציה של הסיליקון:אנודיזציה מסתמכת על אמבט אלקטרוליטי של חומצה גופרתית כדי להמיר אלומיניום מתכתי לשכבה נקבובית ושקופה של תחמוצת אלומיניום (Al2O3) הסופגת צבעי צבע אורגניים. חלקיקי סיליקון הקיימים ב-A380 או ADC12 אינם מתמוססים או יוצרים תחמוצות אחידות; במקום זאת, הם נשארים משובצים בסרט האנודי כתכלילים אינרטיים ובלתי מסיסים.
· התוצאה החזותית:כאשר A380 או ADC12 עוברים אנודיזציה של ציפוי קשיח מסוג II או Type III, גימור פני השטח מפתח מראה בוצי, פחם-, מפוספס וכתמי. אילגון שקוף הופך לאפור כהה, וצבעים קוסמטיים בהירים (כחול, אדום, זהב) נראים עמומים ובוציים.
· מלכודת אי התאמה בצבע הרכבה:אם מכלול מוצר משלב לוח חזית עליון 6061-T6 במכונה CNC- עם מארז יציקת אלומיניום ומנתב את שניהם לקו אנודייז אצווה, שני החלקים יציגו אי התאמות ברורות בצבע ובזוהר. רכיב ה-6061 יקבל גימור סאטן מתכתי אחיד, בעוד השלדה היצוקה תיראה עמומה וחסרת צבע.
כדי למנוע אי-התאמות צבע במארזים-מייצור יציקה במונית, Dazao מייעץ ללקוחות להחליף את מפרטי גימור פני השטח מאנודיז דקורטיבי לצביעה בריסוס פוליאוריטן נוזלי, ציפוי אבקה תרמוסטי או שקיעה אלקטרופורטית קתודית (-ציפוי).
הפרדיגמה ההיברידית: עיבוד CNC לאחר יציקת דק ומלכודת שכבת הקור
עבור מכלולים מכאניים בנפח גדול- הדורשים סובלנות התאמה הדוקה, הייצור המודרני משלב את שני התהליכים:יציקה או עיבוד CNC לייצורעובר לזרימת עבודה מאוחדת שבה הליהוק מייצר את המתחםליד-צורה נטוגוף, ואחריו אוטומטיעיבוד משניעל גופי CNC ייעודיים עם 4 צירים או 5 צירים. לפרטים תפעוליים על הגדרות נתוני מתקן, עיין שלנומדריך עיבוד CNC מאלומיניום יצוק.

זרימת העבודה של Near-Net Shape
על ידי שימוש ב--HPDC במהירות גבוהה, יצרנים יוצרים סנפירי קירור, חללים עמוקים, כיסי הפחתת משקל-ובוסי הרכבה חיצוניים במהלכת לחיצה של 40- שניות. תבנית היציקה מגודלת במכוון ב-0.5 מ"מ עד 1.0 מ"מ על פני נתונים קריטיים. מרכזי כרסום CNC במהירות גבוהה מבצעים פעולות גימור ממוקדות:
· איטום אטם כרסום נוחת לשטיחות של 0.02 מ"מ עם גימור משטח Ra 0.8 מיקרומטר.
· משעמם מושבים מיסבים מדויקים וחורי איתור דיבלים לפי טולרנסים ISO H7 או g6 (±0.008 מ"מ).
· הקשה על חוטים פנימיים -עדינים מ-M2.5 ל-M12, תוך עקיפת המתח והוריאציה הממדית של יציקה- בחוטים.
The Chill Layer Trap: עיבוד שבבי-דליפת לחץ
מצב כשל קריטי בייצור היברידי הוא פריצת שכבת הצנן היציקה.
כאשר אלומיניום מותך יוצר קשר עם חלל תבנית הפלדה של כלי-המקורר במים, המשטח החיצוני מתקרר בקצבים העולה על 500 מעלות צלזיוס לשנייה. הלם תרמי מהיר זה יוצר שכבת עור: שכבת ה-Chill.
· עובי שכבת צינון:0.50 מ"מ עד 0.80 מ"מ מהמשטח החיצוני.
· מאפיינים פיזיים:מבנה גרגר עדין, קשיות משטח גבוהה, אפס נקבוביות מאקרו- ואטימות גז הרמטית.
· מבנה הליבה הפנימית:מתחת לעור זה בגודל 0.80 מ"מ, קצבי הקירור יורדים בחדות, מה שמאפשר לגזים מומסים ולכיווץ נפחי ליצור רשתות נקבוביות מיקרוסקופיות.
|
שכבה מבנית |
עומק משטח |
מדינה מטלורגית |
|
עור קר חיצוני (הרמטי) |
0.00 מ"מ עד 0.60 מ"מ |
צפוף, דגן עדין, ללא חללים |
|
אזור מעבר |
0.60 מ"מ עד 0.90 מ"מ |
מיקרו מעורב-דנדריטי |
|
אזור ליבה נקבובי |
0.90 מ"מ למרכז החלק |
גרגרים גסים, מיקרו-חללים |
מנגנון כשל האיכות
כאשר מתכנתי CNC עומדים בפני עיוות-כנתונים יצוקים או זוויות טיוטה כבדות, הם עשויים לתכנת מעברי עיבוד שחותכים לעומק של 1.2 מ"מ עד 1.8 מ"מ כדי להבטיח ניקוי משטח מלא. העומק המוגזם הזה של החתך מסיר את העור הצפוף וחושף את הליבה הפנימית הנקבוביה.
החלק שיתקבל ייראה מקובל ויזואלית ויעבור את בדיקת הממדים של מכונת מדידת קואורדינטות (CMM). עם זאת, ברגע שהמכלול נכנס לבדיקת לחץ פנאומטית או הידראולית ב-2 עד 6 בר, אוויר דחוס או נוזל נודדים דרך הנקבוביות הפנימית החשופה, מה שגורם לכשל בלתי צפוי באיטום ושיעורי גרוטאות גבוהים. Dazao מאמת את שלמות היציקה הגולמית ואיטום חלק מוגמרבדיקת מימד-בית CMM ובדיקת דליפותלפני שחרור מגרשי ייצור נפחיים.
Dazao הנדסה אמצעי נגד
כדי למנוע הפרות נקבוביות-של השכבה במהלך כרסום CNC משני, Dazao מיישמת פרוטוקולי בקרת איכות קפדניים:
1. מלאי עיבוד מוגבל:מודלים של חללי יציקה מחושבים באמצעות סימולציה תרמית של-זרימת עובש כדי להגביל מלאי עיבוד CNC משני אך ורק בין 0.30 מ"מ ל-0.50 מ"מ על פני כל פני האיטום.
2. יציקה מדויקת:יציקות עוברות פעולות שיטוח הידראולי או טבעה אוטומטיות לפני טעינת CNC, ומבטלות-עיוות יצוק ללא צורך במעברי חותך עמוקים יותר.
3. הספגת ואקום אנאירובית:כאשר כרסום כיס עמוק לתוך הליבה הוא בלתי נמנע על בתי נוזל בלחץ, חלקים מוגמרים עוברים הספגה בלחץ ואקום לפי תקן הצבא האמריקאי MIL-I-17563C. תהליך זה מושך ואקום של -0.09 MPa כדי לפנות חללים פנימיים, מחדיר שרף פולימרי בעל צמיגות נמוכה לעומק רשת הנקבוביות, ומרפא אותו ב-90 מעלות צלזיוס כדי לאטום לצמיתות מיקרו-ערוצים.
סיכון יצירת אב טיפוס, דינמיקת זמן אספקה ומטריצת החלטות מחזור חיים של מוצר
אסטרטגיית ייצור מתפתחת לצד שלבי מחזור החיים של המוצר. לפני שתסיים את אבני הכותרת של הציור, פנה אלינומדריך סובלנות לאבי טיפוס אלומיניום CNC.

|
שלב מחזור החיים ונפח יעד |
מסלול תהליך מומלץ |
נימוק הנדסי ראשוני |
|
שלב 1: אב טיפוס (1 עד 50 יחידות) |
100% עיבוד CNC 5 צירים |
עלות כלי עבודה אפס; תפנית מהירה של 3 ימים; חופש ECO מלא. |
|
שלב 2: טייס (50 עד 1,000 יח') |
עיבוד CNC במהירות-(או גישור מהיר) |
מונע נעילת כלים-במהלך בדיקות בטא וניסויי שטח. |
|
Phase 3: Production (>3,000 יחידות) |
HPDC + CNC משני |
זמני מחזור מהירים של 45 שניות מפחיתים את עלות היחידה למינימום מוחלט. |
|
שלב 4: דיוק אקסטרים/אירו (כל נפח, סובלנות קיצונית) |
תאי אוטומציה של CNC מרובי-צירים ייעודיים |
דורש אפס חללים פנימיים, קידוחים של ±0.005 מ"מ, מלא 6061-T6. |
מטריצת השוואת זמן אספקה
לוחות זמנים של פרויקטים מכתיבים לעתים קרובות את בחירת התהליך ללא קשר לכלכלת היחידה התיאורטית:
· תפנית בעיבוד CNC:הגדרה וחיתוך של-אב-טיפוס של מאמר ראשון3 עד 7 ימי עסקיםישירות מקבצי CAD שלב. אצוות-נמוכות של 200 יחידות שהושלמו תוך 10 עד 14 ימי עסקים במרכזי עיבוד אופקיים מרובי-משטחים אוטומטיים (HMC).
· לוח זמנים להפקת יציקה:הנדסת כלי עבודה, רכש פלדה, חיספוס CNC, טיפול בחום-בוואקום עד 48 HRC, Sinker EDM והתאמת סליידר דורשים4 עד 6 שבועות. יציקות ניסיון ראשוניות של T0/T1 דורשות שבוע עד שבועיים נוספים לבדיקת ממד CMM מלא, חיתוך שער והתאמת פרמטרים לפני הפעלת צילומי ייצור המוני.
|
פרמטר פרויקט |
עיבוד CNC (כרסום/סיבוב) |
יציקה בלחץ גבוה (HPDC) |
|
זמן אספקה של כלי עבודה |
0 ימים (הגדרה מיידית) |
4 עד 8 שבועות (H13 Steel Die) |
|
משלוח חלק מאמר ראשון |
3 עד 7 ימים |
5 עד 9 שבועות (לאחר מדגם T1) |
|
עיצוב שינוי זריזות |
מיידי (עדכון נתיב כלי CAM) |
איטי (2 עד 5 שבועות עבודה מחדש/ריתוך) |
|
סיכון הון מראש |
נמוך במיוחד |
גבוה ($15,000 עד $80,000+ NRE) |
|
צדדיות של חומרי גלם |
ללא הגבלה (אל, פלדה, פליז) |
מוגבל (A380, ADC12, Zamak) |
|
מגבלות עובי קיר |
עד 0.4 מ"מ מקומית |
מינימום 1.2 מ"מ עד 1.5 מ"מ |
|
סיכון ריק מבני פנימי |
אפס (100% בילט מוצק) |
אינהרנטית (דורש ניטור) |
|
התאמת ההפקה הטובה ביותר |
1 עד 2,000 יחידות |
3,000 עד 500,000+ יחידות |
כלי עבודה מדויקים וייצור נפח במכונות Xiamen Dazao
הוקם בשנת 2000,מכונות שיאמן דאזאומפעילה מתקן ייצור משולב שהוסמך אליוISO9001:2015וIATF16949:2016תקני איכות. Dazao מספקת ייצור רכיבי מתכת, ומגשרת על הפער בין התפתחות מהירה לרשתות אספקה גלובליות-בנפח גדול.

ב-יכולות ייצור ביתי:
· עיבוד CNC מדויק:למעלה מ-60 כלי עיבוד CNC מהירים-, כולל ציר 5-Mazak ו-DMG MORI, 4-צירים כפולים-מרכזי עיבוד אופקיים של משטחים (HMC), ומרכזי כרסום כרסום CNC בעלי דיוק גבוה המספקים דיוק מיקום בטווח של ±0.005 מ"מ.
· יציקה אוטומטית בלחץ גבוה:מכונות HPDC-תאי קר בטווח של 280 טון עד 1,600 טון כוח נעילה, מצוידות במצקת אוטומטית של מצקת, חולצים רובוטיים וסיכה אוטומטית בריסוס-.
· גימור משני והרכבת חדר נקי:ב-הבית, קווי קיבוע משניים בהתאמה אישית של CNC, יחידות הקשה אוטומטיות מרובות-צירים, התזת- ירי, שחרור בור, קווי שטיפה קוליים וציוד להספגת שרף ואקום ב-MIL-מפרט.
· מטרולוגיה ואבטחת איכות:מכונות מדידת קואורדינטות של Zeiss (CMM), מערכות מדידת וידאו אופטיות, בדיקת נקבוביות ללא-קרני X- בזמן אמת, מנתחי סגסוגת ספקטרום ובוחני דליפות דעיכה בלחץ הידרוסטטי.
צוותי ההנדסה של Dazao עורכים סקירות DFM שיטתיות על כל קובץ CAD שנשלח. אנו מעריכים זוויות טיוטה, פריסות של קו פרידה, קצבאות עיבוד משניות, מעברי קיר ומטוסי הידוק כדי למנוע עיכובים בייצור ועלויות כלי עבודה עודפות לפני חיתוך מתכת.
האץ את ההפקה שלך עם Dazao
העבר את הפרויקט שלך מתכנון הנדסי לייצור נפח עם אבטחת איכות מלאה. שלח את דגמי ה-CAD התלת-ממדיים שלך (STEP, IGES או Parasolid) לצוות ההנדסה של Xiamen Dazao Machinery להערכת DFM מהירה והצעת מחיר מדויקת.

שאלות נפוצות
01.מדוע קידוחים מדויקים בבתי יציקה מאבדים מעוגלות לאחר עיבוד CNC משני?
02.מדוע רכיבי יציקה הידראוליים או פניאומטיים דולפים לאחר כרסום פנים?
03.האם חלקי יציקה בלחץ גבוה יכולים להתאים לחלקי בילט CNC באנודיזה בצבע?
04.כיצד הזמנות הנדסיות (ECO) משנות את נפח האיזון-בין ה-CNC ליציקה?
05.האם חוטים ישירים-מודבקים באלומיניום יצוק חזקים מספיק עבור מחברים מבניים?
06.האם יציקה מהירה של כלי-רך טוב יותר מעיבוד CNC עבור 200 יחידות אב טיפוס?