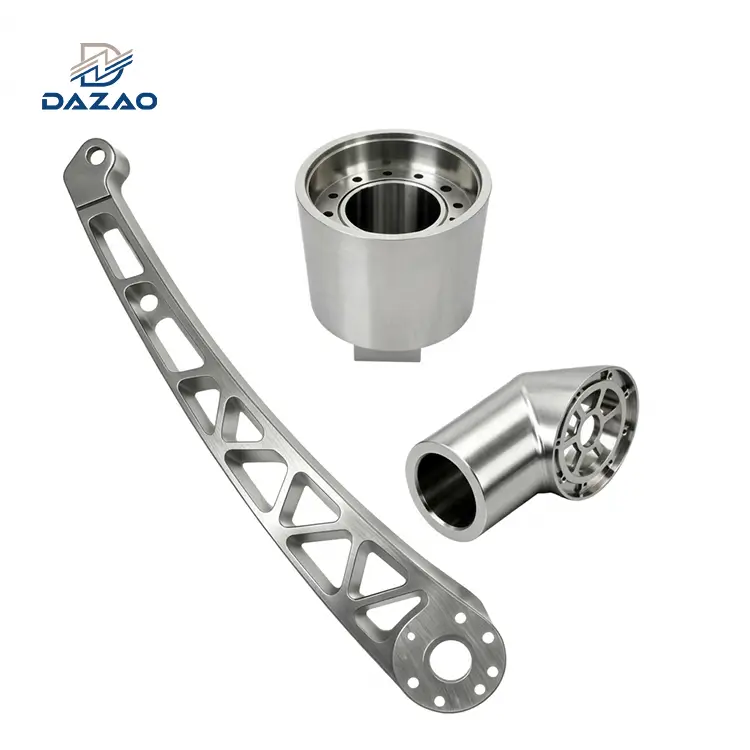
בחירה ביןאלומיניום מול טיטניום עבור עיבוד CNCדורש איזון חוזק תפוקה מול קצבי הזנה בעיבוד שבבי. בְּעוֹדTi-6Al-4V (טיטניום דרגה 5)מספק אולטימטיביחוזק מתיחהשל 895 עד 930 MPa ומעלההתנגדות לעייפותמעל 150 מעלות, כמו סגסוגות תעופה וחללאלומיניום 7075-T6להתאים את שלהחוזק ספציפי(179 קילו נ"מ/ק"ג לעומת 187 קילו נ"מ/ק"ג) בטמפרטורות הסביבה תוך הפחתת הוצאות המלאי הגולמי ב-70% עד 80%. לעיבוד מהיר-,אלומיניום 6061-T6מספק פי חמישה עד שמונה מקצב הסרת החומרים (MRR) מטיטניום, וממזער את זמן מחזור הציר ותקורה של כלי עבודה. ציין טיטניום רק כאשר מעטפות ההפעלה עולות על 200 מעלות, מגע ישיר של רקמות אנושיות דורש פסיביות ביולוגית, או מעטפות נפח קפדניות מונעות את הקטעים העבים יותר הדרושים לקשיחות האלומיניום.
כאשר צוותי תכנון מכני מעריכים אלומיניום לעומת טיטניום עבור עיבוד CNC, החלטות המתקבלות בתחנת העבודה CAD מעוררות לעתים קרובות חריגות תקציביות חמורות ברצפת הייצור. בעת הערכת רכיבים מבניים, על המהנדסים לבחון אתקריטריונים טכניים לבחירת האלומיניום הטוב ביותר עבור עיבוד CNCלפני ששוקלים מעבר לסגסוגות אקזוטיות. חלק שהוסב מאלומיניום 6061-T6 לטיטניום דרגה 5ללא התאמת הגיאומטריה בדרך כלל נגרמת לעלייה של 400% עד 700% בעלות היחידה המוגמרת-.

במתקן הייצור של מכונות Xiamen Dazao, צוותי הייצור שלנו עיבדו בהתאמה אישיתרכיבי תעופה וחלל, רכיבים רפואיים, ורכיבים קליםבמרכזי כרסום מרובי-צירים מאז שנת 2000. תחת מסגרות הייצור שלנו ISO9001:2015 ו-IATF16949:2016, עלות חומרי הגלם היא לעתים נדירות גורם התמחור העיקרי. במקום זאת,עיבוד CNC של טיטניום לעומת אלומיניוםהכלכלה מוכתבת על ידי דינמיקת בלאי הכלים, עקומות מומנט הציר, מגבלות פיזור החום וקצב ייצור שבבים נפחיים.
הֲבָנָהאלומיניום או טיטניום לעיבוד שבבידורש ניתוח הגבולות המתכתיים של אלומיניום 6061-T6, אלומיניום 7075-T6 ו-Ti-6Al-4V, בשילוב עם אסטרטגיות ניתוב CNC פרגמטיות. עבור מסגרות מבניות בסיסיות שבהן מספיק חוזק בינוני ויכולת ריתוך מעולה, שלנומדריך לעיבוד CNC-מעמיק 6061 אלומיניוםמפרט כיצד סגסוגת זו מייעלת את זמן המחזור.
אמות מידה פיזיות ומכניות: 6061-T6, 7075-T6 ו-Ti-6Al-4V
כדי להעריך6061 אלומיניום מול טיטניוםאוֹאלומיניום 7075 מול טיטניום, על המהנדסים לעבור את מדדי המתיחה המוחלטים ולבדוק את קיבולת נשיאת העומס- ביחס לצפיפות ולטמפרטורת הפעולה.
חוזק ספציפי וחדר-הקוויוולנטיות למשקל טמפרטורה
הצפיפות שלטיטניום דרגה 5(4.43 גרם/ס"מ³) גבוה בכ-64% מאלומיניום 6061-T6 (2.70 גרם\\ס"מ³) וגבוה ב-58% מאלומיניום 7075-T6 (2.81 גרם\\ס"מ³). מעריך אתאלומיניום מול טיטניום יחס חוזק למשקלדורש חישוב חוזק ספציפי באמצעות היחס בין חוזק התשואה (σy) לצפיפות מסה (ρ):

· 6061-T6 אלומיניום:
· 7075-T6 אלומיניום:
· Ti-6Al-4V (כיתה 5):
ב-20 מעלות, הפרש החוזק הספציפי בין אלומיניום 7075-T6 ל-Ti-6Al-4V הוא מתחת ל-5%. כאשר חוזק התפוקה הוא הפרמטר העיצובי הדומיננטי, שלנומדריך עיבוד CNC אלומיניום מתקדם 7075מדגים כיצד כיתה זו תואמת טיטניום בחוזק הסביבה הספציפי. אם תכנון הנדסי מוגבל אך ורק על ידי מתח מתיחה או כיפוף בסביבת -טמפרטורת החדר, רכיב מבני המיוצר מ-7075-T6 מספק יעילות מסה כמעט זהה בשבריר שלעלות עיבוד אלומיניום מול טיטניום. טיטניום טוען ליתרון מוחלט רק כאשר -נפח החתך מוגבל על ידי מכלולים שכנים, מה שמאלץ את הרכיב לספוג כוחות גבוהים יותר בתוך מעטפת גיאומטרית קומפקטית.
סף תרמי ומגבלות עייפות- גבוהות במחזוריות
פער הביצועים מתרחב כאשר משתנים תרמיים נכנסים לפרופיל ההפעלה. סגסוגות אלומיניום מתרככות במהירות כאשר הן נחשפות לחום תפעולי מתמשך. 6061-אלומיניום T6 ואלומיניום 7075-T6 מתחילות לאבד את השלמות המבנית מעל 120 מעלות. ב-150 מעלות, חוזק המתיחה של 7075-T6 יורד ביותר מ-40%, מלווה בהזדקנות יתר מיקרו-מבני חמורה.
לעומת זאת, Ti-6Al-4V שומר על תכונות מתכות יציבות של עד 400 מעלות. בעמודי טורבינה של מנועי סילון, מכשירי קידוח למטה ובאוגני פליטה בעלי ביצועים גבוהים, הטיטניום נשאר פונקציונלי במקום שהאלומיניום מתמודד עם זחילה תרמית.
לגבי מתח דינמי, סגסוגות אלומיניום חסרות מגבלת סיבולת אמיתית של עייפות. תחת עומס מחזורי מתמשך, אלומיניום יחווה בסופו של דבר התחלת סדקים, אפילו באמפליטודות מתח מינימליות. Ti-6Al-4V מציג מגבלת עייפות ברורה סביב 510 MPa בבדיקות כיפוף סיבוביות חלקות של דגימה, מה שהופך אתחלקי טיטניום CNCמעולה מבחינה מבנית עבור מכלולים דינמיים-במחזור גבוה.
פער מוליכות תרמית: מדוע חיתוך חום הורס את קצוות הכלים
המכשול הבסיסי בעיבוד שבבי טיטניוםלְעוּמַתעיבוד אלומיניוםמרכז עלמוליכות תרמית:
· 6061-T6 אלומיניום: 167 W/m·K
· 7075-T6 אלומיניום:130 W/m·K
· Ti-6Al-4V טיטניום: 6.7 W/m·K
בעיבוד אלומיניום, כ-80% עד 85% מהאנרגיה התרמית הנוצרת במהלך עיוות אזור הגזירה נספגת בשבב הרציף ומפונה ממעטפת החיתוך. בעיבוד שבבי טיטניום, המוליכות התרמית של 6.7 W/m·K פועלת כסכר תרמי. למעלה מ-75% מחום החיתוך המקומי מתרכז ישירות בקצה החיתוך ובממשק כלי העבודה-. הטמפרטורות בקצה הכלי מגיעות באופן שגרתי ל-900 מעלות עד 1100 מעלות, מה שמאיץ את שחיקת המכתשים, סתת הכלים ודיפוזיה כימית.
|
רכוש פיזי / מכני |
6061-T6 אלומיניום |
7075-T6 אלומיניום |
Ti-6Al-4V (טיטניום דרגה 5) |
משמעות הנדסית |
|
צפיפות (g/cm³) |
2.70 |
2.81 |
4.43 |
חישוב משקל רכיב בסיס |
|
חוזק מתיחה אולטימטיבי (MPa) |
310 |
572 |
950 |
קיבולת עומס מקסימלית לפני שבר |
|
חוזק תפוקת מתיחה (MPa) |
276 |
503 |
880 |
תחילתו של דפורמציה פלסטית קבועה |
|
מודול אלסטיות (GPa) |
68.9 |
71.7 |
113.8 |
עמידות בפני סטיית כיפוף אלסטית |
|
חוזק ספציפי (kN·m/kg) |
102.2 |
179.0 |
186.9 |
חוזק-כדי-יעילות מבנית המונית |
|
מוליכות תרמית (W/m·K) |
167 |
130 |
6.7 |
פיזור תרמי וחום אזור חיתוך |
|
מגבלת עייפות (MPa,107 מחזורים) |
~95 (אין גבול אמיתי) |
~150 (אין הגבלה אמיתית) |
510 (סף עייפות אמיתי) |
תוחלת חיי שירות מחזורית דינמית |
|
קשיות ברינל (HB) |
95 |
150 |
334 |
עמידות בפני שחיקה וחיכוך כלי עבודה |
דינמיקת עיבוד CNC אמיתית-בעולם: בלאי הכלים, זמני מחזור ופינוי שבבים
המדדים התפעוליים השולטים בעיבוד עיבוד CNC של טיטניום לעומת אלומיניום קובעים מדוע ציטוטי החלקים הסופיים שונים באופן משמעותי בין המתכות הללו. הגדרת מהירויות והזנות ציר אופטימליות מסתמכת על עקרונות המהירות הגבוהה-המתוארים במדריך בסיסי לעיבוד CNC מאלומיניום.

שיעורי הסרת חומרים: מהירות-כרסום גבוהה לעומת מומנט סל"ד נמוך-
בתאי כרסום CNC שלנו בדאזאו, פעולות חיספוס עבורחלקי CNC מאלומיניוםלמנף טכניקות של-עיבוד מהיר (HSM). שימוש במטחי קצה קרביד מוצקים מאוזנים, לא מצופים או בציפוי DLC- הפועלים במהירויות פני השטח (Vc) בין 800 ל-2500 מ' לדקה, שיעורי הסרת מתכות עולים בקלות על 300 עד 800 ס"מ³/דקה על צירים בעלי 40 מתחדדים.
עיבוד שבביחלקי טיטניום CNCדורש פיזיקת חיתוך שונה לחלוטין:
· מגבלות מהירות פני השטח:יש להגביל את מהירויות החיתוך עבור Ti-6Al-4V ל-45 עד 75 מ"ד/דקה בעת שימוש במטחי קצה קרביד מוצקים, ו-15 עד 30 מ"מ/דקה בעת שימוש בכלי פלדה מהירים. חריגה מ-85 מ' לדקה גורמת לפירוק תרמי מיידי של מקשר הקובלט במצעי קרביד.
· קצב הזנה ומעורבות:טיטניום דורש עומסי שבבים גבוהים (0.08 עד 0.18 מ"מ לכל שן) בשילוב עם אסטרטגיות דילול רדיאלי אגרסיביות כדי למנוע התקשות עבודה הנגרמת על ידי שפשוף הכלי במשטח החתך.
· הפרש זמן מחזור:שלדה מורכבת-שדורשת 42 דקות של זמן ציר באלומיניום 7075-T6 דורשת בין 3.5 ל-5.2 שעות ב-Ti-6Al-4V. ההבדל המבני הזה בזמן מחזור עיבוד CNCחשבונות עבור תוספת העבודה העיקרית והפחתת מכונות בהצעות טיטניום.
מנגנוני בלאי כלים: הידבקות, חריצים ומיקרו-שבבים
בעת כרסום אלומיניום, טחן קצה מפגין בדרך כלל בלאי צדדי קבוע ויכול לפעול ללא הפרעה במשך 40 עד 80 שעות ציר, בתנאי שהקצה הבנוי (BUE) מנוהל באמצעות חלילים מלוטשים.

לעומת זאת,ללבוש כלי טיטניוםכולל שלושה מצבי כשל ברורים:
1. הידבקות והידבקות:טיטניום מרותך כימית למצעי כלי חיתוך בטמפרטורות מעל 700 מעלות, מושך משם גרגרי קרביד מיקרוסקופיים כשהשבב נפרד.
2. בלאי חריץ בקו עומק החיתוך:אזורי משטח מוקשים-מעבודה מפעולות קודמות גורמים לשיתוב מכני מרוכז בפריפריה של הכלי.
3. פיצוח הלם תרמי:חתכי כרסום לסירוגין מייצרים מחזוריות תרמית קיצונית (חימום במהלך התקשרות, קירור מהיר בזרם הנוזל), וגורמים למיקרו-סדקים לאורך קצה החיתוך.
עיבוד טיטניום מצריך הקצאת תקציבי כלים ייעודיים. בזרימות העבודה של הייצור שלנו, טחנות קצה החותכות Ti-6Al-4V לעתים קרובות דורשות בדיקה או הוספת כלים כל 45 עד 90 דקות של זמן חיתוך כדי למנוע שבירה קטסטרופלית בתוך כיסים גמורים למחצה.
פרוטוקולי קירור-בלחץ גבוה: חודרים למחסום האדים
נוזל קירור סטנדרטי המספק לחץ של 3 עד 5 בר מספיק לעיבוד אלומיניום, ומשמש בעיקר לשטיפת שבבים מהכיס. עבור טיטניום, נוזל קירור הצפה סטנדרטי אינו מספק לחלוטין. האידוי המהיר של נוזל הקירור באזור החיתוך יוצר מחסום אדים החוסם חומר סיכה נוזלי מלגע באזור הגזירה.
עיבוד חלקי CNC טיטניום דורש ביעילותנוזל קירור-בלחץ גבוהמערכות אספקה (HPC) הפועלות במהירות של 70 עד 100 בר (1000 עד 1500 psi). דרך-צירים סילוני לחץ גבוה- מכוונים לאזור הגזירה כדי לשבור את הסרט הרותח, להוריד את טמפרטורת הקצה עד 200 מעלות ולשבור שבבי טיטניום ארוכים וחוטיים לשברים קטנים בצורת C- לפינוי שבב בטוח. ב- Xiamen Dazao Machinery, המתקן שלנו ממנףשירותי עיבוד עיבוד CNC טיטניום ייעודייםעם מערכות קירור דרך ציר 70-בר לייצוב זמני המחזור ולשמירה על שלמות פני השטח.
חנות-מצבי כשל בייצור רצפה: התעלמו ממדריכים סטנדרטיים שלושה מלכודות
בעוד שבלוגי ייצור סטנדרטיים מתמקדים במדדי תשואה אלמנטריים ובטבלאות מאפיינים גנריים של חומרים, פעולות עיבוד עיבוד מעשיות נכשלות לעיתים קרובות עקב שלוש תופעות קריטיות של רצפת-חנות.
מלכודת 1: סטיית מודולוס ושגיאות קפיצת קיר דק-
תפיסה שגויה הנדסית רווחת מניחה שמכיוון שטיטניום מציג חוזק תפוקה גבוה, הוא יספק קשיחות גבוהה במהלך העיבוד. במציאות, קשיחות מבנית מוכתבת על ידי מודול האלסטיות (E).
· מודולוס שלTi-6Al-4V: 110 עד 114 GPa
· מודולוס של7075-T6 אלומיניום: 71 עד 72 GPa
· מודול של פלדה מבנית: 205 עד 210 GPa
מודול האלסטי של טיטניום דרגה 5 הוא בקושי פי 1.6 מאלומיניום, בעוד כוח החיתוך שלו (k)c≈2800 N/mm2) גבוה יותר מפי 3.5 מזה של אלומיניום (kc≈800 N/mm2). תחת לחצי החיתוך הרדיאליים הנוצרים במהלך יצירת פרופילים, קירות מבניים מוסטים בהתאם לפיזיקת הסטת הקורה שלוחה:

איפה Frהוא כוח החיתוך הרדיאלי, L הוא גובה הקיר הלא נתמך, ו-I הוא מומנט האינרציה של השטח.

במהלך פרויקט מרובה-צירים בדאזאו הכולל קיר דק-רכיבי תעופה וחללעם פרופיל קיר של 1.0 מ"מ ועומק כיס של 38 מ"מ, המעבר מ-7075-T6 ל-Ti-6Al-4V גרם לשיעורי גרוטאות ממדים להגיע ל-35% בריצה הראשונית. כשהחותך חצה את הקיר, הטיטניום התרחק בצורה אלסטית מפני הכלי, ואז זינק לאחור מאחורי המעבר. זה גרם לשינויים מתחדים של +0.08 מ"מ ליד נקודת האמצע של הכיס, מלווים בפטפוטים חמורים.
כרסום כיס עמוק ב-7075-T6 מתקיים באופן עקביסובלנות סטנדרטית לעיבוד CNC מאלומיניוםעד ±0.015 מ"מ, הימנעות מדחיפת הכלים הכבדים-שניתן לראות בטיטניום. כדי לפתור את זה בטיטניום, מהנדסי התהליך שלנו שינו את האסטרטגיה: חיספוס בוצע בשגרת כרסום-דינמית של מנוחה דינמית המותירה מלאי איזון של 0.3 מ"מ, ואחריו גימור-פרופילים באמצעות-זוגות מתמחים-משתנים מיוחדים-בקציצות סליל, תוך מעבר רדיאלי רדודים (aeפחות או שווה ל-0.05 מ"מ) כדי להפחית את Fr.
מלכודת 2: מיקרו עיוור-התקפי חור וכשלים
אירוע הגרוטאות הנפוץ ביותר בעת ייצור חלקי CNC מורכבים מטיטניום מתרחש במהלך ייצור חוט פנימי מתחת לגודל M5. חלק מרובה-צירים שצבר מספר שעות של עיבוד רצוף יכול להפוך ללא שמיש תוך שניות במהלך הקשה סופית של-חור עיוור.
השילוב של מודול אלסטי נמוך ופיזור תרמי מינימלי יוצר סכנת הקשה חמורה:
1. לחיצה אלסטית רדיאלית:כשהברז חותך את צורת החוט, חומר העבודה מטיטניום נכנע בצורה אלסטית, ואז חוזר החוצה כנגד פני ההקלה על הברז, קושר את חלילי הכלי.
2. התרחבות תרמית והתפשטות:חום החיכוך המקומי אינו יכול לברוח לחומר בתפזורת, וגורם להדבקה מיקרוסקופית בין מצע הברז לצידי החוט החתוכים. ללא אזהרה מוקדמת, הברז נתפס ונכנס בנקישה בתוך החור.
חילוץ ברז קרביד שבור מבית טיטניום יקר דורש שחיקת ניצוץ בעיבוד פריקה חשמלית (EDM). תהליך שחזור משני זה יכול לעלות למעלה מ-150$ לאירוע ומסתכן בפגיעה בסובלנות קוטר הגובה של ההברגה הפנימית.

ב-Dazao, הנחיות הייצור שלנו אוכפות תקני DFM מחמירים עבור חוטים פנימיים טיטניום. כדי למנוע שבירה של הברז בחורים עיוורים, אנו מתכנתים נתיבים של חוט חד-נקודתי לאורך שלנומרכזי כרסום דיוק רב-צירים:
· ביטול ברזים חתוכים עבור מיקרו חוטים:ברזים חתוכים אסורים על חורים עיוורים מתחת ל-M6 ב-Ti-6Al-4V.
· כרסום חוטים חובה:תוכניות מכונה חייבות להשתמש במפעלי חוט- חד-נקודתי מוצק המונעים על ידי שגרות אינטרפולציה סלילנית. כרסום הברגה מפחית את שטח המגע של הכלי, מבטיח פליטת שבב מתמשכת ומאפשר לחלץ כלים שבורים בחופשיות מבלי לפגוע ברכיב.
· תפיסת הרכבת חוט יבש:רכיבי זיווג טיטניום מועדים להתפרצות חמורה כאשר הם מתייבשים במומנט במהלך ההרכבה הסופית. התאמת מחברי טיטניום לחוטי טיטניום פנימיים ללא משחה נגד-תפיסה (כגון מוליבדן דיסולפיד) או חומרי סיכה-יבשים יגרום לריתוך-בטמפרטורה קרה- בחדר, ולנעול לצמיתות את המחבר לפני השגת מומנט היעד.
מלכודת 3: השפלה גלוונית מתכת שונה במכלולים מעורבים
מהנדסים בוחרים לעתים קרובותטיטניום לעומת אלומיניום עבור חלקי תעופה וחללכדי לבטל את פגיעות הקורוזיה האופייניות לסגסוגות סטנדרטיות. עם זאת, מיזוג שתי המתכות בתוך מכלול מכאני אחד יכול להכניס השפלה גלוונית.
הסדרה הגלוונית בסביבות תפעוליות מלוחות וימיות מקימה הבדל פוטנציאלי רחב בין אלומיניום לטיטניום:
· פוטנציאל סטנדרטי Ti-6Al-4V:-0.05 V עד +0.10 V (אצילי / קתודי)
· פוטנציאל סטנדרטי 6061-T6 / 7075-T6:-0.70 וולט עד -0.90 וולט (פעיל / אנודי)
כאשר אטב טיטניום חוזק גבוה, סיכת התקנה או תושבת מבנית מקובעים באופן מכני ישירות לשלדת אלומיניום לא מבודדת בנוכחות אלקטרוליט (כגון לחות חוף או תרסיס מלח), נוצר תא גלווני.

רכיב האלומיניום פועל כאנודת הקרבה, העובר קורוזיה גלוונית מואצת. במהלך מחזורי תפעול מתמשכים, חומר האלומיניום המקיף את הממשק מתמוסס, מה שמוביל להתפרצות מקומית, עומס מראש של מחברים רופפים וכשל מבני. בינתיים, רכיב הטיטניום מראה אפס השפלה.
כדי למנוע כשל גלווני בעת הצטרפות למכלולי מתכת מעורבים-, Dazao מיישמת אמצעי בידוד קפדניים של פני השטח:
1. פסיבית פני השטח וציפוי קשיח:כל ממשקי האלומיניום חייבים לעבור סוג III Hardcoat Anodizing (MIL-A-8625) עם אימות דיאלקטרי מוחלט.
2. שרוולי מחסום פיזיים:התקנת דסקיות גבול לא-מוליכות (כגון פוליאמיד, PEEK או מבודדי נירוסטה 316 פסיבית) בין ראש הטיטניום למשטח האלומיניום.
3. התקנה רטובה של איטום:התקנה רטובה של כל מחברי הטיטניום המבניים באמצעות תרכובות מפרקים אלסטומריות או חומרי איטום פוליסולפידים (כגון AMS 3277) כדי למנוע חדירת נוזלים לממשקי מפרקים.
כימי פוסט-תאימות עיבוד וגימור משטחים
טיפולי משטח לאחר-עיבוד משפיעים על ספי עייפות, סובלנות ממדים וביצועי קורוזיה. התגובות הכימיות של סגסוגות אלומיניום וטיטניום קובעות אילו המרות פני השטח כדאיות. כדי להעריך את הביצועים הדיאלקטריים ומגבלות הבלאי של שכבות אנודיות, סקור את שלנומדריך מלא לגימור משטח אלומיניוםהמכסה סיווגי MIL-A-8625.

תקני אנודיזציה והמרת כרומט מאלומיניום
אלומיניום מציג יכולת הסתגלות יוצאת דופן לאמבטיות המרה אלקטרוליטית וכימית:
· אנודיזציה גופרית מסוג II (MIL-A-8625 Type II):בונה ציפוי תחמוצת אלומיניום בעובי של בין 8 מיקרומטר ל-25 מיקרומטר. הוא מקבל צבעים אורגניים בקלות, ומספק צביעה קוסמטית לצד הגנת קורוזיה בסיסית עבור בתי אוטומציה ומכלולים-לצרכנים.
· אילגון מעיל קשה מסוג III (MIL-A-8625 Type III):פועל בטמפרטורות אמבטיה נמוכות יותר (0 מעלות עד 5 מעלות) עם צפיפות זרם גבוהה יותר כדי להניב שכבה קרמית צפופה בעובי 50 מיקרומטר. Hardcoat משיג רמות קשיות פני השטח בין 60 ל-70 HRC, ומשפר בצורה דרסטית את עמידות הבלאי במסילות הזזה ובנקבי צילינדר. ההפרשות הממדיות חייבות להתייחס לחדירת ציפוי של 50% לתוך המתכת הבסיסית ו-50% גידול ממדי כלפי חוץ לכל צד (25 מיקרומטר נטו צמיחה רדיאלית).
· ציפוי המרה כימי (MIL-DTL-5541, Alodine או Chem-Film):מייצר סרט כרומט מיקרוסקופי או סרט פסיבציה לא-המשושה בעובי של פחות מ-1 מיקרומטר. הוא שומר על מוליכות חשמלית, מספק נקודות הארקה למארזי אלקטרוניקה, ומשמש כפריימר הדבקה לציפויים צבאיים.
אנודיזציה בצבע טיטניום, טיפולים נגד-התכתשות ופסיביות
לא ניתן לטפל בטיטניום במיכלי אילגון חומצה גופרתית סטנדרטיים. מכיוון שטיטניום מייצר בקלות סרט תחמוצת מקומי-יציב ומרפא את עצמו (TiO2) כאשר נחשפים לחמצן אטמוספרי, הנדסת פני השטח מתמקדת ב-התפרצות, שיפור מחסום תרמי ואינטגרציה ביולוגית-:
· טיטניום מסוג II (AMS 2488):טיפול אמבט אלקליין מיוחד המייצר ציפוי אפור עמום שתוכנן במיוחד כדי לדכא נגד-התכווצויות והתקפי חוטים. זה משנה את המבנה הגבישי של שכבת הגבול, ומאפשר לחלקי CNC מטיטניום לתפקד במגע החלקה או מסתובב ללא ריתוך קור-קטסטרופלי.
· אילגון צבע מסוג III (ISO 9717):לא משתמש בצבעים. במקום זאת, מתחים חשמליים משתנים (15 וולט עד 110 וולט) משפיעים על עובי הננומטר המדויק של שכבת תחמוצת הטיטניום השקופה. גלי אור משתקפים הן משטח התחמוצת החיצוני והן ממצע המתכת הבסיסי, ויוצרים צבעי הפרעה (ברונזה, כחול, זהב, סגול). תהליך זה נפוץ ברכיבים רפואיים לקידוד-צבע של לוחות עצם אורטופדיים, ברגי עצם וכלים כירורגיים מבלי להחדיר כימיה של צבע רעיל לרקמה הביולוגית.
· פסיבציה כימית (ASTM F86 / ASTM A967):מחזורי שטיפה בחומצה תוך שימוש באמבטיות חנקתיות או חומצת לימון להסרת משקעי ברזל חופשיים שנותרו על ידי טחנות קרביד, שאריות פליז תיל EDM או מתקני עבודה. זה משחזר את המקורעמידות בפני קורוזיהלפני פריסה במערכות כירורגיות או תעופה וחלל.
· שקיעת אדים פיזית (PVD):רכיבי טיטניום הכפופים לקינמטיקה של חיכוך- גבוהה מקבלים לעתים קרובות ציפויי PVD דקים כגון יהלום-כמו פחמן (DLC) או טיטניום פחמן-ניטריד (TiCN) בעובי של 2 מיקרומטר עד 4 מיקרומטר, מה שמעלה את קשיות פני השטח מעבר ל-2500 HV.
מודל פירוט עלויות: מדוע הצעות מחיר לעיבוד שבבי טיטניום מתגברים
אנשי מקצוע בתחום הרכש מביעים לעתים קרובות הפתעה כאשר בוחנים הצעות מחיר תחרותיות עבור גיאומטריות זהות שיוצרו ממנהאלומיניום או טיטניום לעיבוד שבבי. כדי להשוות את הוצאות חומרי הגלם מול זמני מחזור הייצור, פנה אלינומדריך עלות עיבוד CNC אלומיניום מסחרילהערכות מפורטות של אצווה.

מחיר מלאי בילט ומכפילי מסה נפחיים
ברמת מטיל ובילט, Ti-6Al-4V מקבל פרמיית מחיר מסיבית על סגסוגות קלות סטנדרטיות:
· 6061-T6 בילט משופע:$4.50 עד $7.00 לק"ג
· 7075-צלחת T6 בגימור קר:$9.00 עד $14.00 לק"ג
· סרגל נמס בוואקום Ti-6Al-4V (דרגה 5):$42.00 עד $75.00 לק"ג
מכיוון שהטיטניום צפוף יותר מאלומיניום ב-60%, מסת בילט גולמית עבור ריק נפחי זהה כבדה משמעותית, מה שמרכיב את תוספת חומר הגלם. עבור חלקים עם גיאומטריה אגרסיבית של חזיר- שבהם 80% מהמלאי הגולמי הופך לשבבים, ההפרש בערכי גרוטאות החומר הוא מדהים: שבבי אלומיניום שומרים על ערך שחזור בולט למחזור, בעוד שבבי טיטניום מזוהמים מניבים שולי קנייה חזרה מינימליים עקב חמצון במהלך חיתוך.
זמן מחזור ציר ותעריפי פעולה לפי שעה
כדי למנוע השפלה תרמית של קצוות חיתוך, עיבוד טיטניום דורש מהירויות חיתוך נמוכות משטח (Vcפחות או שווה ל-60 מ'/דקה) בשילוב עם קצבי הזנה מתונים. לעומת זאת, עיבוד אלומיניום פועל במהירויות פני השטח של עד 1500 עד 2500 מ' לדקה.
שקול שלדת אלקטרוניקה מבנית בגודל 200 מ"מ על 120 מ"מ על 45 מ"מ עם כיסים עמוקים, צלעות דקות ו-16 חורים עיוורים עם דפיקות:
· ב-6061-T6 אלומיניום:קצב הסרת מתכת-במהירות גבוהה (MRR) מגיע ל-350 ס"מ³/דקה. חיספוס מלא, גימור כיס, קידוח חורים והקשה קשיחה נמשכים כ-22 דקות ב-VMC בעל 3 צירים הפועל על ציר של 12,000 סל"ד.
· ב-Ti-6Al-4V:MRR בטוח לא יכול לעלות על 35 ס"מ³/דקה כדי לשמור על חיי הכלי. דרישות מומנט הציר מעבירות את העיבוד למכונת-מומנט גבוהה של 50 קצוות או גיר עם 40 מתחדדים. זמן המחזור מתארך ל-148 דקות.
בהנחה שתעריף של מכונות תפעוליות של $85 לשעה עבור מרכז עיבוד אנכי CNC בעל קשיחות- גבוהה המצויד בנוזל קירור-בלחץ גבוה, עלות העבודה של המכונה עולה מ-$31.15 באלומיניום ל-$209.65 בטיטניום ליחידה.
תקציבי כלים מתכלים וסיכוני גרוטאות
בייצור-לטווח ארוך של אלומיניום, טחנת קצה קרביד מוצק עם ארבעה- חלילים בודדים בעלות של $60 יכולה לעבד 200 עד 400 רכיבים לפני שיידרשו טחינה מחדש או סילוק. בלאי הכלים הוא הדרגתי וצפוי.
בעת עיבודטיטניום דרגה 5, עבודה שוחקת-שבבים מוקשים, מתחי גזירה גבוהים וקפיצים תרמיים מקומיים מפרקים את קצוות החיתוך במהירות. בקווי הייצור שלנו ב-Dazao, טיטניום לעיבוד קצה קצה דורש בדרך כלל הוספת אינדקס או החלפה כל 60 עד 90 דקות של פעיל ב-מעורבות. עיבוד השלדה לדוגמה בטיטניום גוזל בממוצע 38.00$ בלאי כלים לכל חלק מוגמר, לעומת 1.20$ באלומיניום.
|
פרמטר הקצאת עלויות |
חלק אלומיניום 6061-T6 |
חלק אלומיניום 7075-T6 |
Ti-6Al-4V (כיתה 5) חלק |
השפעת מכפיל עלות |
|
מאגר גולמי (200x120x45 מ"מ) |
~$20.00 (3.0 ק"ג) |
~$35.00 (3.1 ק"ג) |
~$230.00 (4.9 ק"ג) |
פי 6.5 עד פי 11.5 הוצאות מלאי גולמיות |
|
זמן מחזור עיבוד שבבי |
22 דקות |
26 דקות |
148 דקות |
5.7x עד 6.7x הוצאה בזמן מכונה |
|
בלאי כלי עבודה מתכלים |
~$1.20 ליחידה |
~$1.80 לחתיכה |
~$38.00 ליחידה |
21x עד 31x הוצאה של כלי עבודה |
|
צריכת נוזל קירור ואנרגיה |
הצפה סטנדרטית (5 בר) |
הצפה סטנדרטית (5 בר) |
לחץ- גבוה (70 בר) מתמשך |
1.8x אנרגיה תקורה |
|
סיכון גרוטאות ופיקוח תקורה |
נמוך (מינימום שבירת כלי) |
נמוך (מידות יציבות) |
גבוה (תפיסת חוט, גמישות-דקים בקיר) |
זמן אימות של 2.5x CMM ו-QA |
|
עלות יחידה משוערת של חלק מוגמר |
$65.00 - $85.00 |
$85.00 - $115.00 |
$450.00 - $580.00 |
עליית עלות נטו של פי 5.3 עד פי 6.8 |
מטריצת בחירה הנדסית: מתי לעבד אלומיניום לעומת טיטניום
בחירת אלומיניום או טיטניום לעיבוד שבבי דורשת הערכה מובנית של מגבלות תרמיות, מחזורי מתח, יעדי משקל ותקנים רגולטוריים.

מעטפות תפעוליות בהן שולטות סגסוגות אלומיניום
1. נפח-תקרות תקציב מוגבלות:אם ריצות הייצור עולות על 500 יחידות ויעדי המחיר ליחידה עומדים מתחת ל-150 דולר, טיטניום אינו מעשי מבחינה כלכלית אלא אם כן מחייב קריטריונים רגולטוריים.
2. גופי קירור תרמיים ומארזי אלקטרוניקה:מארזים הדורשים מיצוי חום פנימי מהיר הרחק ממכשירי חשמל, מיקרו-מעבדים או מודולי סוללה דורשים את המוליכות התרמית הגבוהה של אלומיניום (167 W/m·K לעומת 6.7 W/m·K).
3. יציאות מנסרות מורכבות-:גיאומטריות שבהן הפחתת נפח המלאי הגולמי עולה על 75% משיגות יעילות ייצור גבוהה בהרבה באלומיניום עקב שיעורי הסרת מתכות בלתי מוגבלים.
4. יעילות מבנית טהורה בטמפרטורת החדר:כאשר חלקים פועלים אך ורק מתחת ל-100 מעלות תחת מתח/דחיסה-במחזור סטטי או נמוך, אלומיניום 7075-T6 תואם את החוזק הספציפי של Ti-6Al-4V תוך קיצוץ משמעותי בהוצאות חומר גלם שווה ערך למסה. עבור מבני טיסה ראשוניים הפועלים מתחת לאזורי טמפרטורה קריטיים, שלנומדריך מיוחד לעיבוד אלומיניום תעופה וחללמדגיש שבהם סגסוגות-חוזקות מחליפות את הטיטניום.
5. אבזור אוטומציה ורובוטיקה:רכיבי גב-במהירות גבוהה-ו-הצבה, קישורי השעיה וכלי קצה-של-הזרוע נהנים מתקני עיבוד סגסוגת אלומיניום לרכבהממזערים אינרציה סיבובית ועומס מנוע.
ספים קריטיים הדורשים טיטניום דרגה 5
1. שירות טמפרטורה גבוה-מתמשך העולה על 150 מעלות:עמודי מנוע, תושבות פליטה, בתי מדידה למטה, ומבני טורבו מכונות שבהם האלומיניום מאבד את שלמות התפוקה.
2. אינטגרציה ביולוגית ישירה ומכשירים רפואיים:ברגי עיגון עצם, כלובי עמוד שדרה, לוחות אורטופדיים ומארזי חיישנים ניתנים להשתלה דורשים את הפסיביות הכימית המוחלטת והפרופיל הלא-רעיל של Ti-6Al-4V ELI (דרגה 23) או טיטניום טהור. בעוד שטיטניום הוא חובה עבור השתלות שלד קבועות, בתי אבחון לא פולשניים מסתמכים עלחלקים רפואיים אלומיניום בעיבוד CNC מדויקלהורדת משקל המכשיר. יוני אלומיניום גורמים לרעילות ביולוגית ואסורים בהחלט ממגע פנימי של בני אדם.
3. עומס מחזורי חמור ועייפות- מחזורית גבוהה:רכיבים נתונים למיליארדי היפוכי מתח-נמוכים שבהם האלומיניום גורם בהכרח למיקרו-סדקים בגלל היעדר מגבלת עייפות אמיתית.
4. אריזה מבנית קומפקטית-גבוהה:כאשר נפחי האריזה שמסביב מונעים הגדלת חתך -מבני, טיטניום מספק את חוזק התפוקה הדרוש של 880 MPa בתוך מחצית מהנפח הפיזי הדרוש ל-6061-T6.
5. טבילה כימית ותוקפנית ימית:טבילה רציפה במי מלח חמים, תמיסות כלור או גולמי חמוץ המכיל מימן גופרתי, שבו בורות אלומיניום וקורוזיס ללא ציפוי מגן מורכב.
Dazao DFM הנחיות לכרסום CNC יעיל{{0}
כדי לאזן את התמחור ליחידה ולמנוע צווארי בקבוק בייצור, צוות ההנדסה של Dazao ממליץ ליישם חמישה כללי Design for Manufacturability (DFM) במהלך שחרור השרטוט הראשוני.

רדיוסי פינת כיס למניעת פטפוט והסטת כלי
לעולם אל תעצב פינות אנכיות פנימיות חדות או ציין רדיוסים פנימיים (R) התואמים רדיוסים סטנדרטיים של טחנת קצה (כגון עיצוב רדיוס מדויק של 3.0 מ"מ עבור חותך של 6.0 מ"מ). זה מאלץ את הכלי להתחבר ל-90 מעלות של מגע היקפי, מה שגורם לפטפוט ושבירת הכלים. ציין רדיוסים פנימיים גדולים ב-15% עד 20% לפחות מגדלי כלים סטנדרטיים (לדוגמה, ציין R=3.75 מ"מ עבור מעבר חותך של 6.0 מ"מ) כדי לאפשר נתיבי כלים טרכואידליים חלקים.
מגבלות עומק חוט כדי למנוע שבירת הברז
ברכיבי טיטניום, הגבל את עומק החיבור של החוט הפנימי של-חור עיוור ל-1.5 עד פי 2.0 מקוטר ההברגה הנומינלי (1.5D עד 2.0D). השחלה עמוקה יותר מ-2.0D מניבה שיפור כוח משיכה מבני- זניח תוך הגדלת הסיכון להתקף ברז באופן אקספוננציאלי. שמור על מרווחי ברז תחתונים שטוחים של לפחות 1.5× גובה כדי להתאים{10}}השחתת חוט חוט יחיד.
כללי עובי קיר מבני ויחס גובה-רוחב
עֲבוּרחלקי טיטניום CNC, הגדר יעדי עובי דופן מבני מעל 1.2 מ"מ במידת האפשר. כאשר צלעות דקות הן בלתי נמנעות, הגבל את יחס הגובה-ל-עובי (H/T) לפחות מ-10:1. ברכיבי אלומיניום, כרסום במהירות גבוהה-מתאים בקלות לעובי דופן עד 0.6 מ"מ, אך טיטניום דורש יסודות רשת עבים יותר כדי לספוג כוחות חיתוך ללא עקיפה לאחור.
יחסי מעבר לכלי ומרווח חלל עמוק
הימנע מחללים עמוקים הדורשים אורך חותך-ל-קוטר (L/D) יחסי עלייה גדולים מ-4:1. עם מודול אלסטי של 110 GPa, כלי-לטווח ארוך בטיטניום מסוטים במהירות, מה שגורם להתחדד הקיר, חריקת כלים בתדירות גבוהה- ושבבי קצה מואצים. אם חללים עמוקים הם חובה, פצל עיצובים מונוליטיים למכלולי משנה מוברגים-.
רשימת ציטוט טכנית של RFQ להצעת מחיר ישירה
כדי לקבל הצעת מחיר יעילה ומדויקת ביותר ממחלקת ההנדסה שלנו, ודא שחבילות ה-CAD שלך כוללות:
· קובצי CAD 3D מקוריים (STEP AP214/AP242 או Parasolid) בשילוב עם שרטוטי PDF דו-ממדיים מלאים.
· נתוני מימדים וסובלנות גיאומטריים מפורשים (GD&T), הימנעות מסובלנות של כותרת-גומית הדוקה יותר מ-±0.025 מ"מ, אלא אם כן נדרש פונקציונלי.
· מפרטי ייצור חוטים ברורים (המציין אם יש צורך בהוספת חוטים כמו Helicoil או חוטים סטנדרטיים).
· טווחי תרמיות הפעלה ותקני המרת פני שטח (כגון MIL-A-8625 Type III או AMS 2488).
בקש סקירת DFM והצעת מחיר ישירה במפעל
איזון ביצועים מכניים מול תקורה של ייצור דורש יישור חומר ותהליך מדויק. לפני פרסום הדפסי הפקה סופיים,שלח את דגמי ה-CAD שלך לסקירת ייצור DFM יסודיתותמחור{0}}מקור מיידי מצוות ההנדסה של Xiamen Dazao Machinery.

שאלות נפוצות
01.מדוע הקשה על חורים מיקרו-עיוורים ב-Ti-6Al-4V גורמת לרוב לכלים שבורים?
02.מדוע קירות דקים רוטטים יותר בעת כרסום טיטניום מאשר אלומיניום 7075-T6?
03.האם מחברי טיטניום יכולים להבריג ישירות לתוך סוגרי אלומיניום להפחתת משקל?
04.האם כרסום CNC יבש או שימון בכמות מינימלית בטוחים עבור חלקי טיטניום?
05.מדוע טיטניום בעיבוד CNC עולה פי 4 עד 7 מאלומיניום?
06.האם טיטניום תמיד קל יותר מאלומיניום עבור רכיבים מכאניים בעלי חוזק גבוה-?